一、GB 45672-2025 强标实施节点与硬件架构拆解
在乘用车与轻型商用车电子电气架构中,车载事故紧急呼叫系统(eCall / AECS)通常以两种硬件形态落地:一种是集成在车载T-BOX远程通信模块PCBA内部,共用蜂窝射频、卫星定位天线与车身 CAN/以太网接口;另一种是作为独立的安全通信终端,或融合进车顶控制台与域控制器子板。参照 中汽中心对 GB 45672-2025 的技术解读,系统在车辆发生正面、侧面或后部严重碰撞并触发不可逆约束装置阈值时,必须自动激活紧急呼叫流程,向公共安全应答平台传输包含车辆精确坐标、碰撞方向及减速度变化量的最小数据集(MSD),并建立稳定的免提双向语音通道。
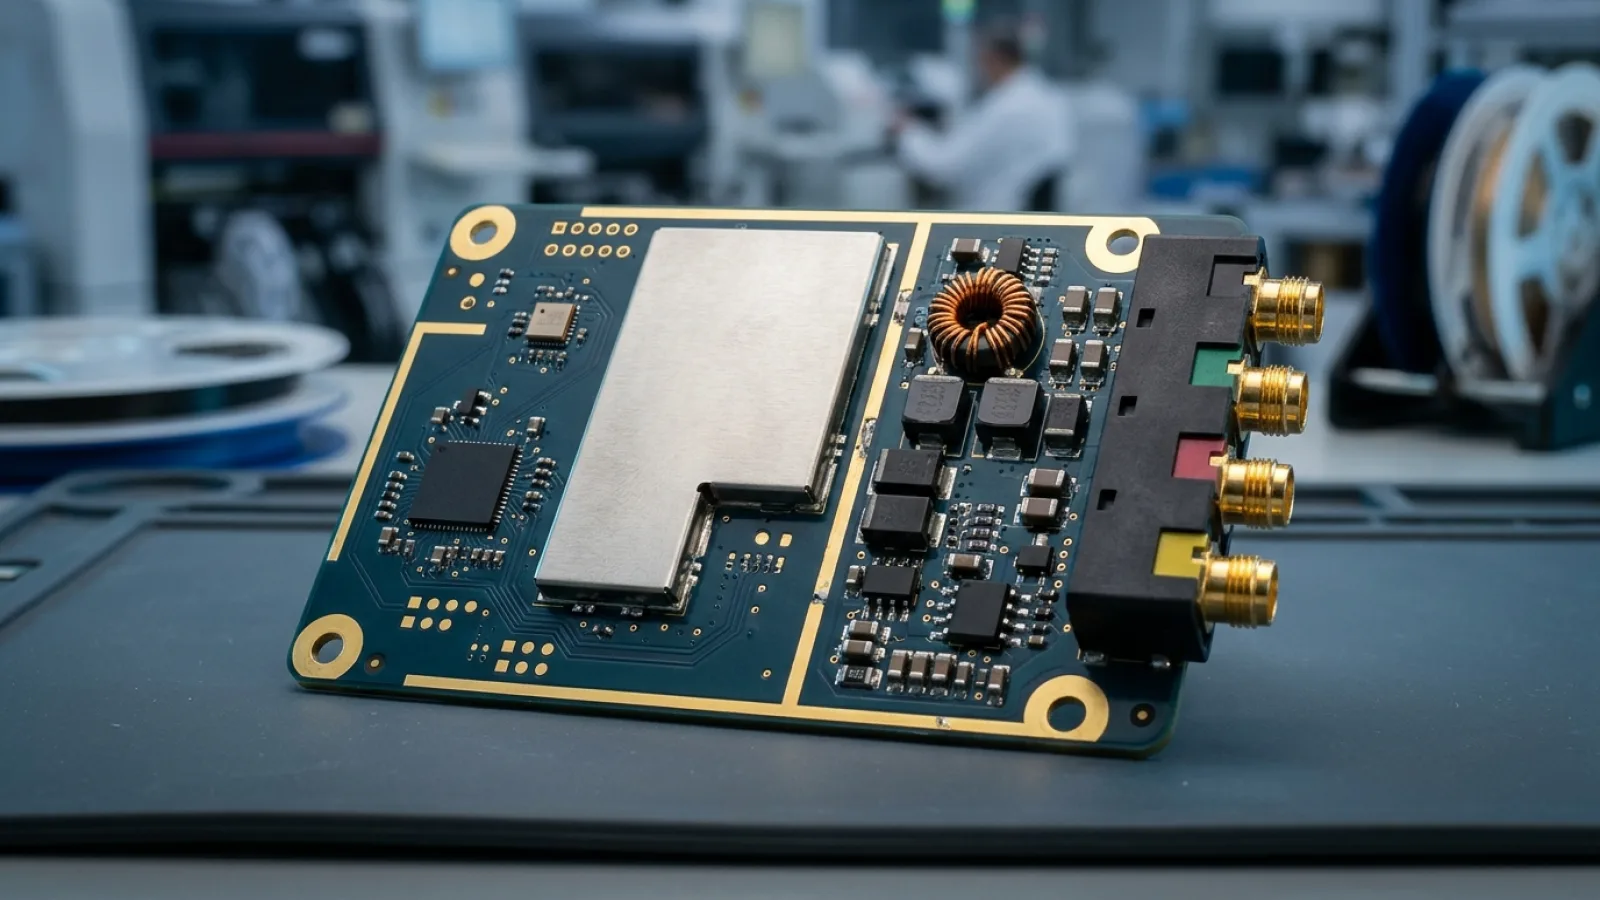
这一强制性法规把多项原本属于通信信息层面的指标拉升到了碰撞存活层级。常规车载联网模块仅需在整车 12V/24V 蓄电池正常供电时工作,而 eCall 硬件必须预设“主电源线束在碰撞瞬间受损断电”的极端工况。落到 PCBA 制造端,整板集成了高密度射频 LGA 模组、高量程 MEMS 惯性测量单元、备用电池充放电管理(BMS/PMIC)、车规级音频编解码器(Audio Codec)及大功率 D 类功放,各功能分区对锡膏印刷、热曲线及在线测试提出了不同维度的工程要求。
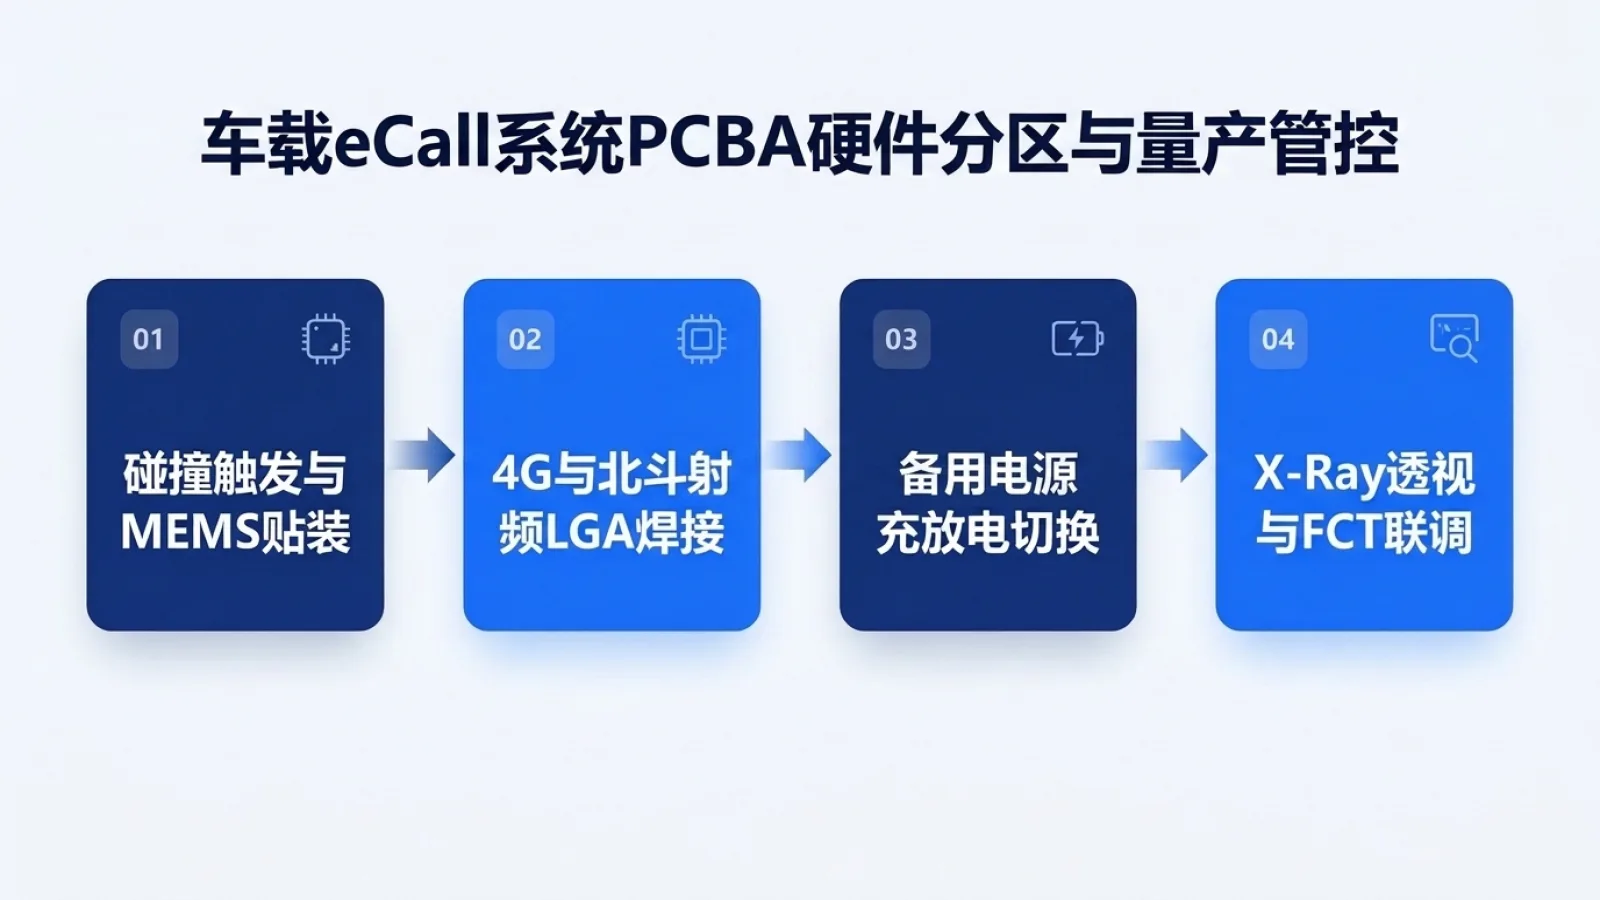
| GB 45672-2025 关键功能模块 | 核心元器件与封装形态 | 典型板级失效风险 | SMT 与组装过程重点管控项 |
|---|---|---|---|
| 碰撞感知与触发判别单元 | 车规级三轴/六轴 MEMS 加速度计(LGA/QFN 小间距封装)、安全 MCU | 贴装倾斜或焊盘不对称引发机械轴偏移,导致碰撞矢量采样失真;助焊剂残留引发引脚漏电 | 钢网对称降面开口、3D SPI 锡膏高度差监控、回流焊低风速防移位 |
| 全频段 4G 与北斗定位单元 | 车规级 LTE Cat.1/Cat.4 + 北斗优先 GNSS 邮票孔/LGA 模组、FAKRA 射频座 | 大尺寸 LGA 模组受热翘曲造成接地焊盘高空洞或信号脚假焊;屏蔽罩二次回流塌陷 | 阶梯钢网排气分格设计、氮气回流焊温区斜率控制、BGA与LGA X-Ray透视抽检 |
| 独立备用电源与升压切换 | 耐高温镍氢/磷酸铁锂备电接口、理想二极管控制器、大电流电感与车规聚合物电容 | 主电断开瞬间切换跌落导致模组重启;大热容电感与冷端焊盘润湿不良 | 大铜箔热平衡钢网开口、备用电池内阻与满功率发射跌落模拟 FCT |
| 紧急免提语音交互通道 | 车规级 Audio Codec、D 类音频功放(带底部散热盘 HTSSOP/QFN)、MIC 偏置与 ESD 阵列 | 功放散热焊盘空洞偏大导致持续通话热保护关断;模拟麦克风差分走线受蜂窝发射串扰 | 底部散热盘网格开口、音频 THD+N(总谐波失真加噪声)及回声抑制通道在线测试 |
二、4G/北斗 LGA 射频模组与 MEMS 传感器 SMT 工艺窗口
车载 eCall 控制板上面积较大、引脚密集的器件通常是车规级 4G+GNSS 集成通信模组。这类模组普遍采用百余引脚乃至两百余引脚的 LGA 或 LCC+LGA 混合封装,本体内部已经是二次封装的 SiP 结构,含多颗射频功放(PA)、滤波器与基带芯片。在客户主板上执行 SMT 贴装时,模组正反面受热膨胀系数(CTE)差异影响,若回流焊升温过快或峰值温度偏高,模组四角易发生微翘,造成角落信号焊盘虚焊(Head-in-Pillow 或 Open),或者中心大面积接地散热焊盘出现大气泡,恶化蜂窝射频功放的散热与驻波比。
2.1 LGA 底部大焊盘分格排气与 MSL 湿敏防潮
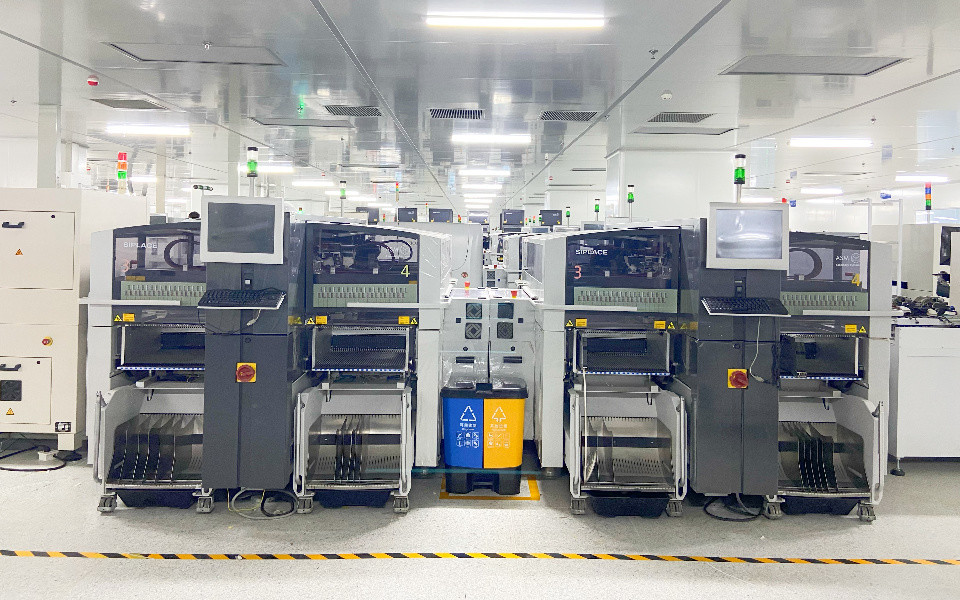
在批量生产导入(NPI)阶段,工艺团队需针对车规级 LGA 模组单独制定钢网与防潮方案。LGA 底部大面积接地盘不宜按 1:1 整块开孔印刷锡膏,否则回流熔融期间助焊剂挥发气体无法顺利逸出,会在模组腹部形成集中空洞,甚至把模组顶起造成周边小焊盘悬空。工程上常采用田字格或五宫格微桥分割,并在拐角受力焊盘处做局部外延补偿。同时,车规 LGA 通信模组及主控 MCU 多为 MSL 3 级器件,拆封后若车间暴露时间超限而未按 J-STD-033 规范执行低温烘烤,模组基板吸湿后在高温区易发生内部微爆裂或分层。在山西英特丽晋城基地的 SMT 产线上,湿敏器件上架前均需通过 MES 扫描核对拆封时间戳与防潮柜存取记录,超时物料由系统自动锁定禁止上机。
2.2 碰撞感知 MEMS 传感器的贴装共面度控制
eCall 系统依赖板载高量程加速度传感器识别碰撞减速度波形。如果贴片机吸嘴气压偏大、贴装高度设置不当,或者两端焊盘锡膏体积差异过大,回流焊表面张力拉扯会导致 MEMS 传感器产生微小倾角。产线在印刷后通过在线 3D SPI 逐板监控 MEMS 焊盘的锡膏体积、面积与高度差(参考3D SPI检测参数设定规范),从印刷源头消除立碑与倾斜风险。
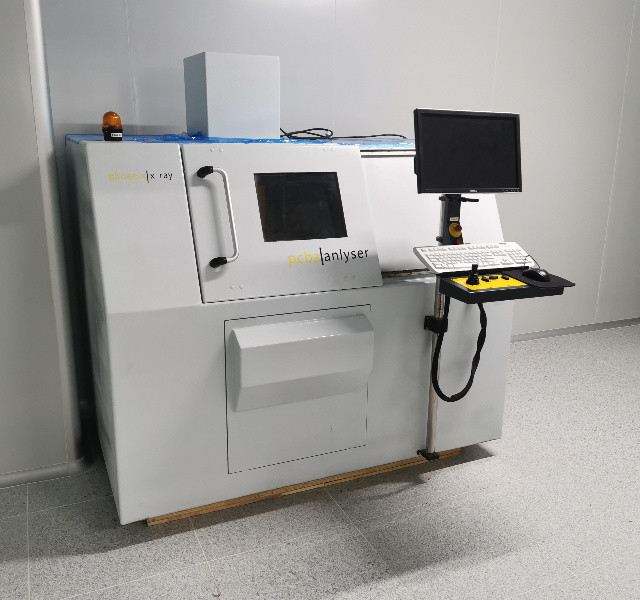
在批量爬坡与稳定量产阶段,炉后 AOI 无法直接观测 LGA 模组腹部与 QFN 底部散热盘的焊接形态。产线需结合BGA与LGA X-Ray抽检方案,在首件确认、换线、换锡膏批次以及固定节拍抽检时,使用高分辨率 X-Ray 设备对模组接地盘空洞率、周边信号阵列焊球桥连与偏移进行透视核查,并将图像归档至单板批次质量档案中。
三、碰撞断电备用电源切换与紧急语音链路测试
部分车载终端在实验室常温常压下通信正常,但在整车法规摸底测试中容易卡在“主电源瞬态切断”和“碰撞后免提语音清晰度”两项指标上。GB 45672-2025 要求当车辆外部主电源失效时,车载紧急呼叫系统须依靠内置备用电源继续完成最小数据集(MSD)发送,并维持规定时长的双向语音通话;音频性能则需衔接 GB/T 45314-2025《道路车辆免提通话和语音交互性能要求及试验方法》。
这给 PCBA 的后段功能测试(FCT)与老化筛查提出了明确要求。在PCBA量产ICT与FCT测试治具设计阶段,工程团队需要将以下四项贴近实车工况的测试动作固化到自动化测试序列中:
- 主备电源毫秒级掉电切换测试:在治具端利用程控电子开关模拟整车 KL30(常电)在通信模组处于 4G 最大功率发射突发(Burst)瞬间突然断开或对地短路,监测板载理想二极管切换电路与 DC-DC 升压母线电压波形,确认 MCU 与蜂窝模组不发生欠压复位(Brown-out Reset)或掉网重连。
- 备用电池充放电回路与 NTC 温控校验:eCall 备用电池常安装在车顶鲨鱼鳍天线下方或仪表台内部,冬夏温差大。FCT 治具需注入多组高精度电阻模拟不同温度下的 NTC 热敏阻值,验证充电管理芯片能否在高温与低温阈值外准确关断充电,防止备电鼓包或析锂。
- 北斗优先定位灵敏度与射频通道插损:通过治具内的射频耦合暗箱或 FAKRA 盲插探针,向板端注入标准北斗 B1I/B1C 卫星模拟信号与全频段 4G 综合测试仪信令,检验天线有源馈电(Phantom Power)电流、开路/短路故障诊断回路以及射频通路发射功率与接收灵敏度。
- 音频通道信噪比与麦克风偏置负载测试:在 FCT 阶段向差分麦克风输入端注入标准正弦波扫频信号,并采集 D 类功放输出端(接等效扬声器假负载)的音频波形,自动计算总谐波失真加噪声(THD+N)、增益平坦度及紧急呼叫按键与 SOS 指示灯状态回读。
四、车规前装中大批量导入的工程交付与产线核查清单
随着 2027 年 7 月 1 日强标实施窗口临近,各主机厂与 Tier 1 供应商的新车型定型项目正陆续进入 DV/PV 实验件交付与 PPAP 批产准备期。由于 eCall 系统属于整车强标安全件,采购与 SQE 团队在遴选汽车电子PCBA量产代工厂时,除了核查基础的 IATF16949 证书有效性,还需重点审查工程交付物完整性与批量爬坡产能裕度:
- APQP 与 PPAP 全套制造交付物:核查代工厂能否配合输出可执行的 PFMEA(过程失效模式及影响分析)、控制计划(Control Plan)、MSA(测量系统分析)、初始过程能力研究(Cpk)以及完整的外观件与功能件焊点切片报告。具体交付项可对照汽车电子PCBA APQP落地交付物清单逐条确认。
- 单件级双向条码追溯(MES Traceability):每块 eCall PCBA 从激光打标生成独立序列号(SN)开始,须绑定锡膏批次、SPI/AOI/X-Ray 检测结果、车规模组专属 IMEI/SN 码、安全密钥烧录日志及 FCT 测试全参数记录,支持按物料批号或生产时间窗快速正反向检索,满足PCBA序列号与条码追溯体系要求。
- 三防涂覆与连接器精准遮蔽:针对安装在靠近风挡、车顶或湿区的 eCall 终端,主板通常需要执行选择性三防漆涂覆。需核查产线是否采用自动化点涂设备,能否确保 FAKRA 射频座、备电连接器弹片、气压平衡孔及模组散热接触面处于严格的禁涂保护区内。
- 节拍验证与多基地交付保障:前装项目随主力车型放量后,月度需求常出现阶梯式拉升。审厂时建议结合汽车电子PCBA Run at Rate量产节拍验证方法,核实代工厂专用线体排产裕度。山西英特丽晋城基地配备 30 条高精密 SMT 生产线与 32,000㎡ 数字化厂房(英特丽集团全国布局 7 大制造基地、150 余条 SMT 产线),通过 IATF16949、ISO9001 及 ISO13485 认证,可承接从工程样件、DV/PV 试产到中大批量稳定交付的全流程 EMS 制造。具体项目的打样排期、测试覆盖方案及商务条款以双方技术协议与当期合同约定为准。
五、采购与工程常见问题(FAQ)
GB 45672-2025 车载事故紧急呼叫系统强标什么时候正式实施?
根据国家标准公告,强制性国家标准 GB 45672-2025《车载事故紧急呼叫系统》于 2025 年 4 月 25 日发布,自 2027 年 7 月 1 日起正式实施。该标准主要适用于 M1 类乘用车(包括驾驶员座位在内座位数不超过 9 座的载客车辆)和 N1 类轻型载货汽车(最大设计总质量不超过 3500kg 的载货车辆)。
车载 eCall PCBA 与普通车联网 T-BOX 主板在制造工艺上有哪些核心区别?
车载 eCall 板除了承担 4G 全频段通信与北斗高精度定位外,还必须保证车辆发生严重碰撞、主电源断电后的独立存活能力。因此其在 PCBA 制造端对板载 MEMS 碰撞加速度传感器的贴装共面度、LGA 射频模组底部焊盘抗机械冲击强度、独立备用电源毫秒级切换回路以及免提紧急语音信噪比测试均有更严苛的过程控制要求。
如何控制车载 eCall 控制板上 4G/北斗 LGA 模组的焊接空洞与虚焊风险?
建议在 DFM 阶段对 LGA 底部大面积接地散热焊盘采用田字格或网格导气槽钢网开口设计,避免助焊剂挥发气体聚集顶起模组;生产过程中严格执行 MSL 湿敏元件拆封烘焙管控,采用氮气回流焊平缓预热温区,并在炉后配合 X-Ray 透视设备按控制计划执行首件与批次空洞率抽检。
山西英特丽承接车载 eCall 与 T-BOX PCBA 量产时需要客户提供哪些工程资料?
启动工程评估与报价时,建议提供完整的 Gerber 文件、带车规制造商料号(MPN)及 AVL 替代料范围的 BOM 清单、坐标文件(Pick & Place)、装配图、特殊三防涂覆遮蔽图纸以及烧录与 ICT/FCT 测试规范。工程团队将在保密协议(NDA)框架下完成 DFM 可制造性审查与测试治具方案对接。
正在筹备车载 eCall / AECS 或 T-BOX 项目的 DV/PV 试产与前装量产?可先通过业务邮箱发来 Gerber、BOM 清单与测试要求,由山西英特丽工程团队协同评估车规 SMT 工艺与 FCT 治具方案。
沟通车载 eCall PCBA 项目需求