一、E/E 架构演进下的车载中央网关硬件特征与制造挑战
伴随汽车电子电气架构从分布式 ECU 逐步整合为域集中式与中央计算式架构,车载网络通信呈现出高带宽、低延时与异构总线混合路由的特征。车载中央网关在传统 CAN 与 LIN 报文协议转换的基础上,进一步集成了整车网络防火墙、OTA 软件空中升级调度、时间敏感网络(TSN)同步以及多总线硬件级安全隔离功能。根据 2026 年 1 月 1 日起实施的强制性国家标准 GB 44495-2024《汽车整车信息安全技术要求》,整车外部通信接口与内部关键总线之间须具备边界安全防护与报文真实性校验机制,这也直接提高了中央网关硬件安全模块(HSM)与高可靠通信电路的制造门槛。相关车联网前装终端与车身通信控制板的制造逻辑,可对照参考车载eCall系统PCBA代工制造要点、汽车UWB数字钥匙模块PCBA代工工艺与车载T-BOX远程通信模块PCBA。
从硬件构成来看,一块典型的车规级中央网关 PCBA 通常采用 8 至 12 层高多层盲埋孔或通孔 PCB 板,表面搭载高算力车规多核微处理器(如 0.65mm 或 0.8mm 球距的 BGA 封装)、车载以太网交换芯片(Ethernet Switch)、多路物理层收发器(PHY)、CAN FD 收发器阵列、车规级多通道电源管理集成电路(PMIC),以及大容量车规 eMMC 存储器。由于车辆在运行过程中伴随持续机械振动、发动机舱或座舱温差循环(-40℃ 至 105℃ / 125℃)以及潮湿冷凝环境,任何焊点虚焊、离子迁移微短路或差分信号失真都会直接导致整车通信丢包甚至功能安全降级。
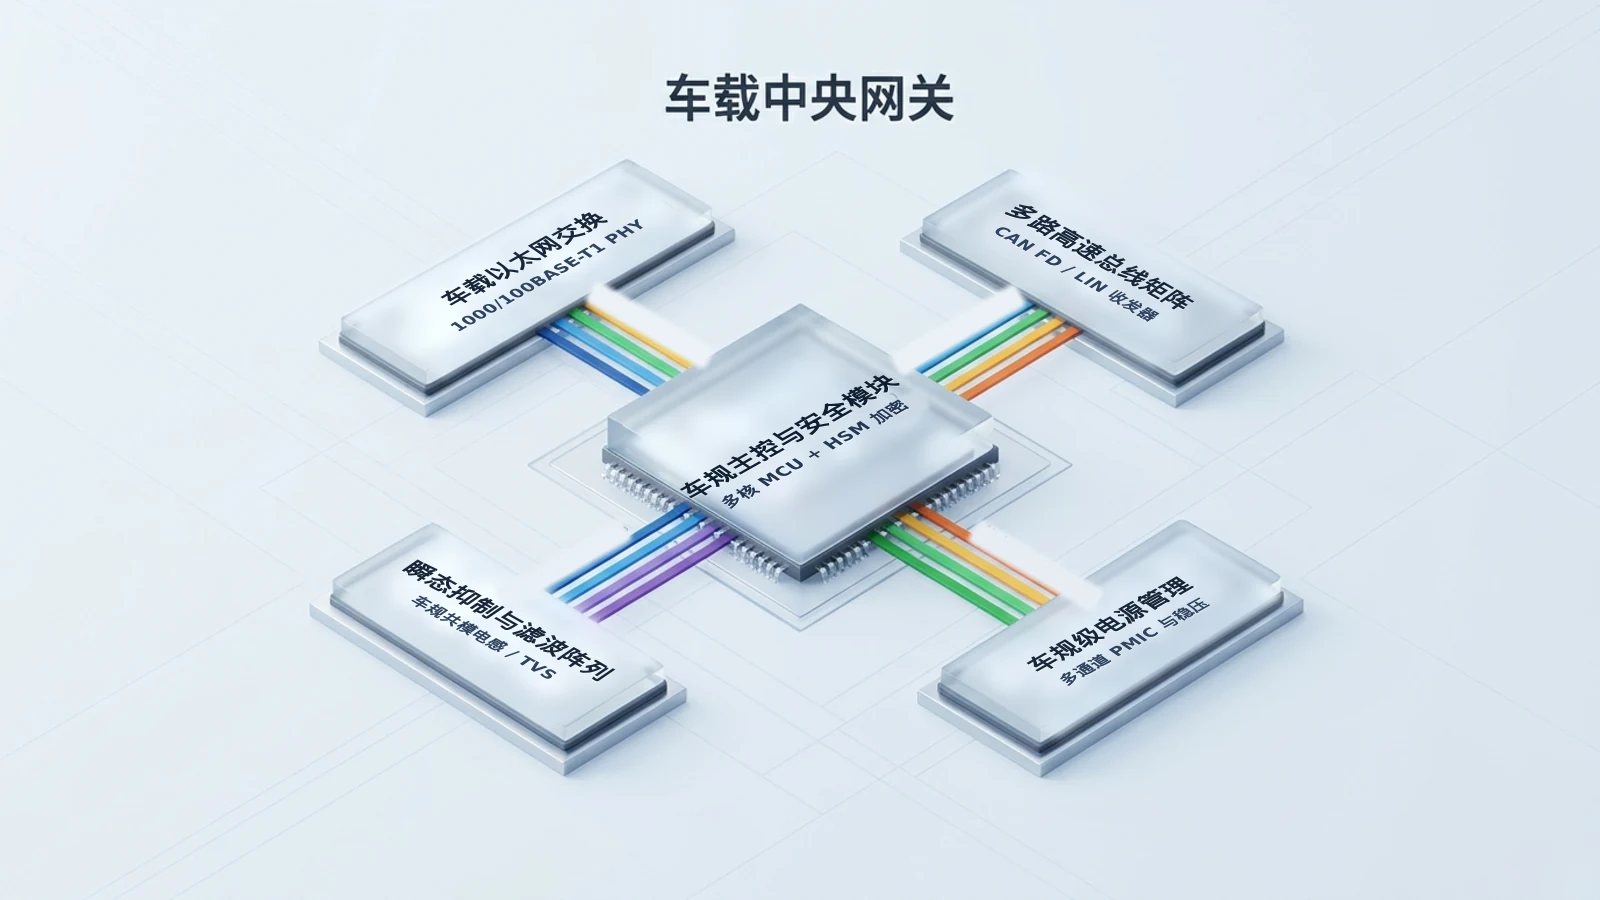
| 功能模块 | 典型元器件与封装形态 | 电气与通信技术特征 | 制造工艺关键控制指标 |
|---|---|---|---|
| 核心计算与路由单元 | 车规多核 MCU / MPU(BGA 400~1000 Ball,球距 0.65/0.8mm) | 集成硬件加密引擎(HSM)、千兆媒体独立接口(RGMII/SGMII) | 3D X-Ray 焊点空洞率 < 10%,氮气回流焊热翘曲变形受控 |
| 车载以太网通信阵列 | Switch 芯片与 100/1000BASE-T1 PHY(QFN / BGA) | IEEE 802.3bw / 802.3bp 单对双绞线,差分阻抗 100Ω ±10% | 差分走线长度严格等长匹配,共模电感贴装平整无虚焊 |
| CAN FD / LIN 收发矩阵 | 4~8 路独立 CAN FD 收发器、LIN 驱动芯片(SOP8 / DFN8) | 符合 ISO 11898-1:2015,支持 5Mbps 速率与总线休眠唤醒 | 侧边引脚可浸润焊盘(Wettable Flank)爬锡饱满度检测 |
| 电源管理与低功耗控制 | 车规级高压 Buck PMIC、低压差线性稳压器(QFN / ePad) | 输入支持 12V/24V 抛负载脉冲(ISO 7637-2 / ISO 16750-2) | 底部大面积散热焊盘(Exposed Pad)空洞率 < 15% |
| 端口滤波与瞬态防护 | 车规共模电感(CMC)、低电容瞬态二极管(TVS 阵列) | ESD 防护等级符合 ISO 10605 标准(接触 ±8kV,空气 ±15kV) | 高频器件免洗助焊剂残留清洗或低残留焊膏工艺控制 |
二、大尺寸车规 MCU 与高密度 BGA 焊接工艺控制
中央网关主控通常选用大封装尺寸、多引脚数量的车规级专用微控制器。由于 BGA 芯片内部封装基板与外部 PCB 板材的受热膨胀系数(CTE)存在物理差异,在无铅回流焊接的升温与冷却区间容易产生动态热翘曲(Dynamic Warpage),引起边缘锡球枕头效应(Head-in-Pillow,HIP)、微裂纹或气孔超标。
为满足车规产品 IPC-A-610 Class 3 标准,制造产线需要执行严谨的参数匹配与过程检测:
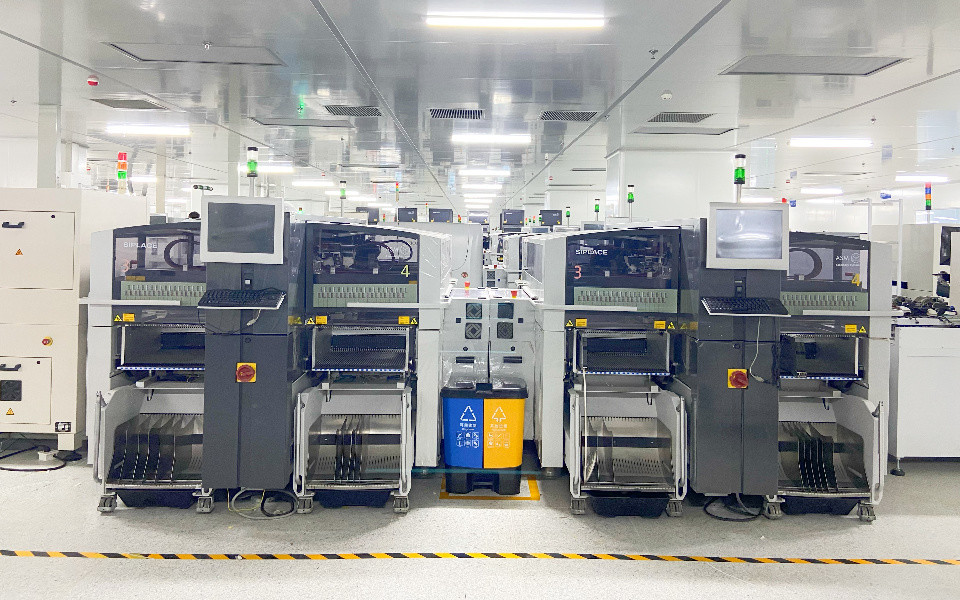
- 高精密钢网开口与 3D SPI 实时监控:针对 0.65mm 球距 BGA 焊盘,采用激光切割电抛光钢网或纳米涂层钢网。锡膏印刷后通过 3D SPI(焊膏厚度在线测量仪)对每一个焊点的锡膏体积、面积与高度偏差进行全检,将印刷偏移量控制在公差带内,具体参数设定可参考3D SPI锡膏检测参数设置规范。
- 十温区氮气回流焊炉温曲线精细调校:在多温区氮气保护回流炉中配置实板测温板,监测芯片本体四角与中心焊点的实际受热曲线。将氧气浓度控制在 500ppm 以下以改善无铅合金润湿性,液相线以上时间(TAL)保持在 60 至 90 秒,峰值温度设定在 235℃ 至 245℃ 之间,降低热应力对芯片内部键合线的冲击。关于高密度芯片贴装与温控管理,可参阅智驾域控制器PCBA代工硬件制造。
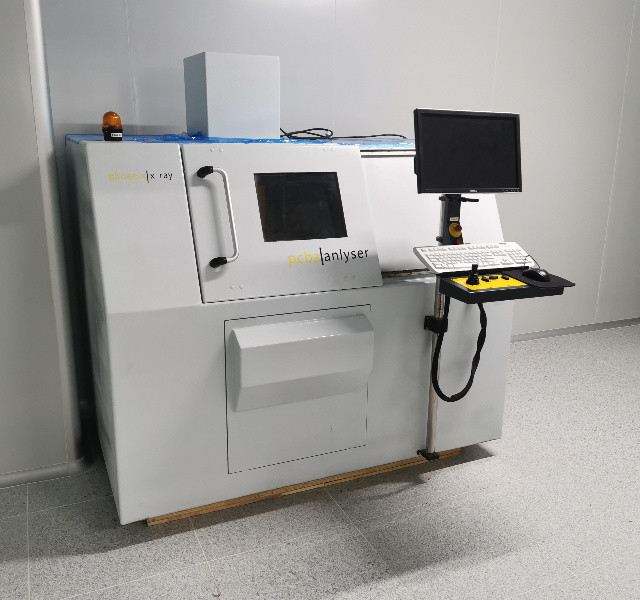
- 3D X-Ray 全自动焊点探伤:回流完成后,单板经由 3D AXI(X 射线检测设备)进行断层扫描,针对 BGA 每一个焊球的空洞率实施算法判定。车规级产品要求将单球空洞率控制在 10% 以下,且中心区域不得出现贯穿性气泡,具体抽检与全检判定规则详见BGA与QFN焊点3D X-Ray抽检方案。
三、车载以太网与多路 CAN FD 信号完整性与贴装规范
中央网关板载了 100BASE-T1 与 1000BASE-T1 两种速率的车载以太网通道。相较于商用标准以太网,车载单对以太网依靠双绞线传输高频差分信号,对走线对称性、过孔寄生电容以及器件安装共面度有着严苛的公差容忍度:
在元器件贴装阶段,共模扼流圈(Common Mode Choke)与 TVS 防护管的安装质量直接关系到高频回波损耗(Return Loss)与模式转换(Mode Conversion)。高精度贴片机需采用高分辨率光学对齐相机识别共模电感引脚共面度,防止贴片下压偏移导致两路差分回路阻抗不均衡。此外,CAN FD 通信在 5Mbps 速率下对总线终端匹配电阻及滤波电容的温漂稳定性要求较高,须采用经 AEC-Q200 认证的车规无源元件并执行上料防错核验。
四、三防涂覆与整板电气测试体系(ICT / FST / 烧录)
汽车底盘与车身区域控制器常暴露于湿气与温差环境中,中央网关控制板在完成贴片后通常需要进行局部选择性三防漆涂覆。选择性涂覆通过多轴自动点胶设备避开以太网物理连接器接口、高频测试点、散热器安装面以及调试排针,漆膜厚度控制在 30 至 70 微米之间,固化后通过紫外线荧光检测系统(UV Inspection)核查有无气泡、流挂或禁涂区溢流。
在出厂检测与质量交付环节,中央网关需经历多阶段测试以验证其在复杂车载工况下的工作可靠性:
- 在线测试(ICT):通过定制专用针床测试夹具,覆盖板上全部电源供电轨的电压基准、无源器件阻容参数、开短路及保护二极管管压降,在未完全加电前拦截潜在电源短路故障,治具开发与探针布局规范可参考PCBA在线测试ICT与功能测试FCT治具规范。
- 安全引导固件安全烧录:通过专用离线或在线烧录治具,向 MCU 内部安全存储区(HSM / Flash)写入引导程序(Bootloader)、整车通信加密证书与出厂序列号(MAC/UID),全程留存数字化烧录日志与校验和(Checksum)。
- 功能通信终测(FST / EOL):单板上电后置入恒温屏蔽箱内,由上位机系统模拟整车各节点交互。逐一向各通道发送 CAN FD 报文测试环回丢包率,向各以太网端口发送高负荷数据包验证吞吐性能,并实测整板在待机休眠模式下的超低静态电流(通常要求小于 100 微安),确保车辆长期停放不亏电。关于车规项目从试产到量产的质量文件交付标准,可参阅汽车电子PCBA项目APQP阶段交付物清单。
| 制程工段 | 主要检测设备 | 核心检测与控制项目 | 出厂质量交付依据 |
|---|---|---|---|
| 进料来料(IQC) | LCR 测试仪、烘烤箱、智能防潮柜 | 元器件可焊性测试、湿敏等级(MSL)管控与烘烤时长 | 原材料入库检验报告与温湿度追溯台账 |
| 焊膏印刷(SPI) | 高精密全自动 3D SPI | 锡膏印刷厚度、体积、覆盖面积、偏移量全检 | SPI 在线实时数据 SPC 监控图谱 |
| 回流焊接(AOI / X-Ray) | 氮气十温区回流炉、3D AOI、X-Ray 检测仪 | 元件错位/缺件/极性反向;BGA 焊球桥连、空洞率 < 10% | X-Ray 探伤影像记录与 AOI 全检记录 |
| 电气与通信测试 | 气动专用 ICT 针床、FST 通信测试台 | 阻抗开短路测试、CAN FD / 以太网通信环回、休眠电流实测 | 单板条码绑定的 ICT / FST 测试通过日志 |
| 保护与成品出库(OQC) | 自动选择性涂覆机、UV 检测线、抽真空包装机 | 涂覆厚度与边缘避空合规性;防静电防潮真空封口质量 | 出厂合格证明书(CoC)与 PPAP 阶段测试数据包 |
五、常见问题解答(FAQ)
Q1:车载中央网关 PCBA 的 BGA 空洞率控制在多少以内才符合车规要求?
在汽车电子前装制造中,遵循 IPC-A-610 Class 3 标准及车企主流 Tier 1 规范,BGA 单个焊球内部的气孔空洞率通常要求控制在 10% 以下(部分关键电源引脚或中心散热接地焊盘要求在 15% 以下),且严禁出现贯穿裂纹或边缘聚集性空洞。产线需借助氮气保护回流焊降低氧化,并配合 X-Ray 检测设备对关键引脚进行探伤核验。
Q2:为什么车载以太网差分线附近的共模电感对贴装精度要求较高?
车载 100BASE-T1 与 1000BASE-T1 以太网依靠单对双绞线传输高速差分数据。若共模电感在贴装时发生引脚偏移或两端锡量不均,会导致差分对走线寄生参数失衡,直接劣化差分特征阻抗并引起模式转换(Mode Conversion),使系统在汽车电机运转等强电磁干扰环境下发生通信丢包或辐射超标。因此该区域需采用高分辨率贴片机与精密微距光学对中。
Q3:批量生产中央网关控制板时,如何防止固件烧录与安全证书(HSM)重复或遗漏?
制造端需建立基于单板专属激光镭雕条码(DataMatrix 二维码)的 MES 数字化防错追溯系统。在烧录工位上,扫码枪读取板卡序列号后自动向上位机申请专属秘钥与证书,烧录完成后自动执行 Checksum 校验与加密签名比对,烧录通过状态实时上传制造执行系统(MES)。未完成烧录或校验未通过的板卡将由系统互锁拦截,无法流入后续 FST 测试与包装工序。
正在筹备车载中央网关、区域控制器或车载以太网通信模块的 DV/PV 试产与前装量产?可先通过业务邮箱或电话发来 Gerber、BOM 清单与测试要求,由山西英特丽工程团队协同评估车规 SMT 工艺与 ICT/FST 测试方案。
获取车规级PCBA制造方案