配图说明:封面及正文图为 AI 生成的工艺与流程示意,非工厂实拍。
一、先弄清楚客户到底要什么
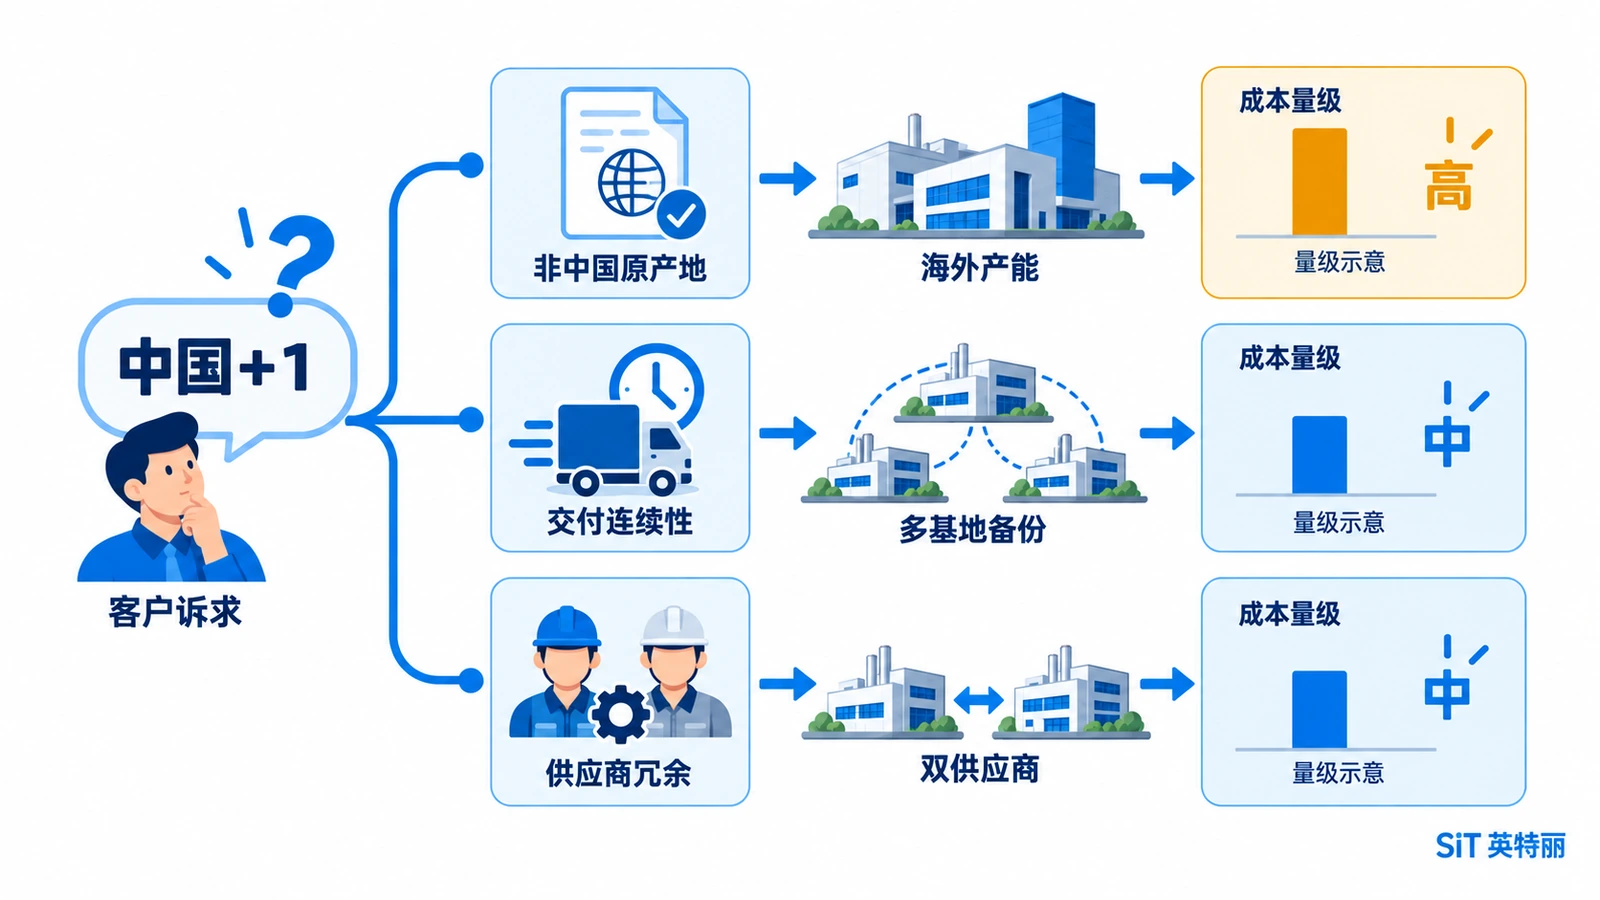
客户用“中国+1”描述需求时,可能是在讨论原产地,也可能只是想降低单厂停产或单一供应商风险。先把合同中的验收条件问清楚,再决定用什么方案:
| 客户的真实诉求 | 典型说法 | 对应的解法 | 成本量级 |
|---|---|---|---|
| 要非中国原产地 | "这批货不能是 Made in China" | 先确认目的市场、适用规则与证明要求,再评估符合要求的生产方案 | 按生产、验证、物流和关务方案核算 |
| 要交付连续性 | "不能只有一个工厂,万一停了怎么办" | 评估异地备份是否满足客户约定,并核查共同失效风险 | 重点核算工艺包转移、验证及持续试跑费用 |
| 要供应商冗余 | "不能只有一家供应商" | 评估两家独立供应商;同集团厂区是否被接受须向客户确认 | 增加准入、验证及持续管理费用 |
如果客户仅要求异地备份,可以评估国内第二基地;若明确要求独立供应商,同集团另一厂区未必合格。若存在原产地条件,国内厂区调整不能直接解决,应另行评估生产及关务方案。三类诉求不设固定占比,也不预设哪种一定更便宜。
二、国内多基地备份:核对成本与风险
2.1 同集团多厂 vs 不同供应商双源
| 方案 | 优点 | 代价 | 适合 |
|---|---|---|---|
| 同集团不同厂区 | 可利用集团协同,但体系、文件、IT 和签约主体仍须逐项核实 | 集团层面的系统性风险无法分散 | 要的是交付连续性与产能弹性 |
| 两家独立供应商 | 有助于分散单一供应商风险,仍需核对共用上游与系统,比价有参照 | 工艺包要交接两套,图纸与 BOM 扩散面变大,增加管理成本 | 客户明确要求供应商冗余 |
| 主供 + 小比例备供 | 成本可控,备份是"活"的 | 备供批量小,价格谈不下来 | 多数中型品牌的现实选择 |
图纸与 BOM 扩散到更多供应商时,保密与产权约定要同步跟上,展开见:PCBA代工保密与知识产权_Gerber BOM归属与治具产权怎么约定。
2.2 把第二基地放在内陆的实际考虑
选择备份基地时,比较用工、物流、配套供应、综合成本和交付距离,更要排查两个基地是否共用关键供应商、仓库、电力或信息系统。地域不同不等于风险完全独立。第二产能的成本与排期问题可参考:苏州无锡PCBA产能怎么转移_长三角成本上行下的第二产能与转厂排期;跨区域采购的费用核对见:华北PCBA代工厂怎么选?北方硬件企业南下代工的隐性成本与山西英特丽方案。
山西英特丽是英特丽集团旗下的晋城厂,自身具备 30 条高速 SMT 产线、32000 ㎡ 厂区,通过 IATF16949、ISO9001、ISO13485 认证;集团整体为 7 个工厂、150+ 条高速 SMT 产线,可在集团内部做产能协同。需要说明的是,7 厂与 150+ 条产线是集团口径,不是晋城单厂的数字——评估产能时按这两个口径分开看,不要混用。
2.3 备份基地不能只停在纸面上
最常见的失败模式是:签了备份协议,图纸也给了,但长期未在备份厂试跑或供货。等主厂真出问题时,备份厂要从头爬坡,切换能力就缺少验证。有效的备份要保持"热状态"——定期在备份基地跑小批量,让工艺包、治具、人员都保持可用。这笔费用应当在预算里单列,而不是等出事再说。
三、如果真的要走海外产地
3.1 原产地不是"在哪贴的标"
产地标识应依据适用的原产地规则确认,不能把第三地换箱、贴标当作取得新原产地的方案。例如,美国 CBP 的原产地裁定按具体加工和整体事实判断是否发生实质性转变;这一口径不能直接套到所有目的市场。项目应先明确进口市场、货物分类、适用规则及证明文件,并由专业关务人员核实。山西英特丽现有服务基于国内制造与集团协同。
3.2 认证要按目的市场重新确认
换产地不等于认证自动延续。产品发往不同市场,适用的认证体系不同,且部分认证与生产地址绑定,更换生产场所可能需要补充文件或重新审核。项目启动前要逐个市场把清单列出来:适用哪些指令与标准、证书上的工厂地址是否需要变更、是否需要工厂审查。出口合规配合的实际做法可参考:电子价签出口代工与合规_ESL海外订单CE-RED与FCC配合。
3.3 海外交付常被漏掉的三件事
- 物料的来源与清关:成品换了产地,物料仍可能大量来自中国,进口关税与清关时间要算进交期。
- 本地人员与工艺能力:新产线的操作与工艺水平需要爬坡期,首批产品的良率要按爬坡阶段预期,不能按成熟产线算。
- 售后与返修路径:坏件寄回哪里修?跨境返修的时间与成本是否可接受?这件事要在签约时就定。
四、制程一致性:用共同验收要求验证
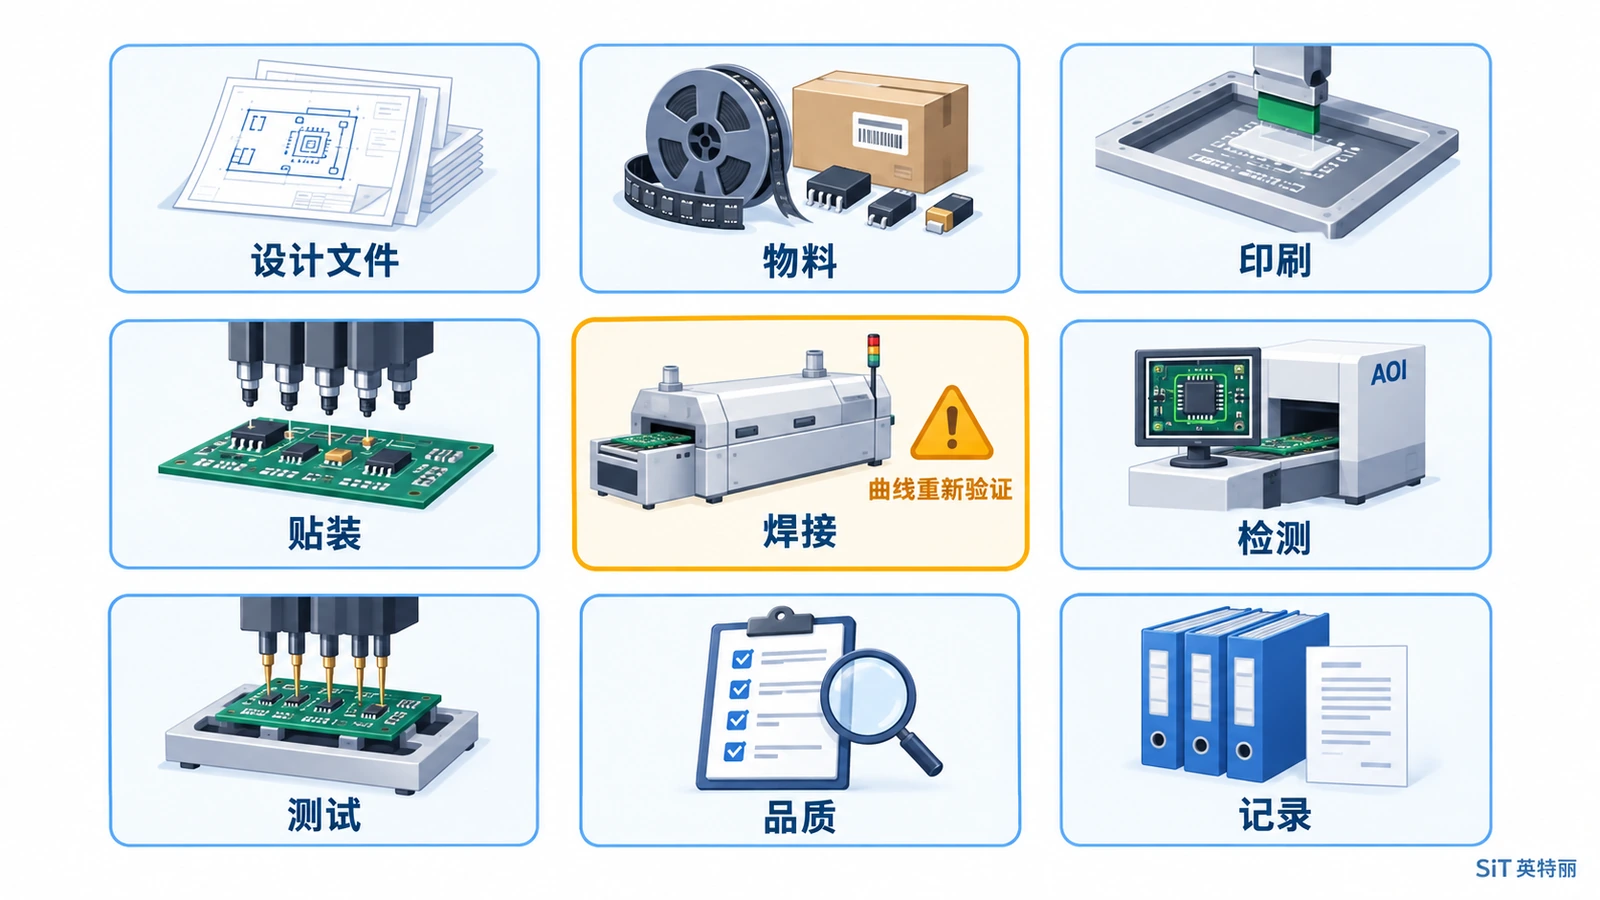
双基地最大的技术难题不是设备,而是一致性。客户不希望看到"A 厂的板子好用、B 厂的时好时坏"。要做到一致,靠的是完整的工艺包转移加上交叉验证。
4.1 工艺包转移清单
| 类别 | 具体内容 | 转移时的注意点 |
|---|---|---|
| 设计文件 | Gerber、叠构、装配图、BOM、AVL | 确认版本号一致,杜绝"两地版本不同" |
| 物料 | 已批准料号与替代料清单、供应商信息 | 两地采购渠道不同时,替代料要重新走批准 |
| 印刷 | 钢网图、开口设计、锡膏型号 | 根据网框、板型、开口、状态及设备兼容性决定迁移或复制 |
| 贴装 | 贴片程序、供料器配置、吸嘴清单 | 按设备兼容性转换或重编,现场验证坐标、吸嘴和料站 |
| 焊接 | 回流曲线、测温板记录、氮气参数 | 旧参数仅作起点,必须在目标炉及实际载荷下重新测温验证 |
| 检测 | SPI 阈值、AOI 程序与判定模板、X-Ray 抽检规则 | 照明与镜头差异会导致误报率不同,需重新调优 |
| 测试 | ICT 针床、FCT 治具、测试程序与门限 | 按兼容性与并行需求决定迁移、复制或新开,并明确产权 |
| 品质 | 检验规范、外观标准、限度样板 | 限度样板要有实物,文字描述不够 |
| 记录 | 首件记录格式、追溯字段、出货报告模板 | 两地格式要统一,便于横向比对 |
4.2 交叉验证怎么做
文件交接完成不等于一致性成立,要用数据证明。可行的做法:
- 同料同图各做一批:两地用同一批物料、同一版文件各生产一个批次。
- 横向比对关键数据:SPI 体积分布、AOI 不良分布、测试良率、X-Ray 空洞率,逐项比对差异。
- 差异归因:找出差异来自设备、参数还是操作,对应调整,而不是简单接受"两边就是不一样"。
- 抽样做可靠性对比:必要时两批样品同时送同一实验室做相同项目,排除判定口径差异。
- 形成基线文件:把验证通过的参数固化,作为后续变更的比较基准。
4.3 变更同步:共用要求与厂内参数分别受控
双基地运行起来之后,最容易失控的是变更。设计版本、替代料及共同验收要求的变更要评估对两地的影响并同步留痕;厂内设备参数可不同,但都须验证达到共同要求,否则半年之后两边的文件就会悄悄长出差异。替代料的批准与留痕流程见:元器件交期16周怎么排产_长交期料替代与投料计划管理;追溯体系的要求见:汽车/工控电子PCBA加工选择指南:IATF16949与MES追溯系统的重要性。
五、订单在主备之间怎么分
| 分配模式 | 怎么分 | 优点 | 注意 |
|---|---|---|---|
| 主备比例制 | 主厂承担大部分,备厂固定一个比例 | 备份保持热状态,切换时能快速放量 | 备厂比例太小时价格谈不下来,要算总账 |
| 按机型分 | 不同机型固定在不同基地 | 管理简单,各自积累经验 | 单机型仍是单点,不解决连续性问题 |
| 按市场分 | 按出货目的地分配产地 | 直接对应关税与合规诉求 | 需求波动时产能调配不灵活 |
分配比例应依据客户要求、总成本和备厂保持可用所需的试跑量确定。涉及不同市场或产地的订单,还要先完成相应准入与关务确认,再安排分工。
六、转厂排期与常见坑
6.1 一个可参考的阶段划分
阶段 1  评估与选厂   ── 产能、体系、财务、保密与产权条款
阶段 2  工艺包转移   ── 九类文件交接,治具与钢网开制
阶段 3  工程试产     ── 小批量试产,测温板、程序调试、首件确认
阶段 4  小批量验证   ── 交叉验证,数据横向比对,差异归因
阶段 5  量产爬坡     ── 逐步放量,良率与产能同步跟踪
阶段 6  双线并行     ── 新旧基地同时供货,观察一段时间
阶段 7  正式切换     ── 按约定比例稳定运行

各阶段耗时取决于产品复杂度、治具开发周期与认证要求,
需在项目启动时与双方共同排定,不宜套用通用周期。
6.2 五个常见坑
- 只转文件不转经验:老厂踩过的坑都写在工程师脑子里,没进文件。转厂时要求老厂输出"历史问题与对策清单"。
- 治具产权没约定:要搬走时才发现治具是老厂出钱开的,谈判被动。
- 回流曲线照搬:不同炉子的温区结构不同,直接导入参数是典型事故来源。
- 并行期太短:刚跑通就把老厂停掉,一旦新厂出问题没有退路。
- 忘了认证与客户审核:部分行业客户要对新产地做现场审核,这个周期要提前排进计划。
七、提问清单
问客户:
- 要的是非中国原产地,还是多一个工厂做备份?
- 如果是原产地要求,具体依据哪个市场的哪条规则?需要什么证明文件?
- 新产地是否需要客户现场审核?周期多长?
问代工厂:
- 集团内有几个厂区?体系、系统、文件是否统一?产能协同怎么走流程?
- 做过几次工艺包转移?能否提供转移清单模板与交叉验证报告样例?
- 治具、钢网、程序的产权与保管怎么约定?
- 备份基地怎么保持热状态?小批量试跑的费用如何计?
- 变更如何在多基地间同步并留痕?
代工厂本身的产能与财务稳定性核查见:PCBA供应链尽职调查怎么做_产能财务与连续供货风险清单;如果交付形态要做到整机直发,工序界面的划分见:整机与机柜级组装代工怎么对接_Box-build工序界面与测试包装交付。
附录:术语表
| 术语 | 含义 |
|---|---|
| 中国+1 | 在中国产能之外再配置一处产能的供应链策略 |
| 工艺包 | 把一个机型在另一处复现所需的全套文件、程序与治具 |
| AVL | 合格供应商与合格料号清单 |
| 交叉验证 | 两地按共同要求试产并比较关键数据,用于验证制程和结果的一致性 |
| 限度样板 | 界定外观合格与不合格边界的实物样品 |
| 双线并行 | 新旧基地同时供货的过渡期安排 |
需要规划第二产能、做工艺包转移或双基地一致性验证,欢迎联系山西英特丽沟通评估。
立即咨询 →