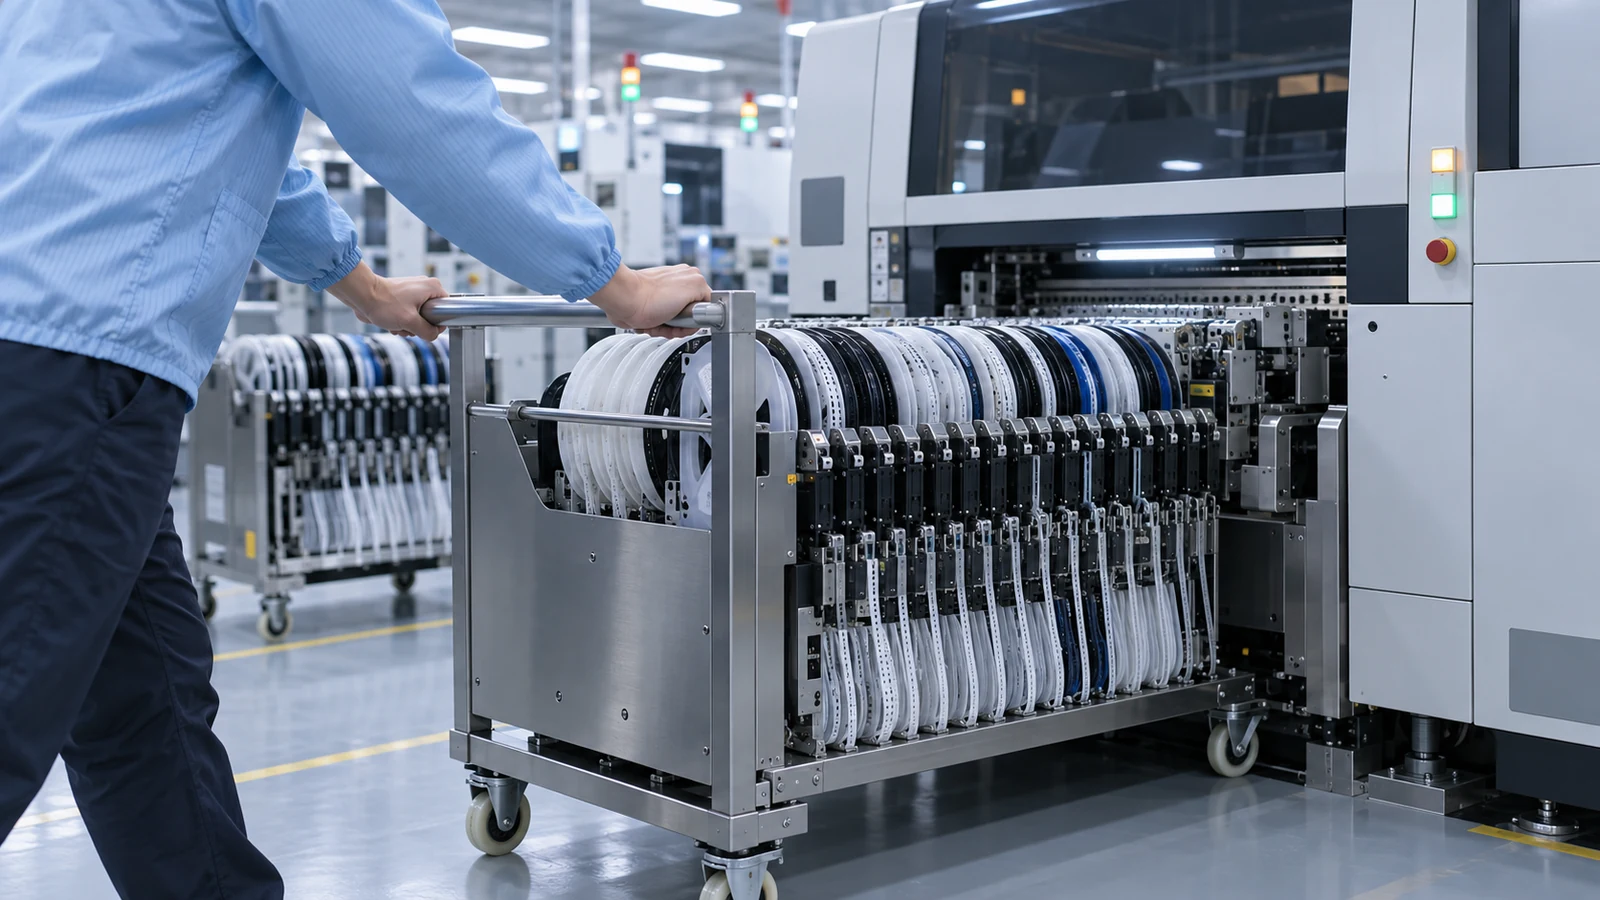
配图说明:封面及正文图为 AI 生成的工艺与流程示意,非工厂实拍。
一、先量出换线占用了多少时间
1.1 以实际订单结构判断瓶颈
对频繁切换机型的产线,先统计每批数量、每天换线次数和等待原因。瓶颈可能在备料,也可能在炉温稳定、首件签核或后段测试;仅看贴片机的标称速度,无法判断增加设备是否有用。
1.2 算一笔账
假设某条线每天计划开机 20 小时,仅考虑换线损失

情形 A:每天换线 1 次,每次占用 1.5 小时
        扣除换线后的可用时间 = 18.5 小时,占计划开机时间 92.5%

情形 B:每天换线 5 次,每次占用 1.5 小时
        扣除换线后的可用时间 = 12.5 小时,占计划开机时间 62.5%

情形 C:每天换线 5 次,但每次压到 0.6 小时
        扣除换线后的可用时间 = 17.0 小时,占计划开机时间 85.0%

本例中,B 到 C 每天释放 4.5 小时。
能否转化为合格产出,还受故障、节拍、良率与后段能力约束。
以上只是扣除换线时间的算术演示,不是设备综合效率 OEE,也不能直接推算合格产量。实际换线起止点要统一,例如从上一机型最后一块合格板到下一机型首块合格板,并避免把并行作业的耗时重复相加。
二、换线时间到底花在哪
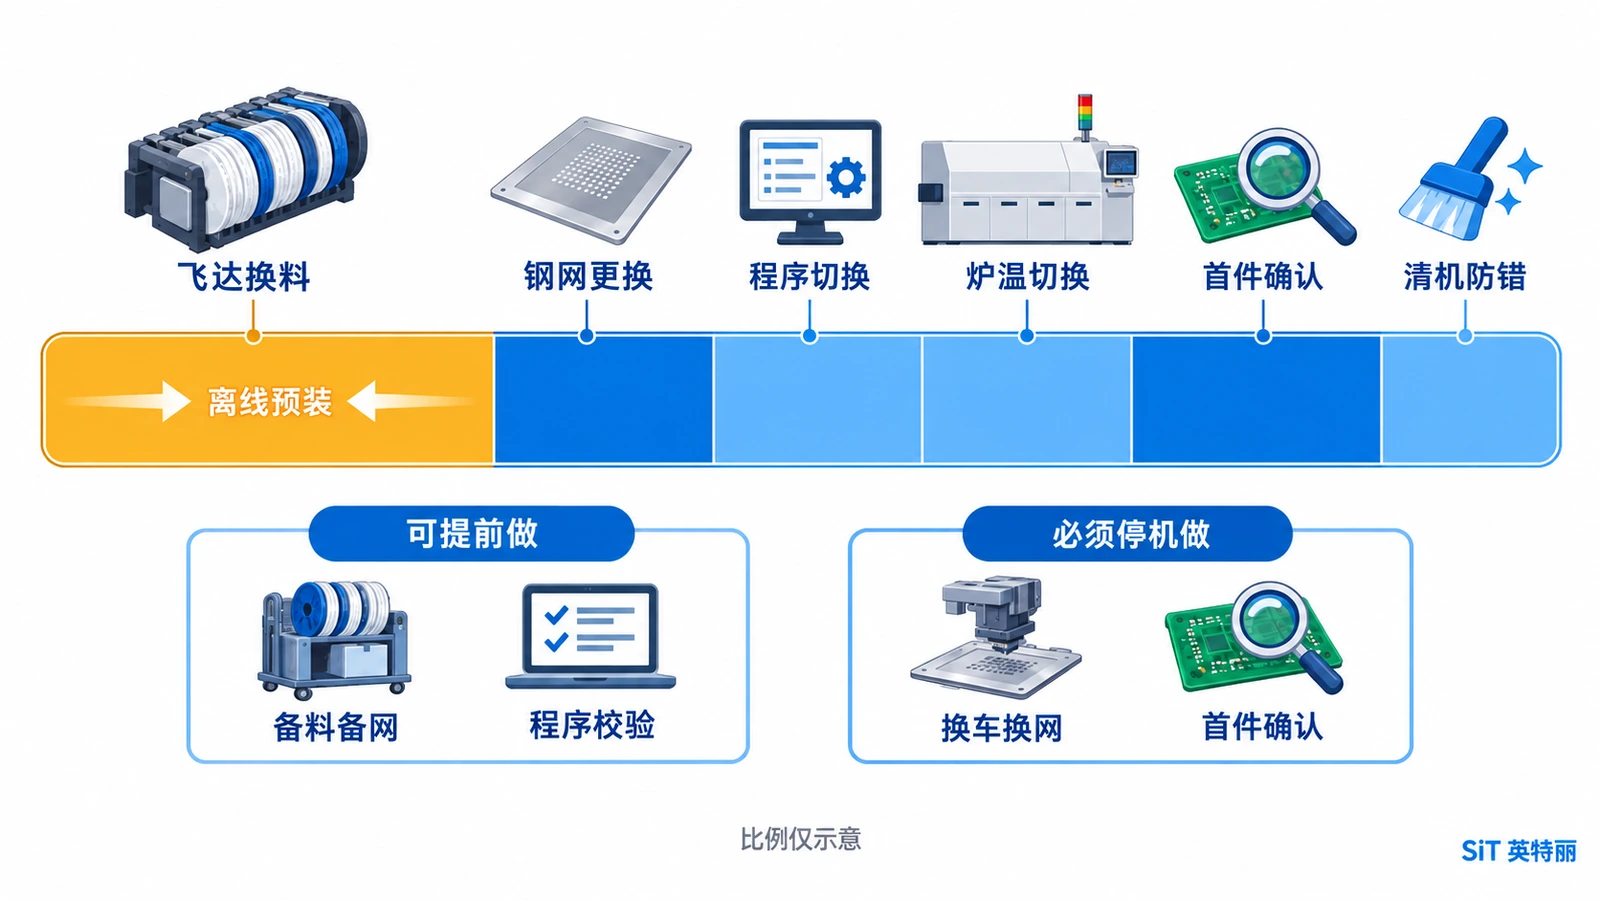
2.1 环节拆解
| 环节 | 做什么 | 需现场记录的耗时 | 可压缩程度 |
|---|---|---|---|
| 飞达换料 | 拆下旧料站、装上新料站、核对料号 | 按实际飞达数量与交换方式计时 | 高——可离线预装 |
| 钢网更换与清洗 | 换网、调印刷参数、试印 | 按现场记录计时 | 高——可提前备网 |
| 程序切换 | 调用机型程序、核对坐标与吸嘴 | 按现场记录计时 | 高——可离线编程 |
| 回流曲线切换 | 炉温从上一机型切到本机型并稳定 | 按设定温差与稳定等待时间计时 | 中——可用排产顺序规避 |
| 首件确认 | 做首件、检验、签核放行 | 按现场记录计时 | 中——流程可优化,标准不能降 |
| 清机与防错 | 清除上一机型残留物料,防混料 | 单独计时,不得省略 | 低——这是质量底线 |
2.2 关键区分:停机才能做的,和不停机也能做的
快速换模(SMED)的核心思想很朴素:把"必须停机做"的作业尽量变成"停机前就做完"的作业。套到 SMT 上:
| 类型 | 含义 | SMT 上的例子 |
|---|---|---|
| 内部作业 | 只能在设备停机时完成 | 把料车推上机、更换钢网、首件试贴 |
| 外部作业 | 设备运行时就能提前完成 | 备料、飞达上料、料号核对、备用钢网清洗、程序编制与离线校验 |
很多工厂换线慢,不是动作慢,而是把大量本可以提前做的事,留到停机之后才开始做——停机了才去仓库领料,领完才发现少一卷,再去找替代……时间就是这么没的。
三、把外部作业挪出去的四个做法
3.1 离线备料与飞达预装
设备支持整体料车交换时,可在上一机型运行期间,将下一机型物料预装到备用飞达,并离线核对料号和位置。停机后仍需按设备操作规程完成料车交换、锁紧、联机防错和首件放行。离线预装减少的是准备等待,不能把实际上机换料也算作不停机作业。投入前应确认备用飞达、料车与设备的兼容性。
3.2 钢网提前备好
可在停机前准备下一机型的备用钢网,完成清洗、张力及外观确认,并放到指定位置。正在使用的钢网仍须停机拆下后才能清洗;不能把同一张在机钢网的拆卸和清洗都记作外部作业。钢网上机后仍按程序完成印刷与首件确认。
3.3 程序离线编制与校验
设备支持时,可先在离线工作站编制和校验新机型程序;上机后仍须完成现场确认与首件验证。AOI 程序的版本管理尤其要规范,否则多机型频繁切换时很容易调错版本,见:AOI程序版本管理怎么做_误报漏报复判与变更留痕。
3.4 首件流程可以优化,但标准不能降
首件是防止批量性错误的最后一道闸,不能为了赶时间简化。可以优化的是流程本身:检验项目清单化、用离线 AOI 或 X-Ray 做快速预检、签核环节线上化减少等人时间。首件检验的要求见:PCBA首件检测的要求是什么?
四、料站表复用:多机型共线的关键一招
4.1 公共料位法
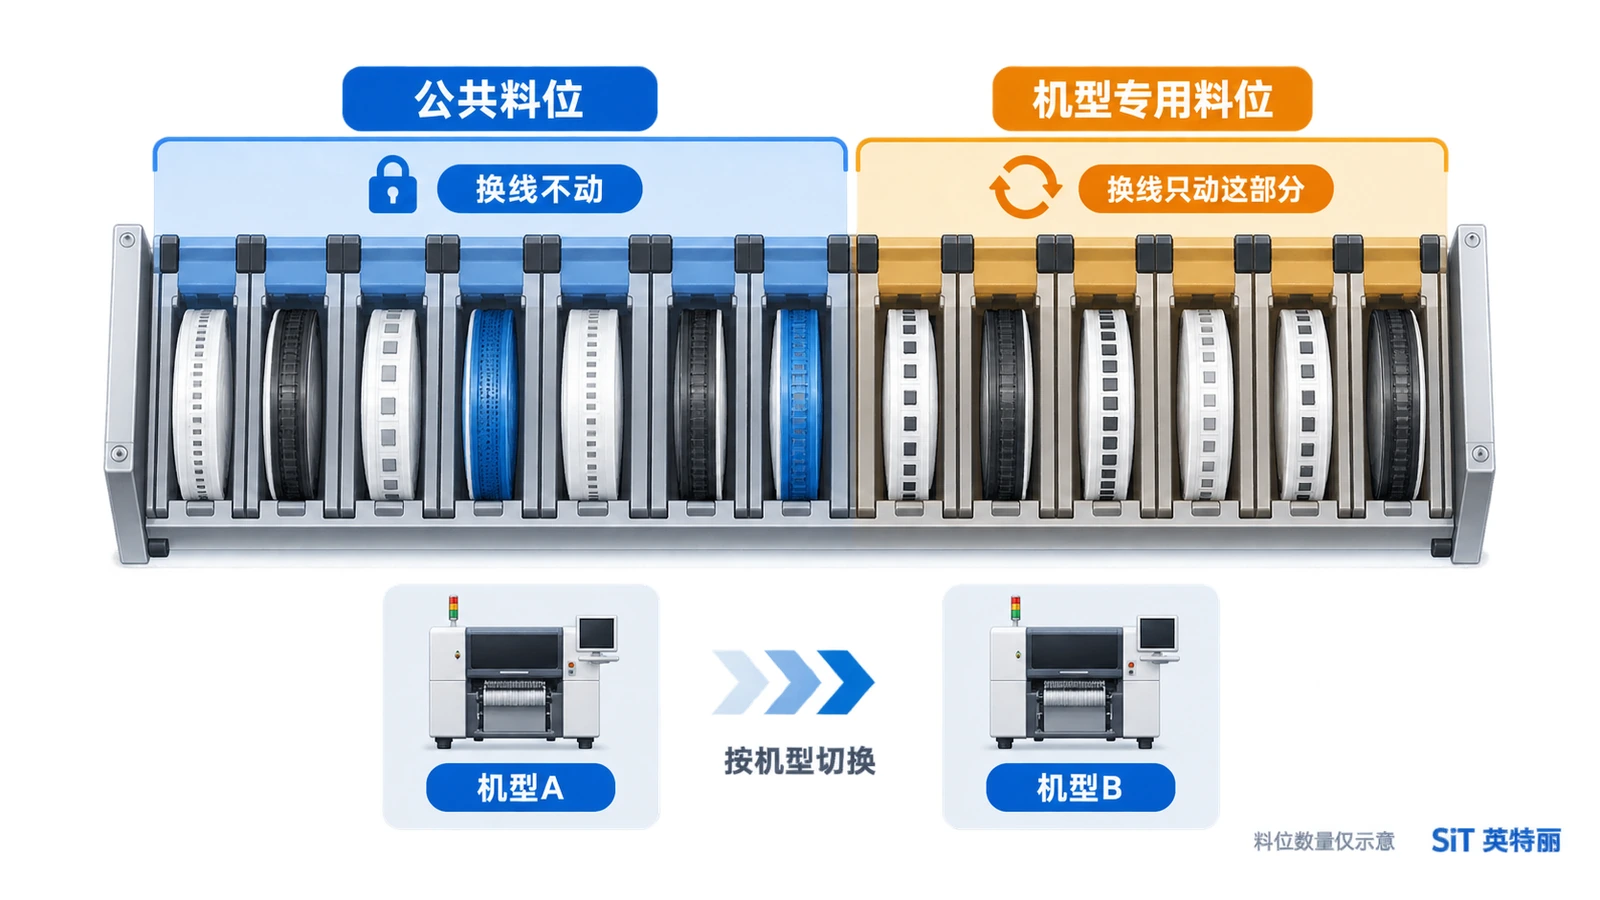
思路是:把多个机型都会用到的通用物料(常用阻容、常用二三极管等)在换线分组内固定在相同的料站位置,按批次和保管要求维护,只更换各机型特有的物料。这样换线时要动的料站数量大幅减少。
假设示例:两个机型各用 60 个料站,独立编排且位置全部不同
  机型 A:料站 1~60 全部按 A 排
  机型 B:料站 1~60 全部按 B 排
  → 该假设下需处理 60 个料站

公共料位法:
  料站 1~28  固定公共料(通用阻容等),换线不动
  料站 29~60 机型专用料,换线只动这部分
  → 换线时只需处理约一半料站

前提条件:
  · 多机型的 BOM 有足够的重叠度
  · 公共料的用量能支撑连续多机型生产
  · 公共料须为该机型已批准的具体料号,换线时仍核对批次和防错记录
这一招的前提是 BOM 有重叠。这也反过来说明了元件标准化的价值:客户侧把料号收敛,代工侧的换线效率就能跟着改善,最终反映在报价和交期上。标准化的做法在系列第一篇有展开:覆铜板涨价下PCBA代工怎么报价锁价_材料涨幅传导与备料条款拆解。
4.2 按 BOM 相似度给机型分组排产
| 排产策略 | 怎么排 | 优点 | 代价 |
|---|---|---|---|
| 纯按交期 | 谁急先做谁 | 交期响应快 | 可能增加换线,需结合订单顺序实测 |
| 按机型分组 | BOM 相似的机型连着做 | 可减少部分换料作业,仍受料站容量及节拍约束 | 部分订单要等,交期被拉长 |
| 混合策略 | 在交期允许的时间窗内按相似度聚类 | 兼顾两头,实际最常用 | 依赖排产工具与数据,靠人排容易失准 |
除了 BOM 相似度,回流曲线相近的机型排在一起也能省下炉温切换与稳定的时间。这是排产时容易被忽略的一个维度。
五、制造执行系统在这里做什么
关于系统本身的功能介绍,站内已有一篇基础说明:MES系统的功能有哪些?对工厂有哪些优势? 这里只讲它在柔性换线场景下的四个具体作用。
5.1 上料防错
系统可将料盘条码、料号与料站表进行核对。只有与设备完成联锁并经过验证,错料报警才会阻止启动;仅显示报警的软件不能宣称“无法开机”。公共料位也要复核,权限、人工放行和异常处理均需留痕。
5.2 换线指引
把下一机型的料站表直接下发到线边终端,明确显示哪些料站要换、换成什么、哪些保持不动。操作员不用翻纸质单,也减少了看错行的机会。
5.3 数据:能量化才能改善
接入设备与工位数据后,可采集换线起止时间;领料、等待和异常原因可能仍需人工补录。先明确字段和计时口径,再用记录判断哪段值得改善,不能默认安装 MES 后所有环节就会自动可见。
5.4 小批量下的追溯
多品种生产会增加人工记录的负担。系统在配置好扫码、批次绑定和检测接口后,可以帮助追溯物料与成品;仍需校验基础数据与漏扫补录。追溯体系的核查项见:汽车/工控电子PCBA加工选择指南:IATF16949与MES追溯系统的重要性。
六、小批量订单的成本,客户侧能做什么
6.1 分清工程费用与每批换线费用
钢网、治具和初始程序开发可按约定作为工程费用摊销;换线和首件确认则可能每批发生,不能全部归为一次性费用。同样的准备成本分摊到更少板件时,单件成本会上升。核价方法见:小批量PCBA代工成本居高不下的真正原因与PCBA代工报价单怎么看_加工费物料费与一次性费用拆解。
6.2 客户可以提前协调的事项
- 合并下单:把几个机型或几个批次合并到同一时间窗下单,让工厂有机会聚类排产,换线成本下来,报价才有空间。
- 拼板与共用钢网:尺寸相近、工艺相同的小板可考虑拼板生产,摊薄一次性费用。可行性要在打样前与工厂确认。
- 料号标准化:多个产品共用料号,既利于公共料位,也利于采购议价。
七、落地路径:先量化,再改善
- 测基线:先选一组有代表性的换线连续记录,例如二十次,按环节拆开,别用估计值。
- 找大头:看哪一两个环节占了大部分时间,优先改它。不要预先认定一定是飞达换料。
- 分内外:把该环节的作业逐项判定为内部还是外部,能外部化的全部前移。
- 做硬件投入的账:多备飞达与料车要花钱,用换回的有效产能算回报周期,再决定投多少。
- 上系统防错:换线快了之后出错风险上升,防错必须同步跟上。
- 固化成标准作业:把改善后的流程写进作业指导书,并定期抽查执行情况。
附录:术语表
| 术语 | 含义 |
|---|---|
| 换线(Changeover) | 产线从一个机型切换到另一个机型的全部准备作业 |
| SMED | 快速换模方法,核心是把内部作业转为外部作业 |
| 飞达(Feeder) | 向贴片机连续供应编带元件的送料装置 |
| 料站表 | 规定每个料站位置对应哪个料号的对照表 |
| 公共料位 | 多机型共用、换线时保持不动的固定料站 |
| 首件 | 批量生产前先做的样件,用于确认程序与参数正确 |
| MES | 制造执行系统,承载工序管控、防错与追溯 |
有多品种小批量、频繁插单的生产需求,欢迎联系山西英特丽沟通排产与产能方案。
立即咨询 →