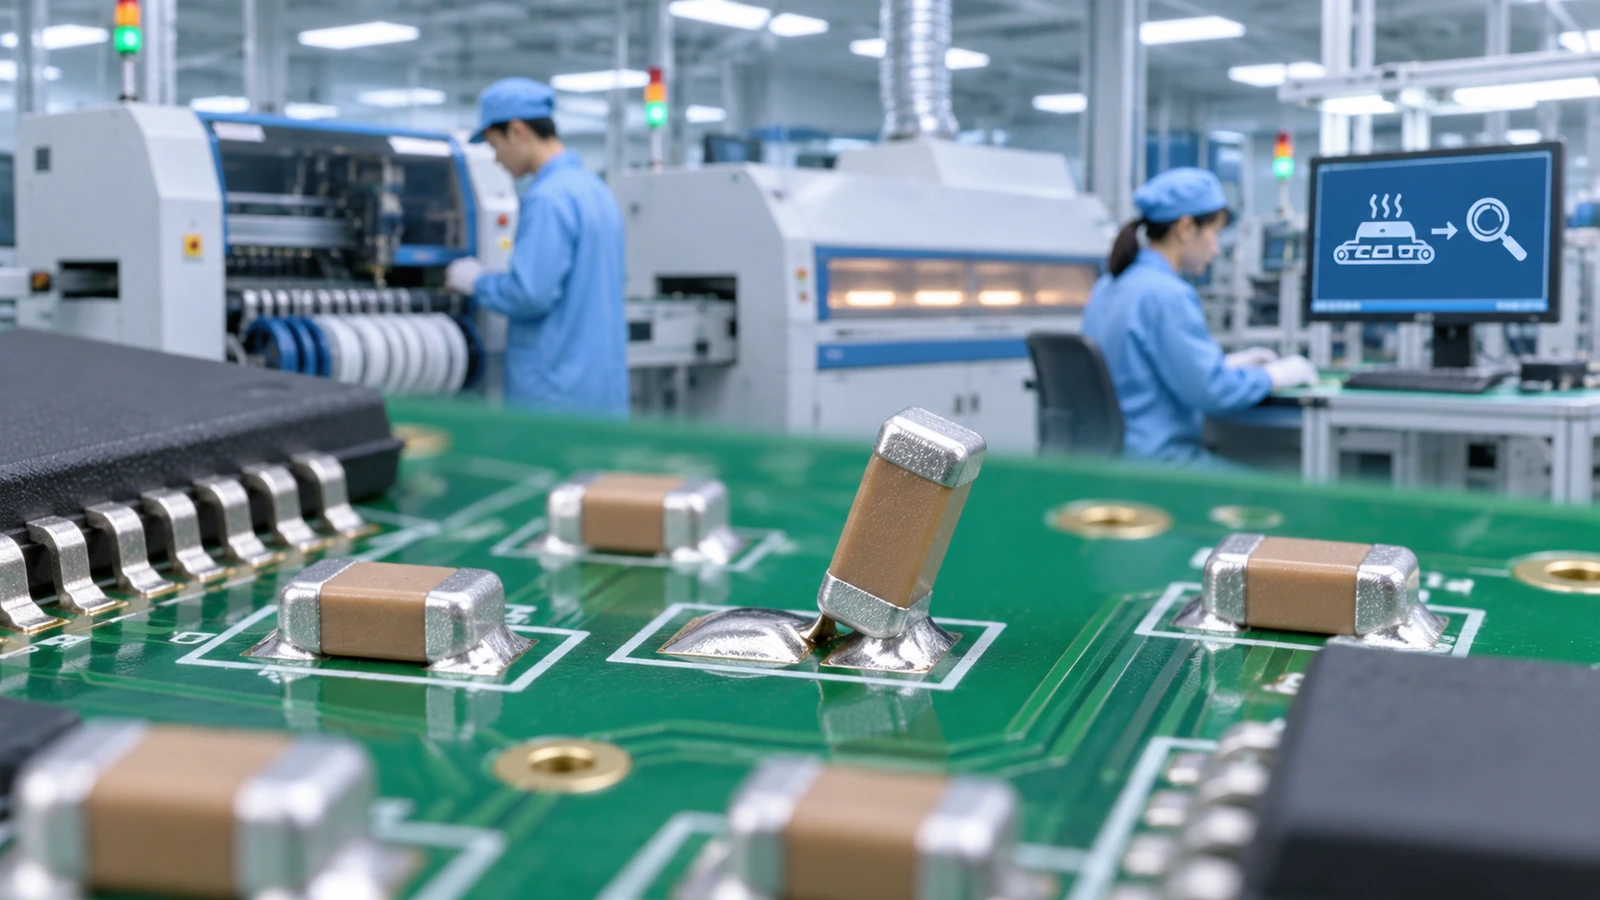
立碑为什么会发生
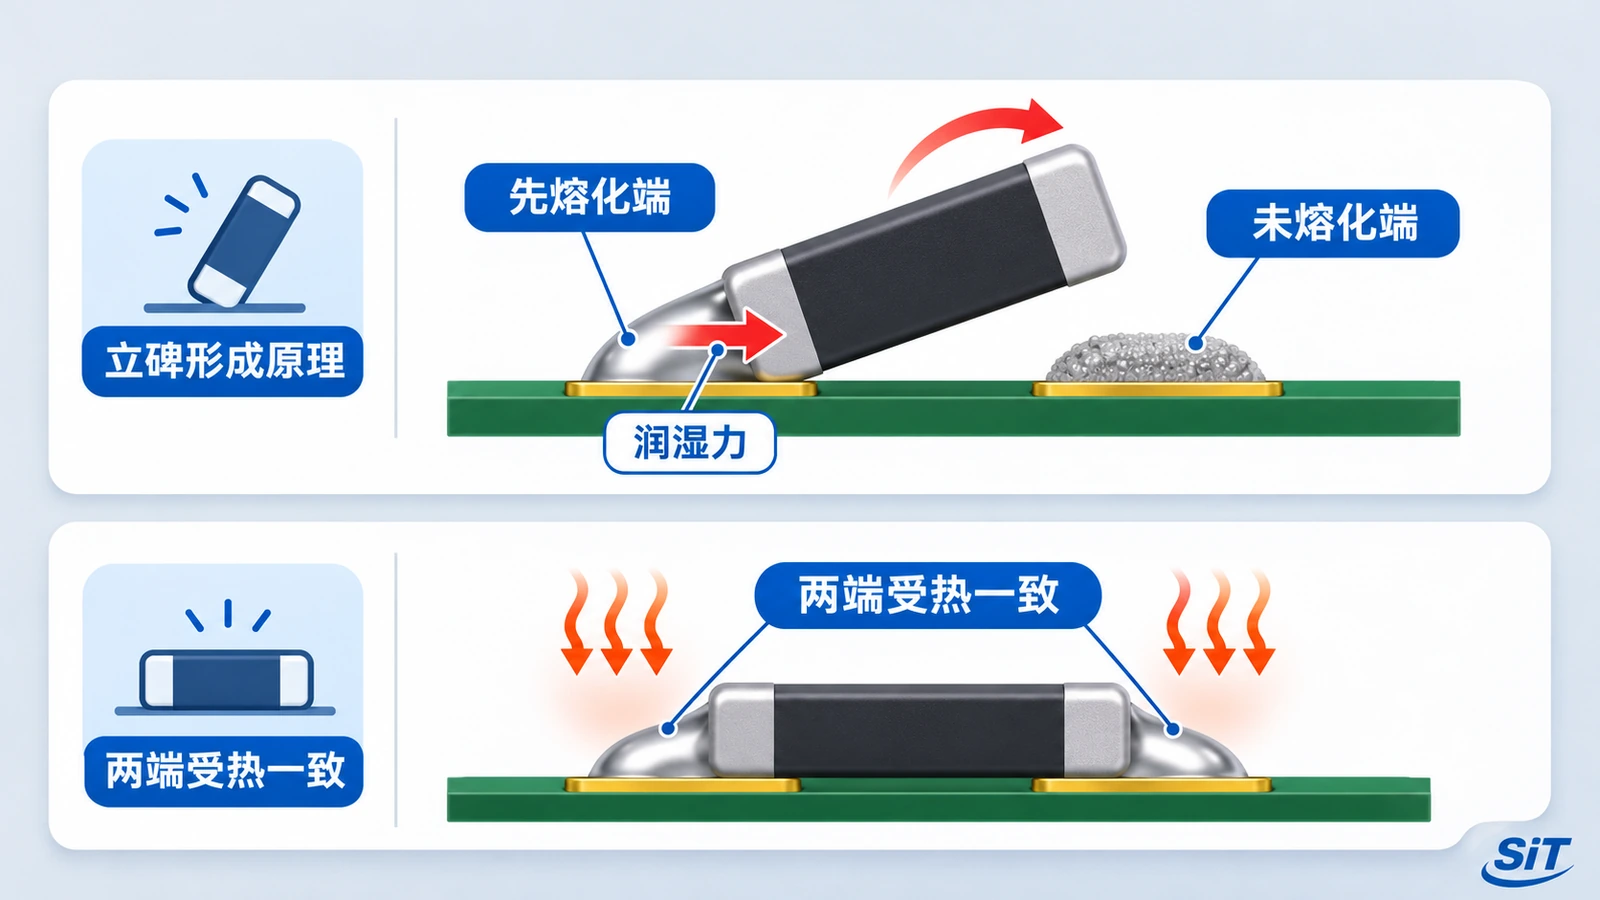
回流时,焊盘上的锡膏熔化后会润湿元件焊端,表面张力把元件往焊盘方向拉。两端同时熔化时,两股力大致平衡,元件保持平躺;一端先熔化,这一端的拉力在另一端还没熔化时单独作用,力矩足够大,元件就会以先熔化端为支点立起来。
焊料供应商 Indium 的技术博客把立碑归结为“焊端润湿力不均”,并列出了几类诱因:两端受热不均、单侧靠近散热铜皮、两端锡膏量不同、贴装偏移或下压过深。元件越轻、焊端越小,越容易被这种不平衡拉动,所以立碑在 0402、0201 上出现得比 0603 及以上尺寸多。
先看设计:两个焊盘受热是否一致
最常见的设计原因是一个焊盘连接大面积铜皮或电源地平面,另一个焊盘只连细线。大铜面吸热快,这一端的锡膏升温慢、熔化晚,另一端先熔化后就把元件拉起。
- 两个焊盘的长、宽和阻焊开窗保持一致。
- 连接大铜面的焊盘使用花焊盘(热隔离连接),减少热量被铜面带走。
- 避免把散热过孔或宽走线集中在元件一端。
- 焊盘间距要与元件实际尺寸匹配,焊盘外伸过长会给一端留出更多先熔化的锡膏。
这些属于设计阶段就能处理的项目,量产后再改板成本高。做DFM(面向制造的设计检查)时可以把立碑风险列为片式元件的固定检查项,清单可参考PCBA代工前必做的DFM检查清单。
再看印刷:两端锡膏量要接近
两端锡膏体积差异大,熔化后的拉力也不一样。印刷偏移、钢网开口两端不对称、某一端开口堵塞,都会造成体积差。SPI 能测出每个焊盘的锡膏体积,排查立碑时可以按位号调出同一元件两端的体积对比,偏差大的位置优先处理,阈值设置参照3D SPI检测参数怎么定。
钢网开口形状也有作用。FCT Assembly 在 IPC APEX 2017 的论文中提到,用“反 U 形”开口去掉元件外端的锡膏,可以降低熔化后外侧的润湿拉力,多年生产中对立碑的改善最明显。这类开口会增加开口侧壁面积,面积比会下降,设计时要同时核对锡膏释放,面积比的概念见阶梯钢网和普通钢网的区别中的说明。
贴装:偏移和下压深度
元件贴偏后,一端压进锡膏多,另一端少,两端的接触和熔化时机就不同步。JLCPCB 的立碑资料把贴装偏移列为三大主因之一。换线首件和巡检时,可以重点看小尺寸片式元件的 X/Y 偏移和角度,以及吸嘴高度设置是否让元件压得过深。料带里元件本身的焊端氧化、两端可焊性不一致,也会造成润湿不同步,来料可焊性检查方法见PCBA焊接性来料检验怎么定。
回流:让两端在熔化前温度拉平
回流曲线中的恒温段(保温段)作用之一,是让板上不同热容的区域在锡膏熔化前温度趋于一致。恒温不足时,靠近大铜面的焊盘和普通焊盘温差大,立碑风险上升。Indium 建议用恒温段让两端锡膏尽量同时达到液相线;JLCPCB 给出的参考是在 150°C 至 180°C 之间保温 60 至 120 秒,具体数值以锡膏厂家的推荐曲线为准。
焊料合金也有影响。Indium 的测试中,熔化区间窄的合金立碑明显多于熔化区间较宽的 SAC305,因此有防立碑需求的产品会选用熔程较宽的锡膏。
氮气回流会加剧立碑吗
这个问题在百度下拉里有人专门搜,行业内的看法并不统一。Indium 认为氮气提高了润湿速度,让表面张力更快起作用,会加剧立碑,建议在锡膏性能足够时不用氮气;也有制造商资料认为氮气让两端润湿更均匀,有利于减少立碑。比较稳妥的做法是用同一批板、同一钢网,在空气和氮气两种条件下各跑一批,用立碑率说话,并把炉温曲线一起固定下来,验证方法可参照回流焊炉温曲线验证怎么做。
立碑排查记录表
| 排查层 | 看什么 | 典型现象 |
|---|---|---|
| 位号分布 | 是否集中在某几个位号 | 固定位号反复出现,多与焊盘或铜皮设计有关 |
| 板内方向 | 翘起方向是否一致 | 同方向元件翘起方向一致时,结合进板方向查炉内受热和恒温段 |
| 锡膏体积 | 两端 SPI 体积差 | 体积差大的元件立碑多,查开口与印刷偏移 |
| 贴装 | 偏移、角度、吸嘴高度 | 换料或换吸嘴后出现,查贴装程序与设备 |
| 物料 | 元件批次与焊端状态 | 只在某批料出现,查可焊性和存放 |
同一批板如果同时有锡珠或少锡,可以和立碑放在一起分析,锡珠的排查见锡珠产生原因及改善对策,回流缺陷的整体梳理可参考SMT回流焊缺陷分析与解决方案。
立碑常见问题
SMT立碑现象又称为什么?
又称墓碑效应、曼哈顿现象或吊桥效应,英文常用 tombstoning。指的都是片式元件一端翘起、立在另一端焊盘上的不良。
立碑的元件可以直接返修吗?
可以用烙铁或热风返修,返修后要检查焊点和元件本体有无损伤。批量出现时先找原因,只靠返修会让同样的问题在下一批重复出现。
为什么0201比0603更容易立碑?
0201 质量轻、焊端小,同样的润湿力差对它的影响更大。印刷体积和贴装偏移的允许范围也更窄,需要更严的 SPI 和贴装控制。
技术资料
核对日期:2026年11月18日。Indium Corporation:Minimizing Tombstoning;JLCPCB:PCB Tombstoning;FCT Assembly(Greg Smith):Improve SMT Assembly Yields Using Root Cause Analysis in Stencil Design。
需要分析立碑问题时,可把不良位号分布、焊盘与钢网资料、炉温曲线发送至 hanyu@sit-intelli.com,便于工程人员按设计和工序逐项核对。
沟通SMT焊接问题