枕头效应是怎么形成的
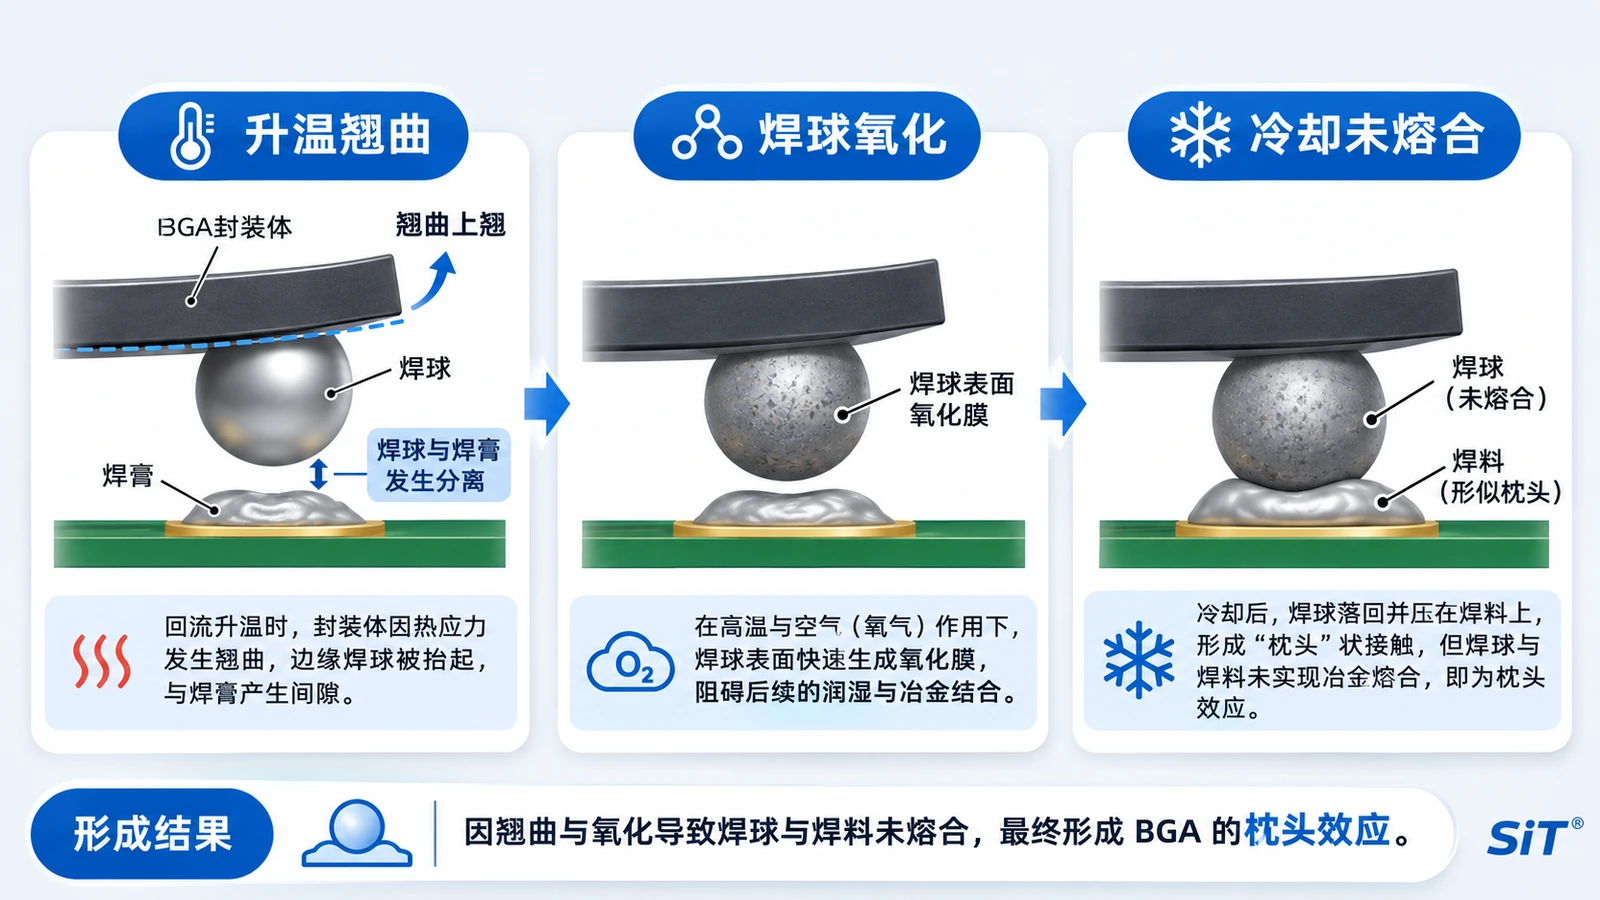
RIM(Research In Motion)工程团队在一篇 IPC 技术论文中描述了形成过程:回流升温时,器件封装由硅芯片和塑封料组成,两者热膨胀系数不同,封装会像双金属片一样弯曲;PCB 也可能变形。部分焊球因此离开下方的锡膏。锡膏中的助焊剂去除焊球和焊盘表面的氧化物后逐渐消耗、挥发,抬起的无铅焊球在 235~260°C 下重新氧化。冷却时封装逐渐变平,已凝固或半凝固的焊球落回焊盘上的焊料,只是贴住或压出一个凹痕,没有熔合。
论文还列出了其他推动因素:锡膏量偏小、焊球尺寸偏小、更高的工艺温度、较长的液相线前受热时间、熔融焊料表面更顽固的氧化膜,以及封装翘曲。器件越做越薄、焊点越做越小,枕头效应也越来越常见。
从缺陷位置判断原因
同一篇论文给出了缺陷位置和原因的对应关系,排查时很实用:
| 缺陷位置 | 可能原因 |
|---|---|
| 集中在焊球阵列中部 | 器件向上凸起翘曲(从器件顶面看) |
| 集中在阵列外圈 | 器件向下凹陷翘曲(从器件顶面看) |
| 随机分布 | 焊盘连接散热走线或过孔、锡膏量偏小、器件焊球偏小 |
PCB 自身的翘曲同样会造成局部分离。该案例中,团队测得器件区域的板面共面度为 164±25µm,两次改板后降到 60µm 以下。PCB 翘曲的标准与测量见PCB板翘曲度标准是多少,高多层板回流中的翘曲控制见20层以上高多层板SMT贴装怎么做。
X-Ray能判定枕头效应吗
常规 2D X-Ray 是从上方透视,焊球和下方焊料在垂直方向上重叠,未熔合的界面不容易看出来。倾斜角度透视或 3D X-Ray 能提供更多信息,但判定仍有难度。Bruno 与 Gustafson 在 2019 年发表于《Journal of Microelectronics and Electronic Packaging》的研究中,先用 X-Ray 筛出疑似枕头效应的焊点,再把 BGA 撬下核对,结果很多被 X-Ray 标为疑似的焊点撬开后并没有枕头效应,作者指出用 X-Ray 很难划定合格与不合格的界线。
因此,X-Ray 适合作为筛查手段,用来发现异常形状和分布,结论要靠破坏性分析确认:
- 撬开检查(pry-off):把 BGA 撬下,在显微镜下看每个焊点的断面。RIM 论文认为这是最有效的检测方法。
- 染色渗透(dye and pry):先让染料渗入未熔合的缝隙,再撬开,被染色的界面就是原本没有熔合的部分。
- 切片分析:沿焊球阵列切开观察截面,用于确认少数可疑焊点。
BGA 的 X-Ray 抽检方案和缺陷分级,可参考BGA X-Ray抽检方案怎么定和BGA焊接X-Ray检测与返修工艺。
枕头效应怎么改善
回流曲线
RIM 的分析把恒温时间和升温时间列为影响助焊剂提前耗尽的两个关键工艺参数。缩短液相线前的受热时间、避免过长的恒温段,有助于保留助焊剂活性;同时要兼顾板上其他器件的焊接需求,调整后按回流焊炉温曲线验证的方法重新确认。
锡膏
同一案例中,只更换锡膏,枕头效应的发生率就有很大差异,抗塌落性差的锡膏发生率更高。评估锡膏时可以把抗氧化能力和热塌落表现列入对比项目。适当增加 BGA 焊盘的锡膏量(如开口加大 1~2mil)也是论文提到的改善方向,前提是不引起连锡。
氮气
氮气回流降低氧含量,可以减少焊料表面再氧化和助焊剂消耗。RIM 论文把缺少氮气列为增加氧化风险的因素之一。是否引入氮气要和其他缺陷一起权衡,例如片式元件的立碑,见SMT立碑不良的产生原因与处理措施。
器件与 PCB
向器件供应商索取回流温度下的封装翘曲数据,必要时对来料抽测;PCB 方面控制叠层对称和铜面平衡。BGA 焊盘的表面处理和氧化状态也会影响润湿,相关内容见PCB表面处理工艺有哪些。需要做底部填充的产品,点胶前要先排除枕头效应,底填会把焊点包住,之后很难再检查和返修,见底部填充胶的作用与导入评估。
枕头效应常见问题
枕头效应的英文缩写是什么?
常见写法有 HIP(Head-in-Pillow)和 HoP(Head-on-Pillow),指的是同一种缺陷。
枕头效应的焊点能通过功能测试吗?
常常能通过。焊球和焊料仍有物理接触,电测试时导通;在冷热循环或跌落后接触面分开,才出现间歇性或永久开路。
发现枕头效应后板子还能返修吗?
可以按 BGA 返修流程拆下器件重新植球焊接。批量出现时先按缺陷位置和工艺记录找原因,否则返修后同一问题会在新批次重复出现。
技术资料
核对日期:2026年11月18日。IPC 技术论文(Oliphant 等,Research In Motion):Head-On-Pillow Defect;Bruno、Gustafson:Head-on-Pillow Defect Detection: X-Ray Inspection Limitations。
排查BGA焊接问题时,可把器件型号、X-Ray图像、炉温曲线和不良分布发送至 hanyu@sit-intelli.com,便于工程人员确定分析方法。
沟通BGA焊接问题