通孔回流焊和波峰焊的区别
| 对比项 | 通孔回流焊 | 波峰焊 |
|---|---|---|
| 焊料来源 | 印刷的锡膏,约一半体积是助焊剂 | 锡槽中的熔融焊料,供锡充足 |
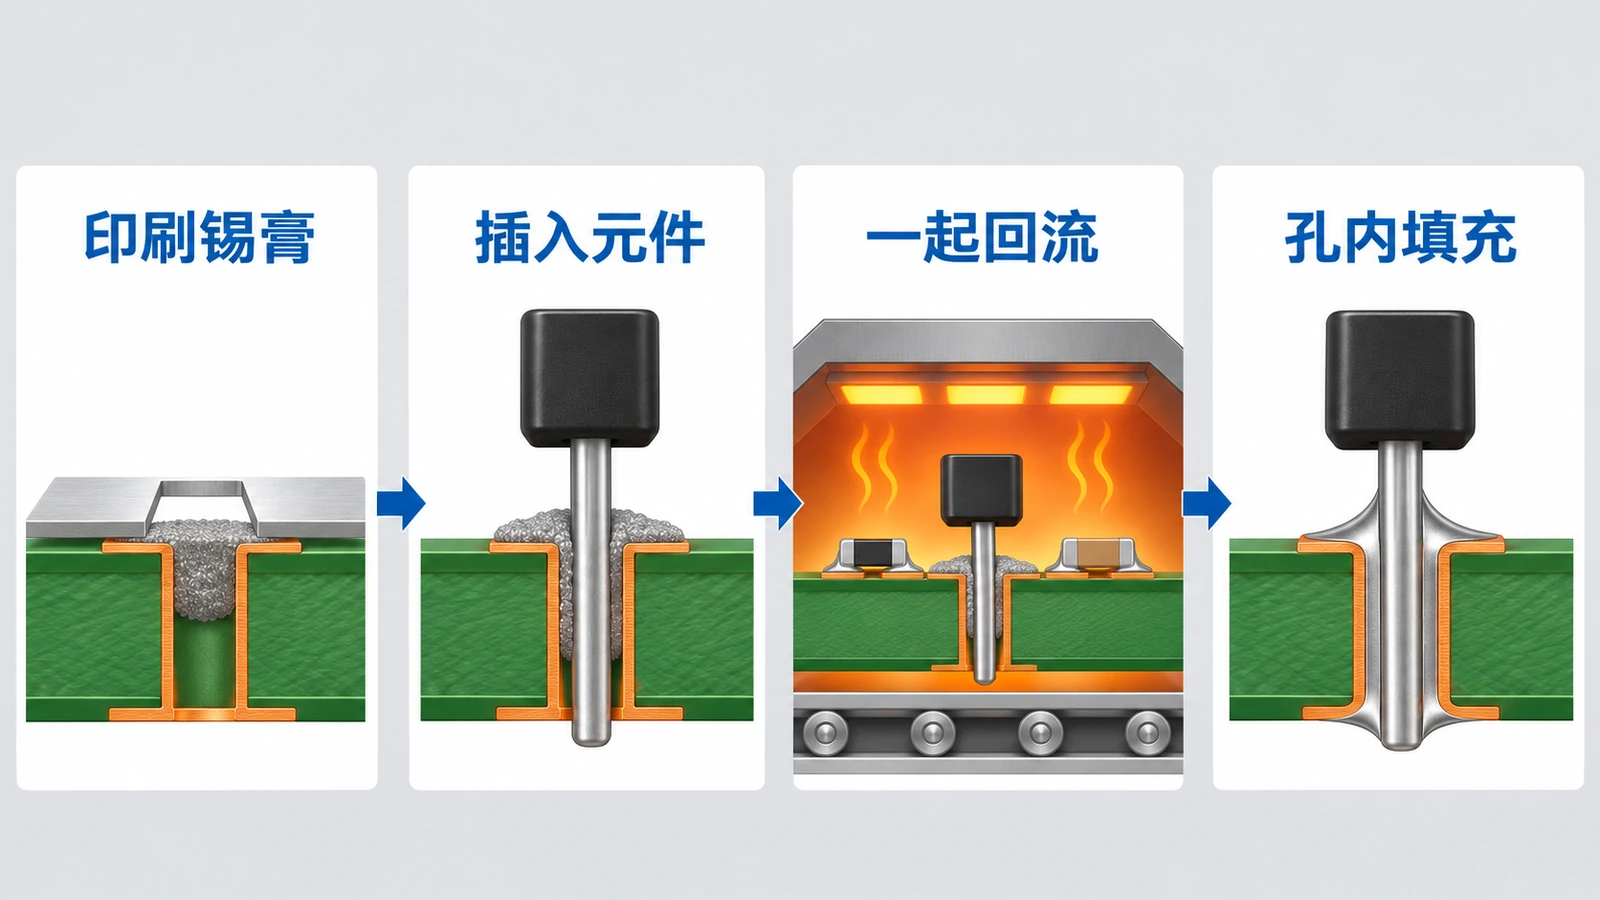
| 工序 | 与贴片共用印刷、回流,插件后一起过炉 | 贴片回流后,插件,再单独过波峰焊 |
| 元件要求 | 本体要耐受回流峰值温度 | 本体在板顶面,受热较少 |
| 底面贴片元件 | 不受影响 | 需要治具遮挡或采用红胶工艺 |
| 透锡难点 | 锡膏量有限,孔大板厚时难填满 | 大热容焊点可能透锡不足 |
| 适合场景 | 以贴片为主、插件元件少且耐高温 | 插件元件多、体积大或不耐回流温度 |
选择性波峰焊是介于两者之间的方案,用小锡嘴逐点焊接插件,适合双面贴片板上的少量插件,两种波峰焊的比较见选择性焊与波峰焊区别。回流焊和波峰焊的基本原理可参考回流焊和波峰焊有什么区别。
通孔回流焊的工艺要求
元件能否耐受回流温度
这是最先要确认的条件。JLCPCB 的通孔回流资料提出,元件要能承受接近 260°C 的无铅回流峰值温度而不变形;部分电解电容等不耐热元件,一般在回流后再用选择焊或手工焊。AIM 的白皮书也要求在使用前确认元件能承受 SMT 回流温度。连接器、继电器、变压器的塑料本体是常见风险点,以元件规格书标注的回流耐温为准。
元件结构
- 本体离板高度:元件本体底部要和板面留出间隙,避免焊料接触本体。AIM 白皮书引用 IPC-A-610G 7.3.5 条款,焊料接触元件本体底部会被判缺陷。
- 引脚长度:引脚越长,插入时从孔中带出的锡膏越多。AIM 建议引脚尽量短;JLCPCB 给出的伸出长度参考为 0.5~1.0mm。
- 引脚与孔径:JLCPCB 给出的常见孔径与引脚直径差约 0.20~0.25mm。间隙太小锡膏进不去,太大则需要的锡膏量增加,也容易产生空洞。
锡膏量计算
锡膏大约一半体积是助焊剂,回流后只留下金属部分,因此印刷的锡膏体积大约要是焊点所需焊料体积的两倍。AIM 白皮书给出的计算方法是:
焊点体积 = 通孔体积 − 引脚体积 + 2 × 焊角体积;所需锡膏体积 = 焊点体积 ÷ F,F 一般取 0.45~0.55,取决于锡膏配方。
JLCPCB 的算法在此基础上再除以印刷转移效率,转移效率达不到 100%,计算结果只能作为起点,最终要靠首件切片或 X-Ray 确认填充。
钢网开孔设计:锡膏不够怎么办
板子较厚或孔径较大时,按普通钢网厚度和焊盘尺寸开孔,算出的锡膏量常常不够填满孔。常用的补充手段有:
- 超印(overprint):开口超出焊盘,延伸到阻焊层上。回流时焊料不润湿阻焊,会被拉回孔内。超印过多会与相邻开口连锡,或在阻焊上留下锡珠。
- 局部加厚钢网:插件孔区域加厚,增加印刷量。JLCPCB 给出的通孔回流钢网厚度参考为 0.15~0.2mm,加厚区要和附近的细间距开口保持距离,设计规则见阶梯钢网和普通钢网的区别。
- 焊料预成型片:预成型片是纯金属,可以在锡膏之外额外补充焊料。
还有一个容易遗漏的细节:插件焊盘要出现在 Gerber 的锡膏层中,否则钢网不会开孔。设计阶段就要和贴片厂确认哪些插件元件走通孔回流,资料准备见贴片坐标文件怎么输出。
通孔回流焊透锡标准
透锡指焊料在通孔内的垂直填充程度。IPC-A-610E 表 7-4 规定,有引脚的支撑孔,2 级和 3 级产品的垂直填充最低为 75%,1 级不作规定;目标是 100% 填充,两面凹陷合计不超过 25%。
网上常见“2 级只要 50%”的说法,来自一条例外条款。E 版中,这条例外只适用于 2 级产品,并要同时满足几个条件:通孔连接到起散热作用的导电层,焊接面能看到引脚,焊接面焊料 360° 润湿孔壁和引脚,周围通孔满足正常要求;此时最低垂直填充可以是 50% 或 1.19mm 中较小的一个。3 级产品不适用这条例外。各版本条款有调整,以合同约定版本为准。
检验时,焊接面和元件面都应看到连续的凹形焊角。焊角正常不代表孔内已填满,首件需要用切片或 X-Ray 抽检孔内填充。插件焊点的外观验收可参考DIP插件加工怎么验收。
哪些情况适合通孔回流焊
- 板上以贴片元件为主,插件元件只有少量排针、连接器、插座。
- 插件元件耐回流温度,引脚为圆形或方形,结构便于锡膏留在孔内。
- 底面有贴片元件,不方便过波峰焊。
插件元件多、体积大、热容大,或本体不耐高温时,波峰焊或选择焊更稳妥。JLCPCB 也把重型或不耐热的连接器、没有超印空间的密集区域、孔径过大难以印够锡膏的情况列为不适合通孔回流的场景。
通孔回流焊常见问题
通孔回流焊锡膏印刷在哪一面?
一般印在元件插入的一面,元件从同一面插入,引脚把部分锡膏带入孔内。具体方向要结合元件位置和其他贴片元件的工序安排确定。
通孔回流焊会增加助焊剂残留吗?
会。为填满孔需要较多锡膏,锡膏约一半体积是助焊剂,AIM 白皮书提到加大锡膏量会明显增加焊后残留。对清洁度有要求的产品要评估是否清洗。
通孔回流焊的焊点强度比波峰焊差吗?
填充达到验收要求时,两者都能满足常规机械强度需求。差异主要在填充是否充分,所以首件切片和过程抽检比焊接方式本身更关键。
技术资料
核对日期:2026年11月18日。AIM Solder:Pin-in-Paste (PIP) Assembly;JLCPCB:Pin-in-Paste Through-Hole Reflow With a Stencil;IPC-A-610E 修订对照稿表 7-4 及第 7.3.5.1 条(支撑孔垂直填充)。
评估插件元件采用通孔回流焊还是波峰焊时,可把BOM、元件规格书和PCB资料发送至 hanyu@sit-intelli.com,便于工程人员按元件和板子条件确认焊接方式。
沟通插件焊接方案