为什么一张钢网需要两种厚度
锡膏印刷量主要由钢网厚度和开口尺寸决定。开口尺寸受焊盘限制,能调整的范围有限;钢网厚度一旦选定,整板所有开口都按这个厚度出锡。
问题出在器件差异大的板上。细间距 BGA、QFN 的开口小,钢网太厚时锡膏不容易从开口里脱出,印刷量不足或不稳定;同一块板上的电源模块、屏蔽框、大焊盘器件又需要更多锡膏。LaserJob 在步进钢网研究中提到,0.4mm 间距器件和需要高锡膏量的器件同板出现,在混装产品中已很常见。仅靠改开口尺寸调不过来时,就需要在钢网局部改变厚度。
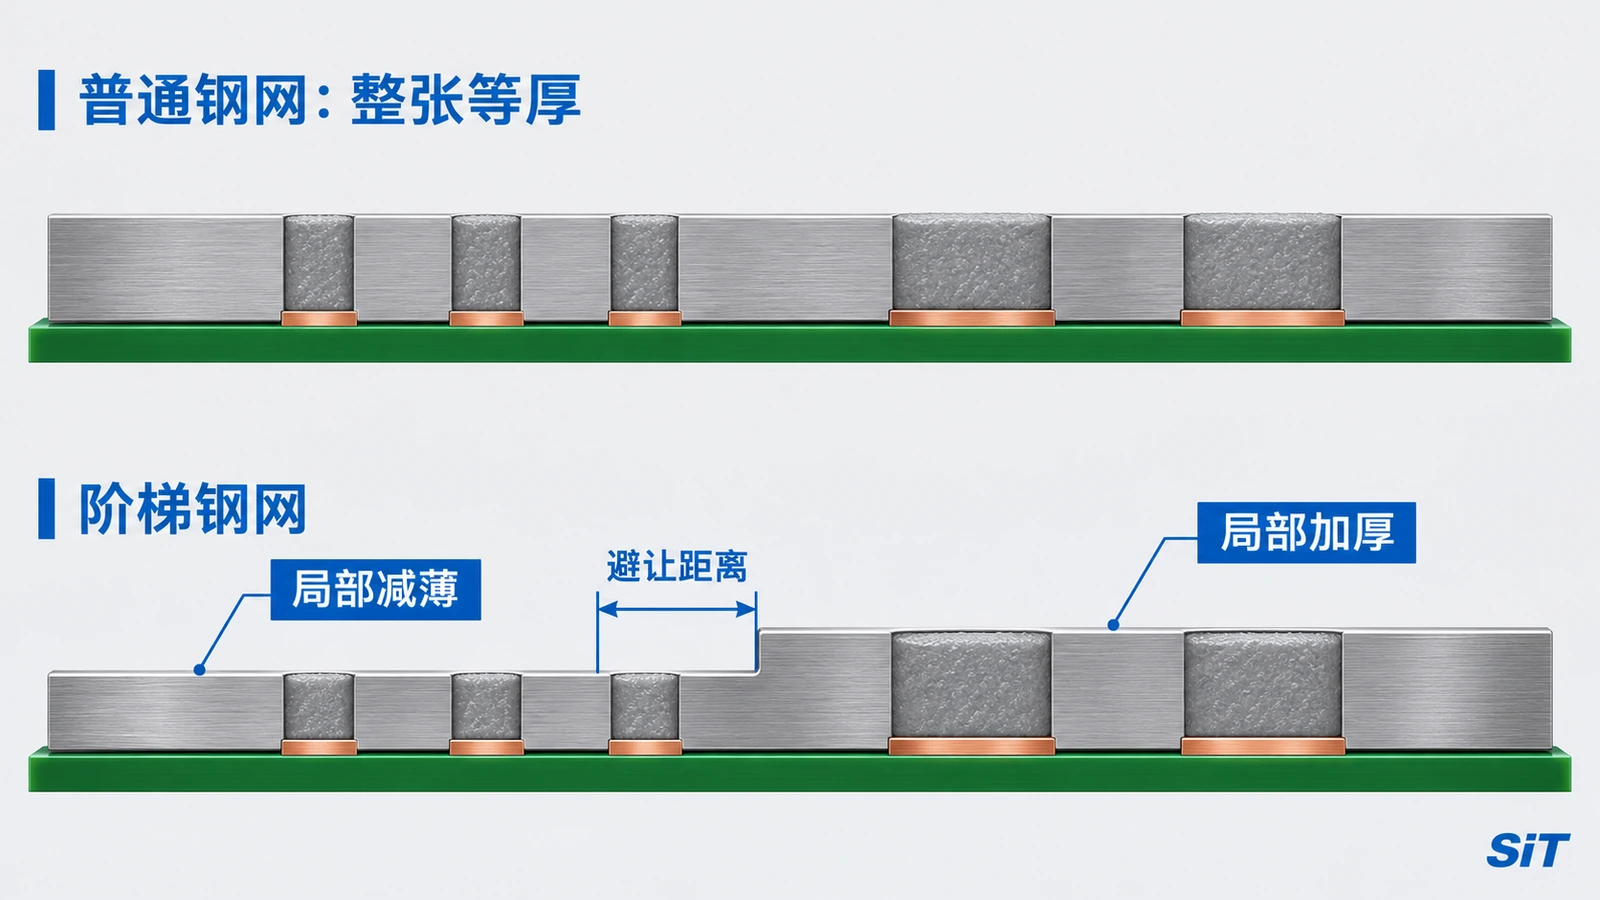
减薄和加厚分别用在什么地方
| 形式 | 做法 | 适用场景 |
|---|---|---|
| 局部减薄(step-down) | 在较厚的基础钢网上把局部区域做薄 | 板上多数器件需要较多锡膏,个别区域有 0.4mm 间距 BGA、密集 QFN 或 01005 |
| 局部加厚(step-up) | 在较薄的基础钢网上局部加厚 | 板上多数是细间距器件,少数电源连接器、屏蔽框或大焊盘器件需要更多锡膏 |
| 通孔回流区加厚 | 插件孔位置加厚或配合超印 | 通孔元件随回流焊一起焊接,需要更多锡膏填充孔壁 |
JLCPCB 的阶梯钢网资料给出了几种常见组合:0.15mm 基础厚度配 0.10mm 减薄区,用于常规板上的 0.4mm BGA 或 QFN;0.12mm 配 0.08mm,用于 0.3mm 微型 BGA 或 01005 较多的高密度板;0.20mm 配 0.15mm,用于通孔回流。这些是起点,实际厚度要结合器件清单和印刷数据确定。通孔回流的锡膏量计算见通孔回流焊和波峰焊的区别。
设计阶梯钢网要核对的三个参数
面积比和宽厚比
面积比是开口面积与开口孔壁面积之比,用来判断锡膏能否顺利从开口脱出。矩形开口的计算式为:面积比 = 长 × 宽 ÷ [2 × (长 + 宽) × 钢网厚度]。宽厚比是开口宽度与钢网厚度之比。IPC-7525 给出的常用下限是面积比不小于 0.66、宽厚比不小于 1.5。
阶梯钢网要按每个区域各自的厚度分别计算。细间距器件放进减薄区后,厚度变小,面积比随之提高,这正是减薄的目的。若减薄后面积比仍不达标,可以加大开口、改圆角开口,或进一步减薄。
台阶边缘的避让距离
刮刀经过台阶时,台阶边缘附近的开口容易残留锡膏或出锡异常,所以开口要离台阶边缘留一段距离。LaserJob 论文引用 IPC-7525A 的经验规则:台阶每差 0.025mm,避让距离约 0.9mm,台阶差 0.08mm 时约 2.88mm。该论文的实验也发现,台阶差 0.03mm 时,圆形开口即使距台阶边缘只有 0.15mm,转移效率仍与 1.08mm 处相当;台阶差加大到 0.08mm 后,边缘附近残留锡膏明显增多,按 IPC 规则留距更稳妥。JLCPCB 的建议是减薄区内开口距台阶边缘至少 1.5~2.0mm。
布局紧凑的板往往留不出这么多距离,这时要和钢网厂商一起评估台阶形状、台阶差和开口位置,必要时用试印的 SPI 数据确认边缘开口的锡膏量。
台阶深度与刮刀
JLCPCB 资料提到 IPC-7525B 建议台阶差不超过基础厚度的一半,台阶过深会影响钢网强度和印刷一致性。阶梯钢网一般使用金属刮刀,聚氨酯刮刀在台阶处变形较大。LaserJob 的实验也显示,刮刀压力、速度和角度都会影响台阶边缘的残留锡膏量,换用阶梯钢网后印刷参数要重新确认。
阶梯钢网的制作方式
常见制作方式有化学蚀刻减薄后激光切割、数控铣削减薄后激光切割、电铸成型,以及先激光切出窗口再焊接另一厚度钢片的激光焊接工艺。不同工艺在台阶精度、边缘过渡和成本上有差异,选择时向钢网厂商索取台阶厚度和开口尺寸的检测数据。钢网到厂后的验收项目,可参考SMT钢网验收的开口面积比与张力记录。
上线前用SPI验证
阶梯钢网的效果要看实测锡膏量。建议首次使用时按区域分别统计 SPI 体积和高度:减薄区的细间距器件看体积是否稳定、有无少锡;加厚区看锡膏量是否达到设计值;台阶边缘附近的开口单独列出,确认没有异常偏高或偏低。阈值设定方法见3D SPI检测参数怎么定,锡膏厚度和钢网的关系可补充阅读SMT锡膏的厚度与钢网是什么关系。
阶梯钢网也会改变片式元件的锡膏分布。若改用后出现立碑或锡珠,需要回头核对开口形状,见SMT立碑不良的产生原因与处理措施。
阶梯钢网常见问题
阶梯钢网是内凹还是上凸?
两种都有。局部减薄的区域相对基础面内凹,局部加厚的区域上凸。台阶可以做在刮刀面,也可以做在贴板面,例如为避让板面凸起结构做的腔体钢网,具体按钢网厂商的设计确认。
阶梯钢网比普通钢网贵多少?
价格取决于台阶数量、制作工艺和钢网尺寸,需要按设计向钢网厂商询价。评估时还要算上印刷参数调整和首次验证的工时。
阶梯钢网能用聚氨酯刮刀吗?
一般使用金属刮刀。聚氨酯刮刀经过台阶时变形较大,台阶附近的出锡不稳定;换用阶梯钢网后,刮刀压力、速度和角度也要重新确认。
技术资料
核对日期:2026年11月18日。LaserJob(Läntzsch、Kleemann):Challenges for Step Stencils with Design Guidelines for Solder Paste Printing;JLCPCB:Step Stencil Design;IPC-7525 钢网设计指南(按适用版本核对)。
评估是否需要阶梯钢网时,可把PCB资料、器件清单和现有钢网参数发送至 hanyu@sit-intelli.com,便于工程人员结合印刷数据给出钢网方案。
沟通SMT工艺方案