弓曲和扭曲是什么
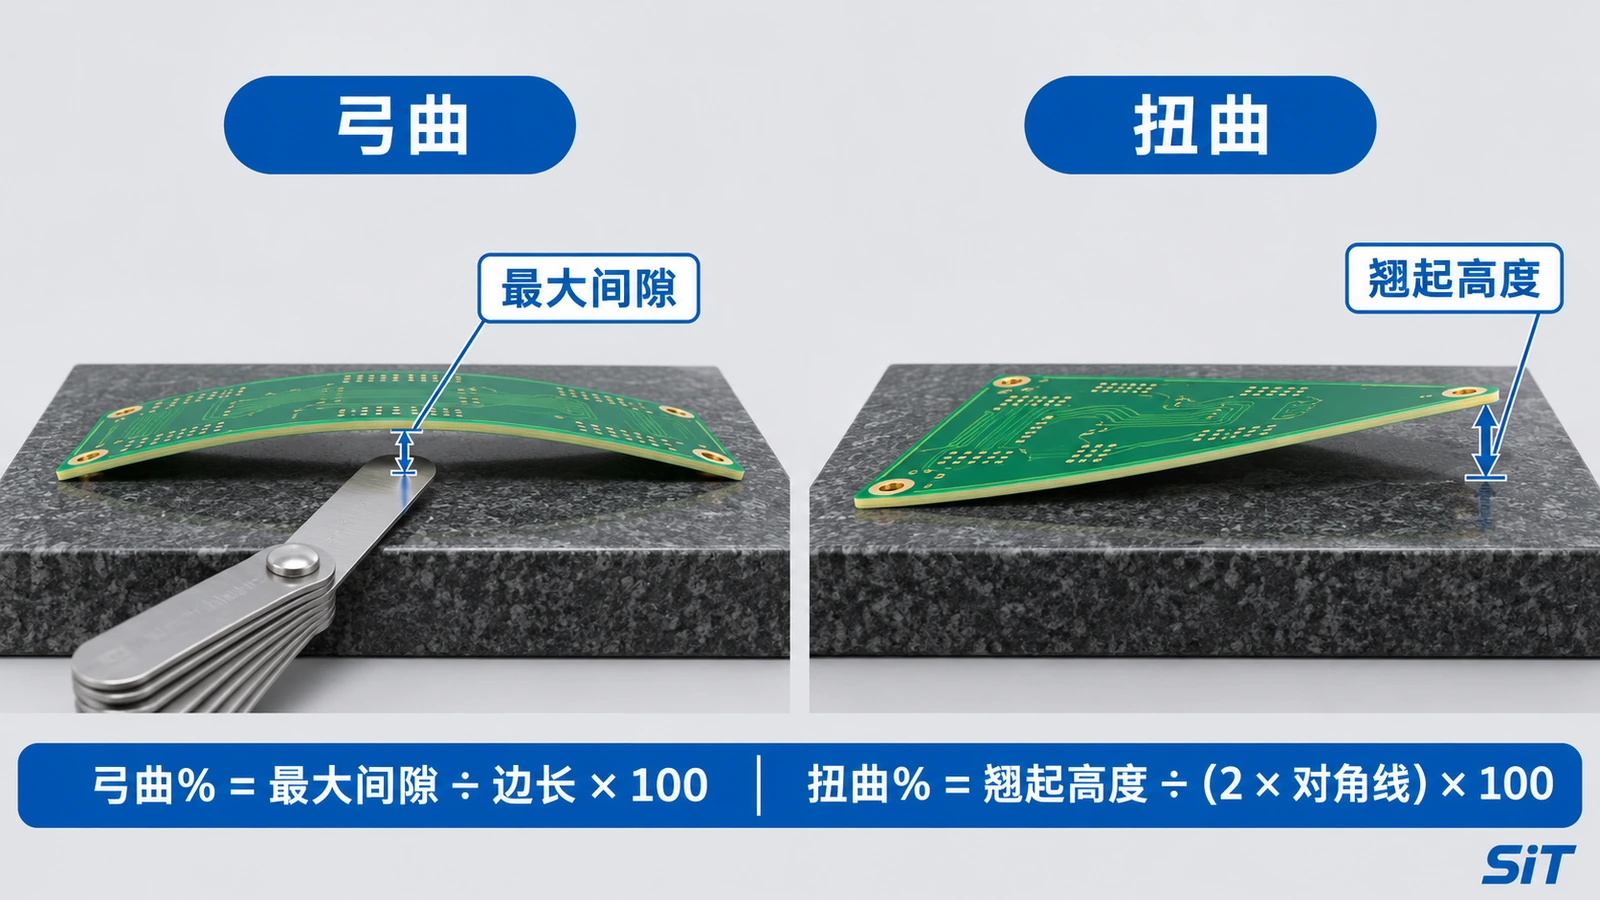
板翘分两种形态。弓曲(bow)是板子整体像一段圆柱面那样弯起,四个角大致在同一平面,中间拱起或凹下。扭曲(twist)是板子沿对角线方向扭转,三个角贴在平台上,第四个角翘起。两种形态的测量和计算方式不同,来料检验时要分别记录。
PCB板翘曲度标准是多少
IPC-6012(刚性印制板的鉴定与性能规范)规定:使用表面贴装器件的印制板,最大弓曲和扭曲为 0.75%;其他印制板为 1.5%。Eurocircuits 的技术说明还提到,判定针对交付状态,测量在全部制造和装配工序完成之后进行;异形板等特殊情况,IPC 建议由供需双方协商确定(AABUS)。
0.75% 是通用下限。AtlasPCB 的资料提到,汽车、服务器和航空航天类产品常把目标设在 0.5% 左右,BGA 区域也常有更严的局部要求。项目有细间距 BGA 时,建议在 PCB 采购技术要求里写明整板和 BGA 区域的翘曲要求,以及测量方法。
翘曲度怎么测量和计算
测量方法
按 IPC-TM-650 2.4.22,把板放在花岗岩平台等基准平面上,用塞规或高度规找出板与平台之间的最大间隙。测扭曲时,让三个角接触平台,按住其中一角,测第四个角翘起的高度。
计算公式与示例
Eurocircuits 按以下方式计算:
- 弓曲:弓曲百分比 = 沿某边测得的最大间隙 ÷ 该边长度 × 100。
- 扭曲:扭曲百分比 = 翘起高度 × 100 ÷ 2 ÷ 对角线长度。系数 2 来自测量时按住了一个角。
以一块 200mm × 300mm、带贴片器件的板为例,按 0.75% 计算:沿 200mm 边允许的最大弓曲间隙为 1.5mm,沿 300mm 边为 2.25mm;对角线约 360.6mm,允许的扭曲翘起高度约 5.4mm。若沿 200mm 边实测间隙 1.4mm,弓曲为 0.7%,在限值以内。
也有资料把弓曲和扭曲都除以对角线长度来简化计算,不同算法得到的百分比不同。供需双方要在检验规范里写明采用哪一种公式,避免同一块板两边算出不同结论。
板翘的原因分析
| 环节 | 常见原因 | 可采取的措施 |
|---|---|---|
| 设计 | 叠层不对称、上下层铜面积差异大 | 叠层按中心对称设计,空旷区域铺铜平衡 |
| 板厂压合 | 升温降温过快、压力或温度不均 | 由板厂控制压合曲线,厚板和高层板压合后烘板 |
| 电镀与表面处理 | 两面镀层厚度差异 | 板厂过程控制和出货平整度检测 |
| 存放 | 吸潮、平放受压不均 | 按要求包装存放,受潮板烘烤后上线 |
| 贴装与回流 | 回流温度超过板材 Tg、重器件局部热容大、多次回流 | 使用过炉治具或支撑,优化回流曲线 |
高多层、厚铜板更容易在回流中变形,相关的贴装要点见20层以上高多层板SMT贴装怎么做。
板翘对SMT贴装的影响
- 锡膏印刷:钢网和板面贴合不好,局部锡膏量偏少或渗到焊盘外,引起少锡、连锡和锡珠,见锡珠产生原因及改善对策。
- 贴装:板面高度变化让贴装高度不一致,细小器件容易偏移。
- BGA 焊接:回流中板子和器件都会变形,局部焊球与锡膏分离,冷却后形成枕头效应或开焊,见BGA枕头效应产生的原因。
- 测试与装配:测试治具压接不良,装进外壳时应力集中在焊点上。
PCBA 完成后,分板、装配和测试过程中的弯曲应力也会作用在焊点上,评估方法可参考PCBA分板应力测试报告怎么看。来料阶段把翘曲纳入抽检项目,比在贴装线上发现问题后再处理更省成本,来料检验的整体安排见PCBA焊接性来料检验怎么定。
板翘常见问题
PCB板翘会影响性能吗?
轻微板翘一般不直接影响电气性能,影响主要在装配:焊接不良、焊点受应力以及装配困难。焊点受应力会缩短使用寿命,对 BGA 和大尺寸器件影响更明显。
翘曲的板可以压平后使用吗?
裸板可以与板厂确认是否允许加热压平处理,处理后要重新测量并抽检可焊性。已贴装的 PCBA 不建议强行压平,容易损伤焊点和器件。
拼板是按整拼还是单板测翘曲?
弓曲和扭曲的定义同样适用于拼板。以拼板形式交付和贴装的,裸板来料按拼板测量更贴近实际贴装状态;具体测量对象在采购要求里写明,供需双方按同一口径执行。
技术资料
核对日期:2026年11月18日。Eurocircuits:Bow and Twist on a PCB;AtlasPCB:PCB Bow and Twist Measurement;IPC-6012 与 IPC-TM-650 2.4.22 测试方法(按合同约定版本核对)。
遇到板翘影响贴装时,可把PCB叠层、拼板图和实测翘曲数据发送至 hanyu@sit-intelli.com,便于工程人员结合装配工艺分析。
沟通PCBA项目需求