一、为什么“5块样机全跑通”不等于具备一万台量产条件?
来看一个硬件项目中常见的解释性情境:研发团队花两周时间在实验室焊出了5块电机驱动控制板,期间发现一处采样运放引脚画反,工程师用细漆包线飞了2根线;又发现某颗LDO上电偶发振荡,顺手从元件盒里换了一颗不同品牌的钽电容,再通过仿真器逐台微调了ADC校准系数,随后5块样机全部正常驱动电机运转。此时如果直接向工厂下达10,000台量产订单,产线往往会在首日开机时就陷入停线待料或大面积返修。
原因在于,实验室样机与工厂批量交付回答的是五个不同维度的问题:
- 单台可用(Functional Prototype):证明在特定器件个体、特定室温及工程师手动干预下,原理图和代码能跑通核心功能。
- 重复可制造(Repeatable Manufacturability):证明在高速贴片机、标准钢网和连续回流焊炉温下,成千上万块板卡无须人工修焊即可稳定成型。
- 批量可测试(Production Testability):证明产线操作员能在几十秒至数分钟节拍内,借助工装治具快速筛出开短路、贴错件与功能偏离,无须研发工程师守在示波器前逐台排查。
- 持续可供应(Supply Chain Readiness):证明BOM上每一颗物料都具备明确的原厂料号(MPN)、正规交期与包装形态,且能容忍不同生产批次(Lot-to-Lot)的参数公差波动。
- 全程可追溯(Batch Traceability):证明当某几台产品在客户端出现异常时,能够通过板卡序列号反查到当天的PCB批次、锡膏批号、关键IC来料批次及对应的测试记录。
关于电子产品从设计文件交接到批量出货的整体阶段划分,可先阅读系列第1篇从图纸到量产,一款电子产品的PCBA是怎样落地的?;若想了解NPI新产品导入各阶段的门禁评审框架,也可对照PCBA试产转量产流程:NPI导入清单与量产准备度评审。
二、手工飞线、临时改料与逐台调试,为什么要在放量前收敛为受控方案?
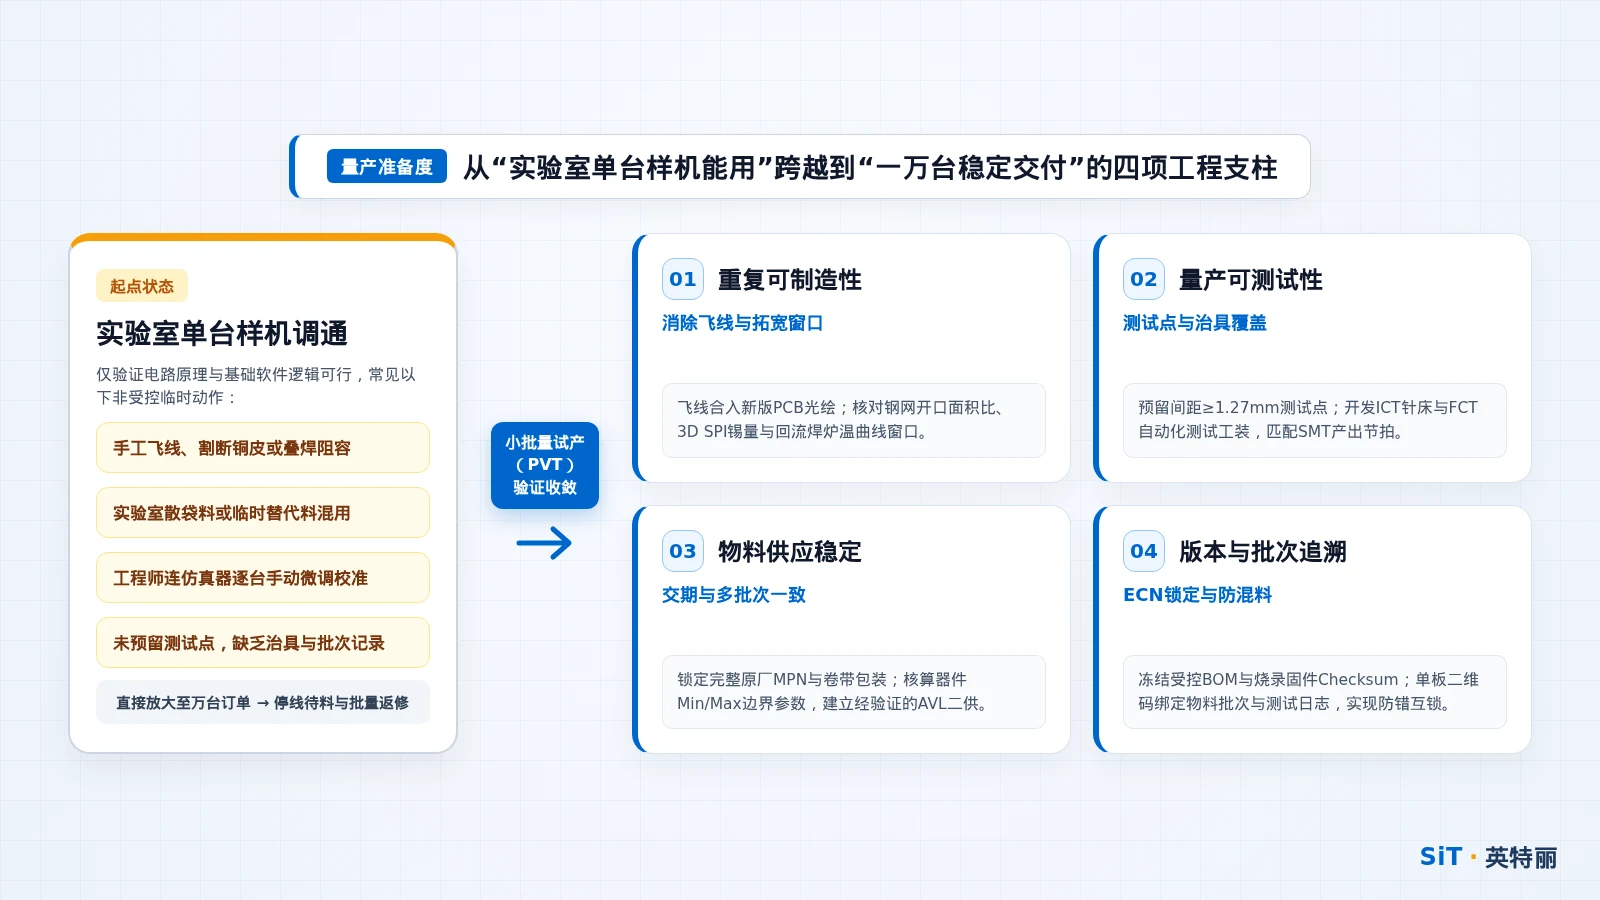
在样机调试阶段,为了抢研发进度,飞线、割线、叠焊阻容和临时写入调试版固件是高效的排障手段。但这些临时动作一旦带入批量产线,风险会按订单数量成倍放大:
其一,手工飞线与割线破坏了机械与绝缘一致性。参照 IPC-7711/7721 返修与改装规范及 IPC-A-610 标准,飞线对线径、走线路径、点胶固定点间距及焊点拉脱力均有严格限制。若一万块板卡每块都要人工割断铜皮再飞两根线,既导致手工焊工时激增,也会因烙铁局部过热损伤焊盘结合力,或在整机振动与高低温交变中发生飞线绝缘层磨损短路。正确的做法是在试产前将原理图修改同步回PCB改版,更新Gerber光绘文件重新开板。关于储能等行业在转量产前如何关闭遗留变更,可参考储能PCBA小批量试产转量产:哪些工程变更必须先关闭?。
其二,散料与临时改料掩盖了器件批次边界。样机只用了5颗芯片,恰好都来自同一个生产周期、增益或阈值处于标称值中心(Typical Value);而一万台量产需要采购多个卷带批次,器件参数会分布在规格书允许的下限值(Min)与上限值(Max)之间。如果样机阶段换料没有经过正式的规格书边界核算与高低温测试,批量时就可能出现部分批次板卡低温无法启动或通信误码。替代料的严谨核验步骤详见系列第4篇关键元器件缺货时,PCBA替代料应该怎样评估与验证?。
其三,靠人工连仿真器逐台调参无法匹配产线节拍。高速SMT产线每几十秒就能产出一块板卡,如果测试工位还要靠工程师手动打开上位机、输入校准指令、肉眼看波形判断合格与否,后段很快就会堆积成千上万块半成品在制品(WIP),且人工疲劳极易造成漏测放行。

三、可制造性、测试治具、工艺窗口与供应版本如何共同决定放量成败?
从样机走向批量,需要工程、测试与供应链四个齿轮同步咬合:
- PCB焊盘与工艺窗口宽度:样机哪怕焊盘尺寸偏小,技术员也能用热风枪加助焊剂手修补好;但在批量产线上,焊盘设计需符合 IPC-7351 表面贴装焊盘标准,让锡膏印刷体积(SPI)和回流焊峰值温度具备充裕的工艺窗口(Process Window),使过程能力指数(Cpk)稳定达标,而不是靠全员产线修板维持出货。
- DFT 测试点与专用治具(ICT/FCT)开发:在改版定型时,需按照 IPC-9252 等测试规范在PCB同一面(优先底面)预留直径不小于0.8mm至1.0mm、间距不小于1.27mm的测试点,并留出治具压棒避空区与定位孔。借此制作气动或手动针床测试治具,实现一键合盖即可自动完成电源短路检测、固件烧录与全通道通信校验。关于板级测试与系统验证的分工边界,可延伸阅读构网型PCS控制板转量产:板级测试、硬件在环与整机验证如何划分?。
- 包装形态与送料适配:打样买散袋装(Cut Tape / Loose Bag)元件可以手工摆料;批量生产则要求卷带(Tape & Reel)、管装(Tube)或JEDEC标准托盘(Tray)包装,且卷带需留有足够长度的前导带与尾带,才能装入高速贴片机供料器(Feeder)连续抛放。
- 质量管理体系与变更锁定:依据国家标准 GB/T 19001-2016《质量管理体系 要求》(等同采用 ISO 9001:2015),量产前须冻结受控BOM、装配作业指导书(SOP)、烧录软件Checksum及检验标准,确保采购、仓库、产线和质检使用的是同一版本基线。
四、小批量试产(Pilot Run)究竟要回答哪些问题?异常怎样闭环?
很多客户会问:“小批量试产是不是只要做够50块或100块就算过关?”事实上,试产不以某个固定整数作为通用标准,试产批量的大小和轮次取决于产品复杂度、拼板方式、治具验证需求以及待确认的工程假设。一块双面高密度工业网关板可能需要试产30至100片来验证连线贴装、回流炉温均匀性与FCT针床接触良率;而结构简单的传感器副板在完成首件与数十片连线验证后即可确认工艺窗口。

一次有效的小批量试产,核心任务是产出《试产总结报告》并完成三向问题分流:
- 返回设计侧(研发整改):如发现某颗QFN芯片周边高大电容阻挡了光学检查视线、某处测试点被外壳筋位干涉、或某路电源在上电瞬间冲击电流触发保护,需由研发修改PCB布局或调整软启动参数。
- 返回工艺与治具侧(工厂优化):如SPI数据显示某排0.4mm间距连接器焊盘锡量偏少、或FCT测试探针偶尔接触不良,由制造工程微调激光钢网开口形状(如防锡珠内凹开口)、优化过炉托盘支撑筋位或更换高弹性测试探针。
- 返回供应侧(物料与来料管控):如发现某物料卷带封膜拉力不均导致贴片机频繁抛料,或某插接件引脚公差偏大难以插入PCB通孔,由采购与IQC协同供应商整改包装或切换合格供应商清单(AVL)内的备选品牌。
只有当上述三侧的试产遗留问题全部落实纠正措施,并在下一轮验证或首件复核中确认消除后,项目才真正具备承接中大批量订单的工程基础。关于选择中大批量制造伙伴时的综合评估维度,可参阅中大批量PCBA代工厂怎么选:从试产转量产的工艺治具与追溯方案,出货前的具体检验配置则可看系列第5篇PCBA出货前怎么检查?从SPI、AOI、X-Ray到功能测试与追溯。
五、实用工具:样机转量产前的“量产准备度检查表”
在下达批量生产指令前,产品经理、硬件负责人与采购可拿着下表,逐项向内部研发团队和PCBA供应商核对证据:
| 检查维度 | 需要向研发或供应商确认的具体问题 | 合格放行需具备的客观证据 | 未确认直接放量的典型后果 |
|---|---|---|---|
| 设计冻结与飞线清零 | 样机上的手工飞线、割线、叠焊阻容是否已全部合入新版受控PCB文件并完成试板验证? | 经签字冻结的受控 Gerber/ODB++ 文件及改版后无飞线样板实测记录 | 批量板卡需要人工逐块割线飞线,交期延误且现场失效率高 |
| BOM与AVL受控 | BOM中是否所有位号都具备完整原厂MPN?容易缺货的阻容与IC是否已确认经验证的二供(AVL)? | 带版本号的受控BOM表,不含“见样板”“通用”等模糊描述 | 采购买错封装尾缀,或因单颗小料断货导致整批板卡停线待料 |
| SMT工艺窗口验证 | 小批试产时的钢网脱模、3D SPI锡膏体积、回流焊炉温曲线与AOI直通率是否稳定? | 试产首件检验报告(FAI)、KIC实板炉温测试报告及试产不良率统计 | 批量过炉后出现成片BGA虚焊、0402立碑或连接器塑胶变形 |
| 测试治具与节拍 | 是否已完成ICT/FCT测试工装治具制作?单板测试节拍能否跟上SMT日产出速度? | 测试治具验收记录、测试覆盖率说明、明确上下限的自动化测试程序 | SMT一天贴完两千片,后段人工测试一周测不完,形成严重积压 |
| 烧录与防呆机制 | 量产固件是否已锁定Checksum校验值?是否有扫码防漏烧、防重烧互锁机制? | 受控固件发布单、烧录工位SOP及MES条码绑定日志示例 | 把调试版程序烧进量产板,或漏烧程序直接流入客户端 |
| 包装、防护与追溯 | 分板应力是否会损伤板边MLCC电容?三防漆禁涂区、防静电吸塑盘及条码规则是否明确? | 分板与包装规范图、涂覆遮蔽图纸、单板序列号编码规则说明 | 分板掰裂边缘陶瓷电容导致隐性短路,或运输途中静电击穿接口芯片 |
六、采购与工程常见问题(FAQ)
Q1:如果客户催货非常急,能不能跳过小批量试产,在批量生产的首日顺便做首件验证?
把试产和万台量产合在同一批投料风险极高。一旦首件过炉后发现PCB焊盘封装画错、某路电源设计缺陷需要改板,或者测试点未引出导致治具无法下针,已经采购到厂的数千套定制裸板、已开封烘烤的湿敏芯片和钢网就会面临停工待改甚至直接报废。哪怕交期紧迫,也应先用同一套量产资料和产线工装先行跑通小批量试产片,确认无设计硬伤后再全速放量。
Q2:小批量试产一般在研发打样的小快板厂做,还是直接放在后续承接量产的 PCBA 工厂做?
建议直接放在后续承接量产的 PCBA 工厂(使用相同的SMT产线、相同的锡膏型号与测试治具)完成小批量试产。如果在A快板厂手工或半自动做完试产,再把资料转到B量产厂大批量投产,由于两家工厂的设备精度、钢网开口习惯和回流焊炉温区特性不同,到了B厂往往还要重新经历一轮工艺磨合。
Q3:试产时发现的不良率在什么范围内可以放行转量产?
不能仅看一个笼统的百分比数字,而要看缺陷的性质与根因是否受控。如果试产50片里有2片是因为供料器吸嘴拾取偏移导致的简单贴偏,调整坐标后即可消除,这类问题风险可控;但如果50片里哪怕只有1片出现了BGA枕头效应(HIP)、电源环路高温自激振荡或芯片批次不兼容,这属于系统性设计或工艺窗口缺陷,必须查明根因并验证整改有效后才能放行量产。
手头已有跑通功能的工程样机,正在规划小批量试产(PVT)与后续批量爬坡?欢迎将现有 PCB 资料、BOM 与测试设想发送至山西英特丽业务邮箱,由工程团队协助开展量产准备度评估。
沟通样机转量产与试产方案