一、先把概念边界理清:PCB裸板制造、SMT贴装与PCBA组装分别做什么?
很多硬件团队在初次外发生产时,容易把制板厂、贴片厂和电子制造服务商(EMS,Electronic Manufacturing Services)的工序混在一起讨论。实际上,一块电控板从图纸变成可装机运行的成品板卡,中间跨越了物理属性截然不同的三个制造环节。硬件创业者若想先了解基础概念对比,可参考本站早期整理的PCB和PCBA有什么区别?硬件创业者入门必须搞懂的基础概念。
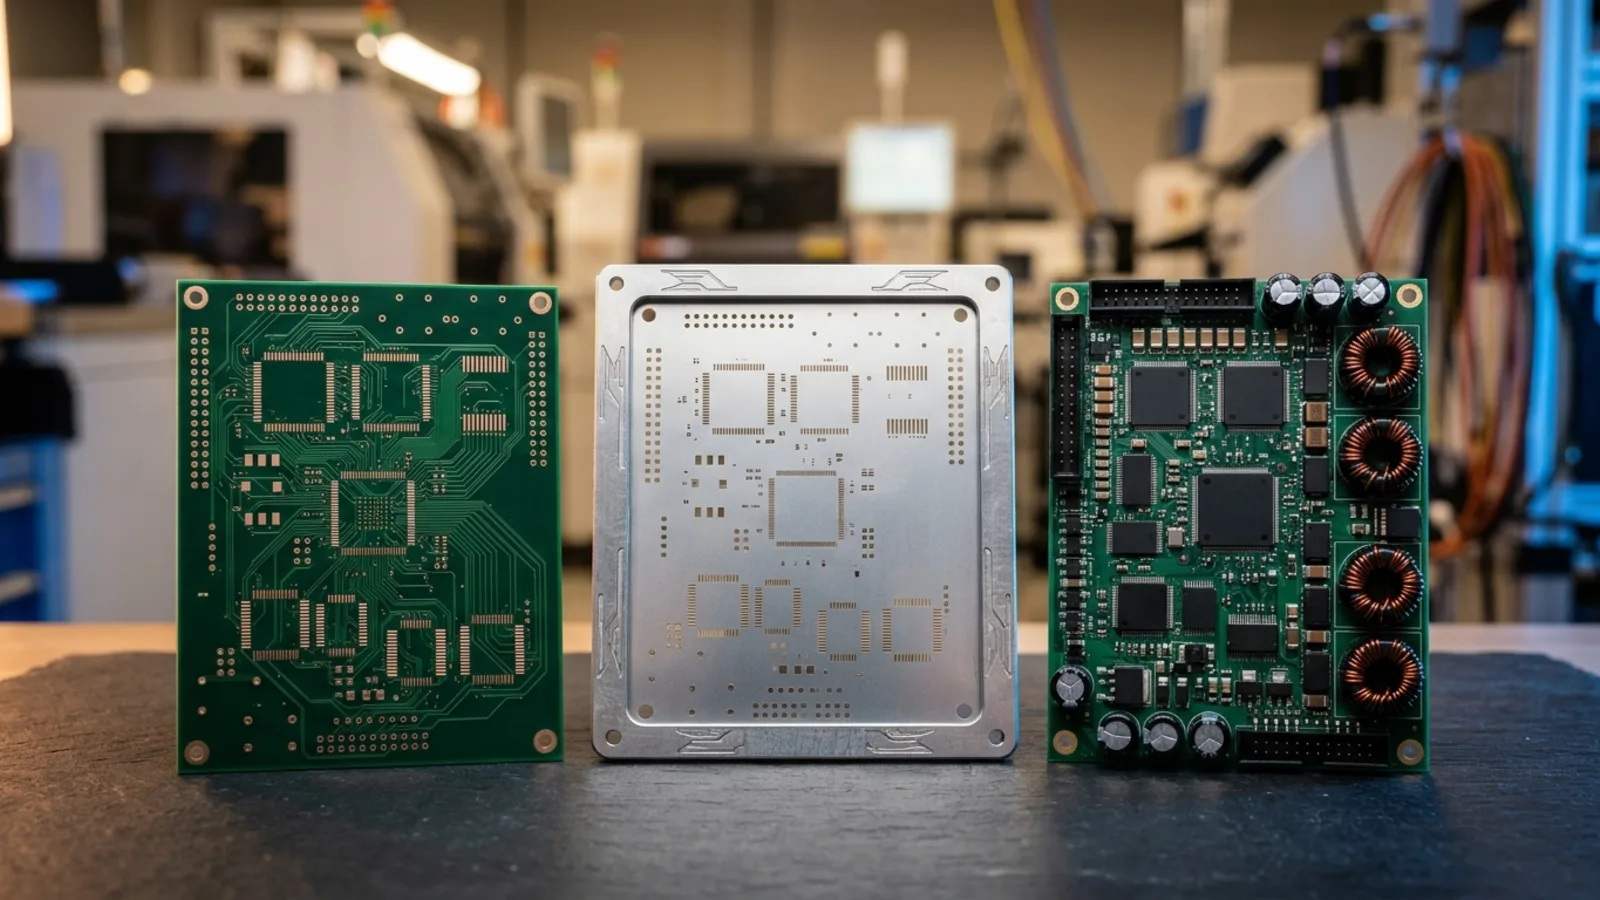
PCB裸板制造(Bare Board Fabrication)属于减成法或半加成法的印制电路板化学与机械加工过程。制板厂依据设计方输出的光绘与钻孔数据,完成覆铜板开料、内层图形转移与蚀刻、多层压合、机械或激光钻孔、沉铜电镀、外层阻焊油墨(Solder Mask)涂覆、表面处理(如无铅喷锡 HASL、化学沉镍金 ENIG 或有机保焊膜 OSP)以及飞针开短路测试。制板厂交付的结果是没有安装任何电子元器件的空板,其质量验收通常参照 IPC-A-600 与 IPC-6012 标准。
SMT表面贴装(Surface Mount Technology)是在PCB裸板焊盘上印刷焊锡膏,通过高速贴片机将无引脚或短引脚表面贴装元器件(SMD)准确放置到对应坐标,再经过回流焊炉加热熔化焊膏、冷却形成冶金焊点的过程。关于板卡进入车间后的具体工位流转,详见系列第2篇一块电路板在SMT工厂的旅途:从裸板到完成组装经过哪些工位?。
PCBA组装(Printed Circuit Board Assembly)与后段制造则覆盖了更完整的板级交付范围:除了SMT贴装之外,还包含通孔插装元器件(THT/DIP)的自动插件或手工插件、波峰焊或选择性波峰焊、压接件安装、程序烧录、在线测试(ICT)、功能测试(FCT)、必要的三防漆涂覆(Conformal Coating)以及分板与防静电包装。部分项目还会延伸至外壳装配与整机联调(Box-build)。
二、首道交接关:从研发桌面到工程评审,需要交付哪些制造资料?
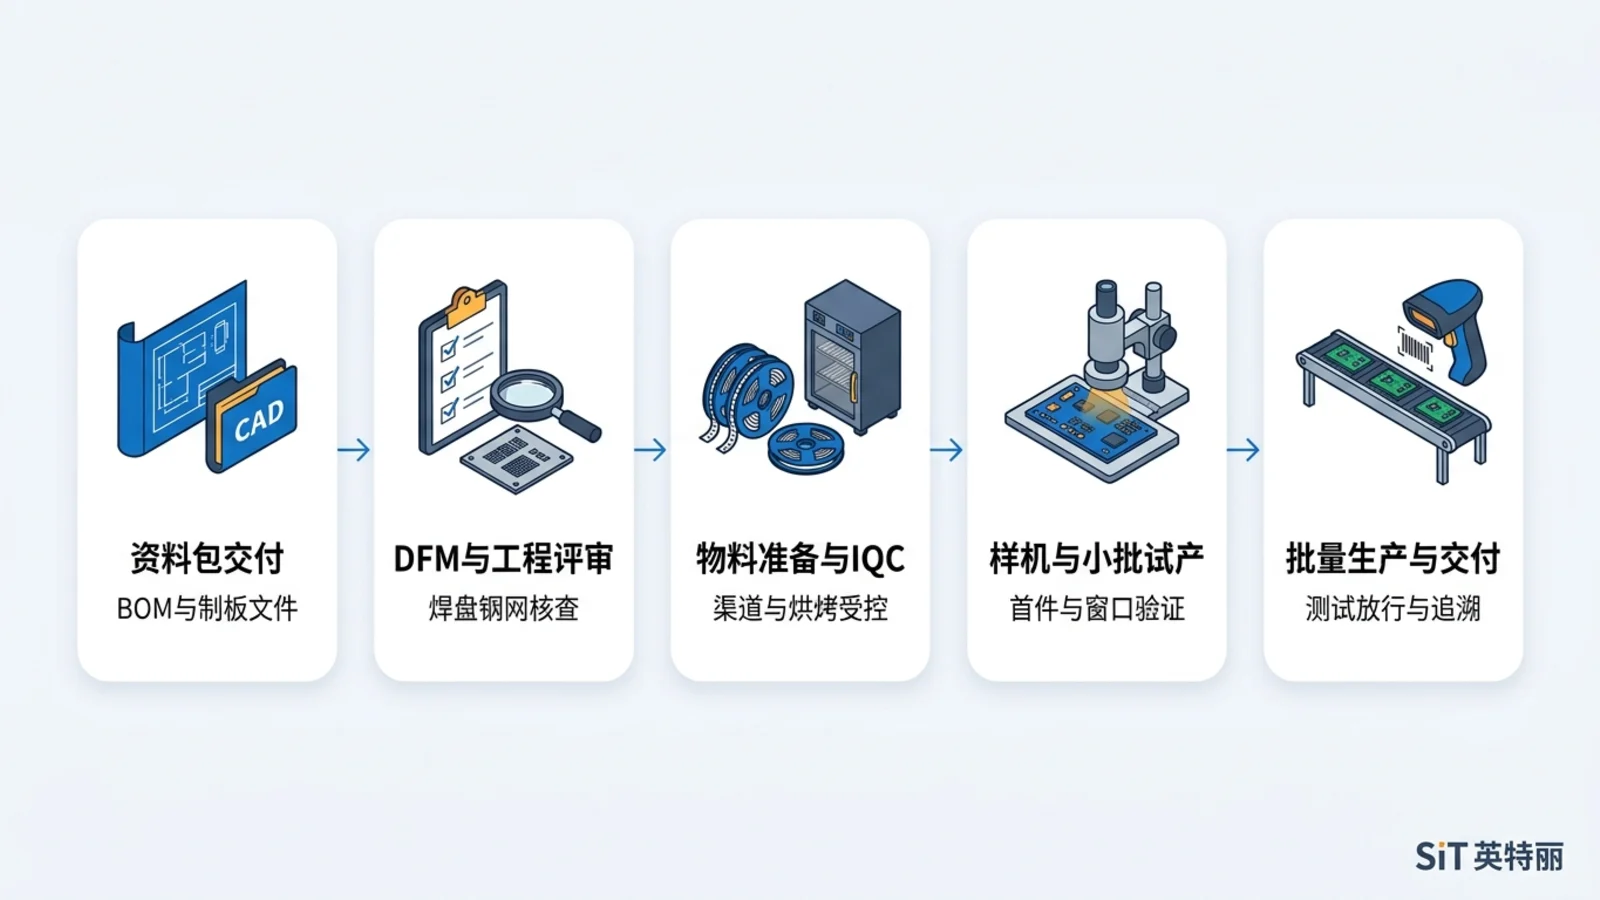
设想一块带多路传感器采集与RS-485通信的工业电控板刚刚在实验室跑通原型,产品经理准备找PCBA代工代料工厂启动生产。此时如果只发过去一张原理图截图和一份粗略的Excel元件表,工厂工程团队无法直接排产。规范的制造资料包是研发设计与车间工艺之间的契约语言,每一份文件都在回答一个具体的制造问题。
2.1 制板与图形转换数据:Gerber、ODB++ 与 IPC-2581
制板与制造工程(CAM)首先需要读取线路层、阻焊层、丝印层、钢网层(Paste Mask)及钻孔位置。行业内常见的数据交付格式主要有三类:
- Gerber 格式(RS-274X 或 Gerber X2/X3):由 Ucamco 维护的通用光绘格式。传统 RS-274X 由每一层的独立图形文件加 Excellon 钻孔文件组成,普及率高,但需要配合叠层说明(Stack-up)与钻孔表人工核对;演进版 Gerber X2/X3 则在文件中直接嵌入了层属性、焊盘功能及元件信息。
- ODB++ 格式:由 ODB++ Solutions 推广的层级数据库压缩包,将叠层结构、网络表(Netlist)、焊盘属性、元件坐标和外形尺寸打包在同一套目录结构内,便于自动开展 DFM 规则检查。
- IPC-2581 格式:由 IPC-2581 联盟制定的开放式 XML 单一文件标准,在同一文件中记录制板参数、BOM、贴装坐标与测试点信息。
项目交付时不必把某一种格式当成硬性门槛,只要与制造伙伴确认其 CAM 与 SMT 编程系统支持的目标格式,并随包附上清晰的板厚、铜厚、板材 Tg 值、阻抗控制要求与拼板(Panelization)图纸即可。涉及设计文件保密与归属权界定时,可参考PCBA代工保密与知识产权:Gerber、BOM归属与治具产权怎么约定。
2.2 物料清单(BOM)、贴装坐标与装配要求
除图形数据外,SMT 编程与采购备料还依赖三项关键输入:一是物料清单(BOM),需列明每一项物料的参考位号(Designator)、完整制造商料号(MPN)、制造商名称、封装规格、单板用量以及是否允许受控替代料;二是贴装坐标文件(Pick-and-Place / Centroid File),包含每个表面贴装元件的中心 X/Y 坐标、贴装面(Top/Bottom)及旋转角度;三是装配图与特殊工艺说明,明确不贴装位号(DNP/NC)、极性方向、散热膏涂覆要求、手工焊元件高度限制及结构避空区域。若想了解报价阶段各类资料如何影响成本核算,可参阅储能PCBA代工代料费用怎么算?BOM之外还要哪些报价资料?。
三、DFM/DFT评审与物料准备:为什么在投产前做评审能省掉大量返工?
拿到资料包后,有经验的制造工程(PE/ME)团队不会立刻开钢网或下单买料,而是先执行可制造性设计(DFM,Design for Manufacturability)与可测试性设计(DFT,Design for Testability)评审。这一步的目标是在花费制板费、钢网费和贴片工时之前,把隐藏在图纸里的物理冲突暴露出来。
DFM 评审重点核查 BOM 封装与 PCB 焊盘图形是否匹配、0402/0201 微小阻容两端焊盘是否因不对称连接大铜皮而容易在回流焊时发生立碑(Tombstoning)、BGA 与 QFN 底部散热焊盘导通孔是否做了塞孔防漏锡处理,以及板边是否预留了至少 3mm 至 5mm 的工艺夹持边(Rail)和光学定位基准点(Fiducial Mark)。DFT 评审则检查关键电源轨、复位线、通信总线与烧录口是否引出了间距不小于 1.27mm(50 mil)的测试点(Test Point),防止板卡焊完后探针扎不上去、无法开展批量自动化测试。

在物料准备阶段,采购与来料质量控制(IQC,Incoming Quality Control)同步介入。对于长交期芯片或停产预警物料,如果在锁单阶段发现交期无法满足排产计划,需要启动正式的工程评估,具体核对方法见系列第4篇关键元器件缺货时,PCBA替代料应该怎样评估与验证?。物料到厂后,IQC 核对原厂标签、丝印批次(Date Code)、引脚可焊性及阻容感电参数,并按 IPC/JEDEC J-STD-033 湿敏元件管控规范将 BGA、QFP、连接器等湿敏器件存入智能防潮柜或执行上线前定温烘烤,防范回流焊高温下水汽膨胀引发封装分层。
四、样机验证、小批试产与工程变更(ECN)版本防错
即使经过了详尽的 DFM 审查,从首轮工程样机(EVT/DVT)直接跳到数千台大批量生产依然伴随较高风险。工程样机主要用来验证电路原理与软件逻辑是否走通;而小批量试产(PVT / Pilot Run)则是为了验证这套设计在高速自动化产线上能否稳定、重复地生产出来,并确认钢网开口、炉温曲线、测试治具与装配工时的匹配度。为什么几块手工调通的样机不能直接放量,我们在系列第3篇样机能用,为什么还不能直接生产一万台?PCBA小批量试产与放量准备解析中做了专门拆解。
在试产向批量过渡期间,高频发生的事故是“车间生产成了旧版本”:研发工程师口头或在聊天群里通知改了一个电阻阻值、更新了一版固件,但采购手里的 BOM 和产线烧录工位上的程序包没有同步切换。要避免版本错乱,双方需建立受控的工程变更通知(ECN,Engineering Change Notice)机制:
- 单一受控文件源:每次变更均升级 BOM、Gerber 或固件的明确版本号(例如从 Rev 1.1 升至 Rev 1.2),附上变更原因、涉及位号及生效条件。
- 在制品与旧料处置约定:ECN 需明确已采购入库的旧版裸板、旧料号元器件及半成品是报废、退库还是在特定批次耗尽后再切换。
- 首件检验(FAI,First Article Inspection)拦截:任何版本切换或换线开机时,产线先试贴首件板,通过 Lcr 电桥、光学比对及功能实测逐项核对当期受控 BOM 与固件校验和(Checksum),由工程与品质签字确认后方可放行批量贴装。

五、从试制走向批量生产:放行依据与出货交付控制
一款产品从试产转入正式批量生产(MP,Mass Production),放行依据由产品应用场景的风险等级、行业法规及双方合同约定共同决定。消费类小家电板卡在确认首件合格、直通率稳定及功能抽检通过后即可快速排产;工业控制板卡往往要求完成高低温循环、满载老化及测试治具复现性确认;而汽车电子项目则需在 IATF16949 体系下完成生产件批准程序(PPAP)、过程失效模式及后果分析(PFMEA)与关键工序过程能力指数(Cpk)核验。
进入批量生产后,板卡按照国家标准 GB/T 19247.1-2003《印制板组装 第1部分:通用规范》 及双方约定的 IPC-A-610 等级执行过程检验与出货测试。关于 SPI、AOI、X-Ray、ICT、FCT 各能证明什么、不能证明什么,详见系列第5篇PCBA出货前怎么检查?从SPI、AOI、X-Ray到功能测试与追溯。
六、实用工具:交给 PCBA 工厂前的资料准备检查表
为减少外发沟通中的反复补件与理解偏差,采购与硬件工程师在将资料打包发给 PCBA 工厂前,可对照下表逐项自查:
| 资料类别 | 具体交付文件/信息 | 工厂用它解决什么问题 | 缺失或错误导致的常见后果 | 外发前自查动作 |
|---|---|---|---|---|
| PCB 制板数据 | Gerber(RS-274X/X2)、ODB++ 或 IPC-2581,含钻孔文件与边框层 | 裸板生产、拼板设计、SMT 钢网开口制作 | 漏开槽孔、阻焊开窗错误、钢网漏开焊盘 | 确认层数完整,核对 Paste 层与阻焊层是否包含新增焊盘 |
| 制板工艺说明 | 板厚、铜厚、板材型号/Tg、表面处理、阻焊颜色、阻抗控制表 | 确定覆铜板选材、压合叠层与蚀刻线宽补偿 | 高速差分线阻抗失配、厚铜板过载发热、板弯板翘 | 在制板说明文档或 Readme 中写明公差与表面处理方式 |
| 物料清单(BOM) | 含位号、完整原厂料号(MPN)、品牌、封装、用量、DNP 不贴装标注及 AVL 替代料 | 元器件采购寻源、IQC 入库核验、SMT 上料防错表编制 | 买错后缀(如尾缀温度等级或引脚定义不同)、漏贴或多贴 | 核对位号总数与单板用量一致,DNP 物料单独标注清楚 |
| 贴装坐标文件 | Pick-and-Place(Centroid)坐标文件,含 X/Y 坐标、Top/Bottom 面、角度 | 高速贴片机程序导入与吸嘴路径规划 | 人工逐个抓坐标耗时长,极性元件旋转角度偏差 90°/180° | 确认坐标原点与 PCB 文件一致,单位明确标注 mm 或 mil |
| 装配图与特殊要求 | 丝印位号图(PDF)、1 脚极性标识、插件高度限制、三防漆涂覆/禁涂区图 | 首件核对、AOI 编程、DIP 手工/自动插件、选择性涂覆避空 | 二极管/电解电容反贴、结构件干涉装不进外壳、连接器沾漆 | PCB 无丝印的高密度板务必导出带极性标记的 PDF 装配图 |
| 烧录与测试规范 | 烧录固件包(Hex/Bin)、Checksum 校验值、ICT/FCT 测试指导书与判定阈值 | 在线/离线烧录防错、功能测试工位操作与合格放行判定 | 烧错测试版程序、只看上电亮灯漏检通信或负载异常 | 在文件名与说明中标明固件版本号、供电电压限流值及合格判据 |
七、采购与工程常见问题(FAQ)
Q1:只有原理图和样机实物,还没有整理完整的 BOM 和坐标文件,能找 PCBA 工厂评估吗?
可以先行沟通,但进入正式排产前仍需补齐受控工程文件。如果客户手头已有 PCB 源文件(如 Altium Designer、Cadence Allegro 或 PADS 格式),可在签署保密协议后由工程团队协助导出标准 Gerber、BOM 与贴装坐标并开展 DFM 复核;若只有样机实物,则需要先明确是否涉及逆向抄板或重新硬件开发(ODM),经客户书面确认设计文件后再启动制板与备料。
Q2:打样阶段用的松散物料清单,为什么到小批量试产时工厂要求补充完整原厂料号(MPN)?
打样阶段工程师常写“10uF 0805 电容”或简写芯片型号前缀,靠实验室现成散料手工焊接;而批量采购与 IQC 入库需要锁定额定电压、温度特性(如 X7R 与 X5R)、精度、封装尾缀及卷带包装方式。同一芯片主型号的不同尾缀可能代表不同的工作温度范围、引脚电平定义或无铅等级,只有明确完整 MPN 与合格供应商清单(AVL),才能避免批量买错料。
Q3:拼板(Panelization)应该由研发工程师自己画好,还是交给 PCBA 工厂工程团队设计?
建议在研发导出单板文件后,结合 PCBA 工厂的产线设备规格共同确认拼板方案。工厂工程团队会根据板卡外形、边缘连接器外伸情况、板材厚度以及产线轨道宽度、回流炉防变形夹具和分板方式(V-Cut 还是邮票孔铣刀分板),设计合理的拼板联数、工艺边宽度与定位孔位置,从而兼顾板材利用率与贴装稳定性。
正准备将电控板、工业主板或新能源控制板从图纸推向打样与批量生产?欢迎将现有 Gerber、BOM 清单与测试要求发送至山西英特丽业务邮箱,由工程团队协助开展 DFM 评审与制造排期对接。
提交资料沟通PCBA制造需求