一、进产线前的三路汇合:裸板、元器件与锡膏怎样准备?
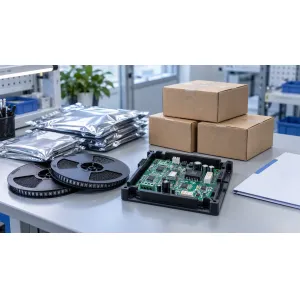
在系列第1篇从图纸到量产,一款电子产品的PCBA是怎样落地的?中,我们已经区分了PCB制板厂与SMT贴片厂的职责边界:蚀刻铜箔、压合介质层和钻孔电镀在制板厂已经完成,进入SMT贴片加工车间的是检验合格的PCB光板。在自动上板机推入首块板之前,车间先要完成三路物料的物理状态受控准备。
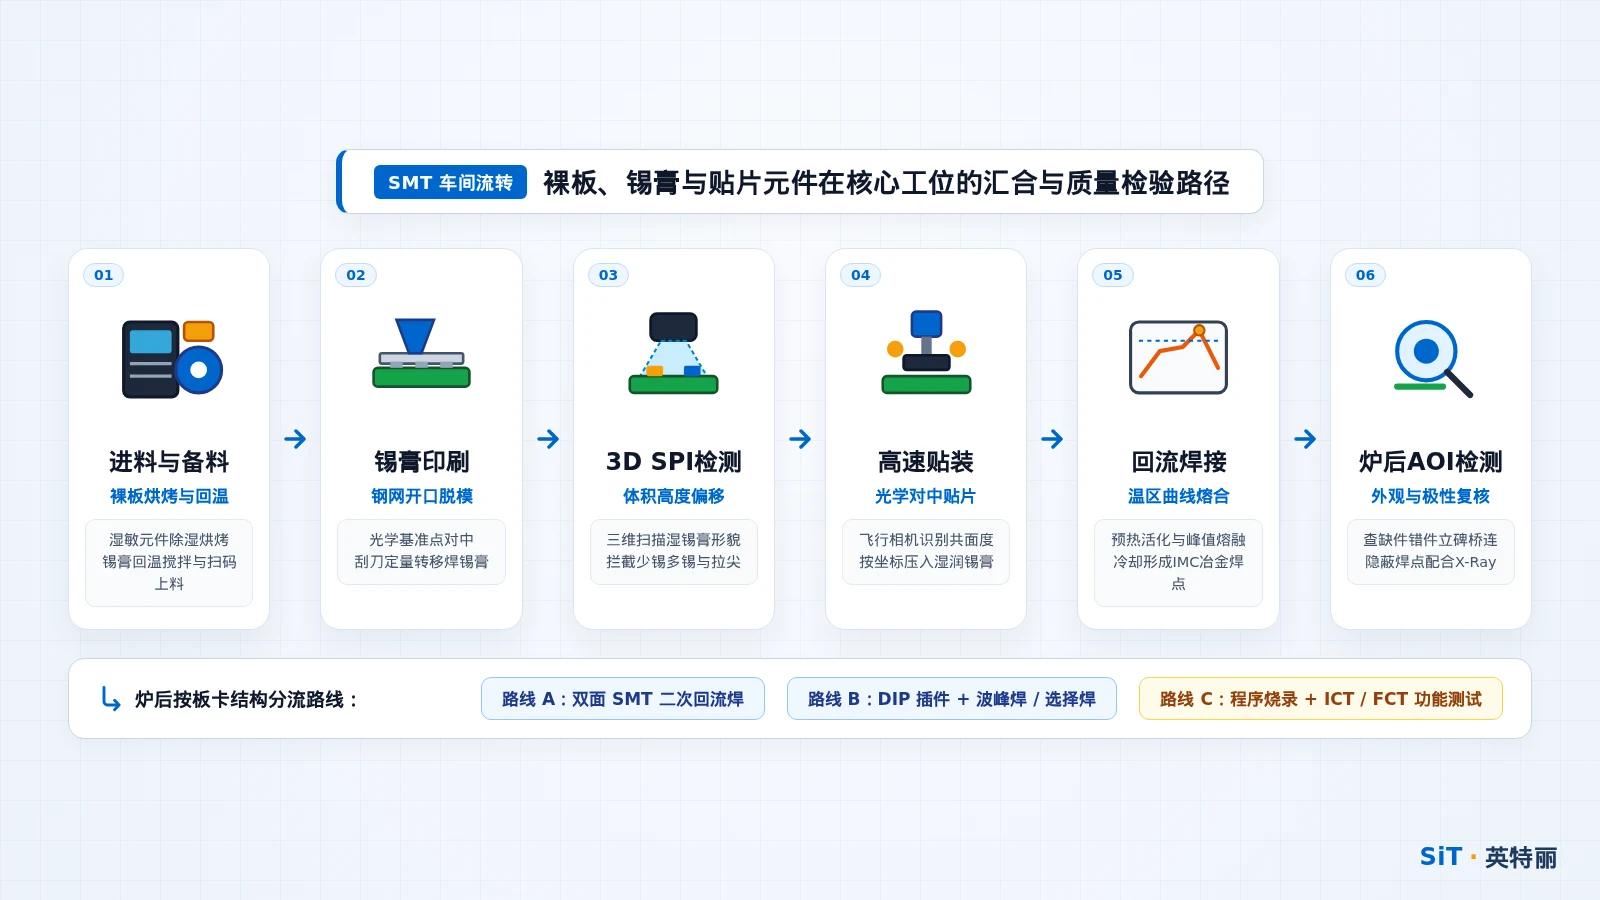
- 其一:PCB裸板与湿敏元器件(MSD)除湿。环氧玻纤基板(FR-4)和塑封芯片在储存中会吸收空气水分。若湿气超标直接进入240℃以上的回流焊炉,水汽急速汽化膨胀会导致板材爆板分层或芯片内部键合线受损。产线参照 IPC/JEDEC J-STD-033 规范,对拆封暴露超时或湿度指示卡变色的裸板与湿敏等级(MSL 2至MSL 5A)器件执行定温烘烤,并在贴装窗口期内用完。
- 其二:焊锡膏回温与搅拌、激光钢网张力核查。无铅焊锡膏(常见如 SAC305,含96.5%锡、3.0%银、0.5%铜的金属合金粉末与助焊剂载体)平时冷藏在2℃至10℃冰箱中。上线前须先自然回温4小时以上至车间室温,防止冷锡膏开盖凝结水珠,随后通过离心搅拌机使金属粉与助焊剂均匀混合。同工位还需测量不锈钢激光钢网的网布张力,并核对钢网开口面积比(依据 IPC-7525 规范,面积比 Area Ratio 通常要求不低于0.66,宽厚比不低于1.5),以保障细间距焊盘顺畅脱模。
- 其三:卷带/托盘上料与Feeder防错核验。操作员将阻容感卷带装入供料器(Feeder),将BGA/QFP托盘放入华夫盘仓,通过PDA扫描元件料盘条码与机器站位表比对,防止上错料号或混入非受控批次。
二、工位 1 至工位 2:锡膏印刷与 3D SPI 锡膏检测
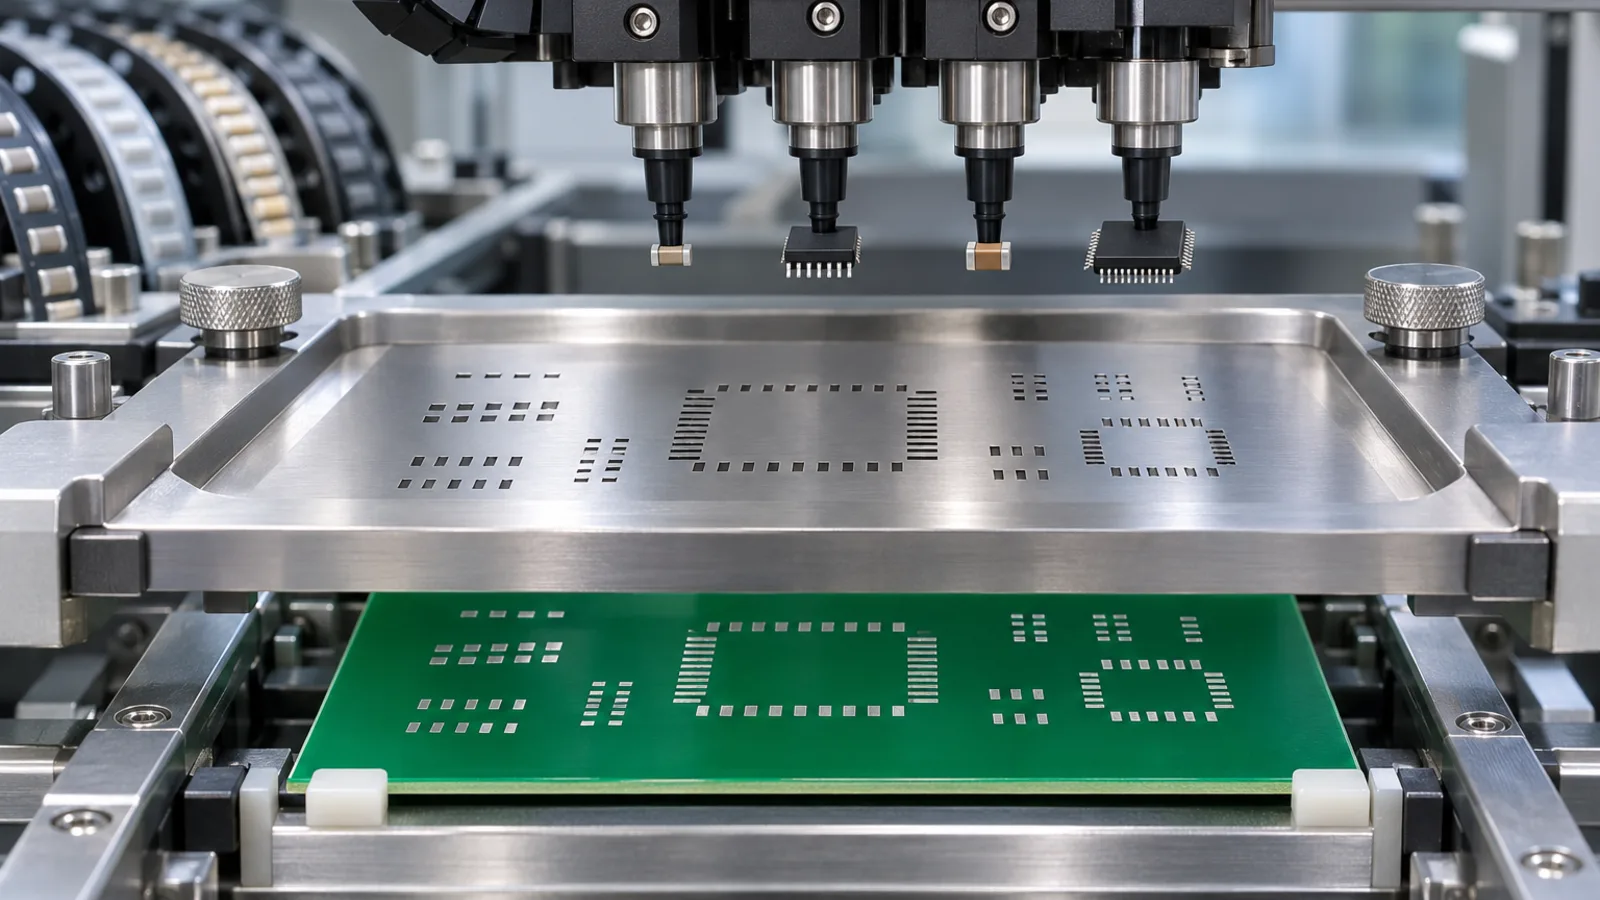
当自动上板机将裸板送入全自动锡膏印刷机后,机器相机先捕捉板边对角线上的光学基准点(Fiducial Mark),将PCB焊盘与钢网开孔精确对齐。刮刀以设定的压力、角度与速度推过钢网表面,将锡膏压入开孔;随后钢网按设定脱模速度垂直分离,锡膏依靠焊盘粘附力留在铜箔焊盘上,形成规整的“锡膏砖”。

印刷工序刚结束,焊锡膏尚处于未熔化的膏体状态,板卡随即进入3D SPI(Solder Paste Inspection,三维锡膏厚度与体积检测仪)。SPI通过结构光栅投射与相位测量,逐个扫描焊盘上锡膏的三维形貌,重点检查体积百分比、平均高度、覆盖面积、X/Y偏移以及相邻焊盘之间是否存在拉尖或桥连。行业实践表明,焊接缺陷中有相当比例源于印刷阶段的少锡、多锡或坍塌;在此时由SPI拦截异常板,只需用专用擦板溶剂清洗重印即可,返工成本远低于过炉焊接之后。关于SPI的具体阈值设定,可参阅3D SPI检测参数怎么定:锡膏体积阈值与过程能力判读。
三、工位 3 至工位 4:高速贴片与多温区回流焊接
通过SPI检验的板卡沿轨道进入贴装工段。产线通常将贴片机分为高速贴片机(Chip Shooter,擅长以极高节拍贴装0201、0402、0603等小型阻容与晶体管)与高精度泛用贴片机(擅长贴装大尺寸BGA、细间距QFP、连接器及异形电感)。吸嘴从供料器吸取元件后,先经过飞行相机或固定光学相机识别元件外形中心、引脚共面度与旋转角度,补偿微小拾取偏差后,将元件轻压入湿润的锡膏层中。此时元件仅靠助焊剂的粘性暂时固定在焊盘上,尚未形成金属导电冶金结合。

贴完元件的板卡平稳进入回流焊炉(Reflow Oven)。回流炉内部通常划分为8至12个独立温控加热区及冷却区,板卡随网带或链条穿过炉膛时经历四个热力学阶段(参照 IPC/JEDEC J-STD-020 与焊膏厂商曲线规范):
- 预热区(Preheat):以每秒1℃至3℃的斜率平稳升温,使整块板卡和大小元器件同步受热,避免热冲击导致陶瓷电容开裂或溶剂爆沸飞溅形成锡珠。
- 恒温/浸润区(Soak,约150℃至200℃):维持60至120秒,缩小大热容器件(如大电感、屏蔽罩)与小元件之间的温差(ΔT),同时激活助焊剂去除焊盘与引脚表面的金属氧化物。
- 回流区(Reflow / Peak):温度越过SAC305无铅合金熔点(217℃),峰值温度通常控制在235℃至245℃之间,液相线以上时间(TAL)保持在60至90秒。液态焊料在表面张力作用下润湿铜焊盘与器件引脚,并产生轻微的自对中效应(Self-alignment)。
- 冷却区(Cooling):以受控降温速率使液态焊锡迅速凝固,形成致密细小的金属间化合物(IMC,Intermetallic Compound)晶粒层,完成机械与电气连接。对于高多层厚铜板,炉温曲线调校方法可参考20层以上高多层板SMT贴装怎么做:低损耗板材回流曲线与翘曲控制。
四、前站偏差为什么常到后站才显现?一个跨工位传导实例
在SMT产线上,某一个工位发现的不良,根因未必就在本工位。以回流焊后AOI检出的“0402电阻立碑(一端翘起脱离焊盘)”为例:表面看是回流焊炉里元件翘了起来,但工程复盘往往会追踪到前道三个环节的叠加偏差:
- 设计源头(DFM):0402电阻一端焊盘直接连在大面积接地铜皮上,另一端走细信号线,两端散热速率天生不对称。
- 印刷工位(工位 1):钢网某一侧开孔边缘沾有干涸助焊剂,导致左焊盘印刷锡膏体积为82%、右焊盘为115%,虽然都刚好卡在SPI的70%至130%放行窗口内,但左右锡量已存在33%的差值。
- 贴片与回流工位(工位 3-4):贴片机贴装时向锡多的一侧偏移了0.05mm,进入回流区后,热容小的一端先达到217℃熔化,液态锡的表面张力瞬间将电阻拉起竖立。
这个案例说明:单靠炉后修焊解决不了批量立碑,需要将AOI检出的缺陷位置反馈回SPI和贴片机,通过增加钢网自动擦拭频次、收紧SPI左右焊盘锡量差监控,或微调回流炉恒温区均温时间来消除源头诱因。
五、工位 5 至后段分支:AOI光学检测、双面贴装与插件波峰焊
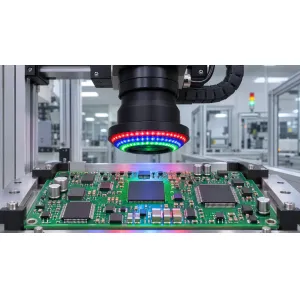
板卡出回流炉冷却后,进入炉后 AOI(Automated Optical Inspection,自动光学检测)工位。AOI通过多角度环形光源与高清工业相机拍摄焊点与元件本体,比对丝印、极性标识、缺件、错件、偏移、立碑、爬锡高度及引脚桥连,执行国家标准 GB/T 19247.1-2003 与 IPC-A-610 的外观判定准则。由于光学相机只能看到暴露在外的焊点,针对BGA或QFN底部遮蔽焊点,产线还需按产品要求配置X-Ray透视检测;关于AOI误报复判与程序管理可查阅AOI程序版本管理怎么做:误报漏报复判与变更留痕,全套出货检查逻辑则详见系列第5篇PCBA出货前怎么检查?从SPI、AOI、X-Ray到功能测试与追溯。
并非所有电路板走完单面AOI就结束了,不同产品结构会在这里分出三条常见工艺路线:
- 双面 SMT 组装路线:若PCB正反两面(A面与B面)均有贴片元件,通常遵循“先小后大、先轻后重”原则:先贴装元件较轻的B面并过首次回流焊;翻转板卡后再印刷、贴装带有大尺寸主控或重型电感的A面。当A面过第二次回流焊时,处于底部的B面轻小元件依靠液态焊锡的表面张力吸附在焊盘上不会掉落;若B面也有较重器件,则需在二次过炉时使用点红胶工艺或定制托盘(Carrier)局部托举。
- SMT + DIP 混装路线(通孔波峰焊 / 选择性波峰焊):对于含有大功率继电器、电解电容、变压器或高强度接线端子的电源板与工控板,完成SMT后转入DIP插件线。通过自动插件机(AI)或人工将通孔引脚插入孔内,随后使用过炉治具遮蔽底面已焊好的SMT元件,只露出通孔引脚穿过约255℃至265℃的液态锡波完成波峰焊;若底面高密度贴片元件与通孔引脚距离极近、无法开治具窗口,则改用可编程小型喷嘴的选择性波峰焊(Selective Soldering)逐点焊接。
- 纯 SMT 后直通烧录测试路线:高集成度通信模组或传感器小板无通孔插件,AOI合格后直接流转至程序烧录、ICT/FCT测试、三防涂覆与分板包装工位。
六、实用工具:SMT 工厂核心工位“做什么、主要风险与后续确认”对照表
| 工位顺序 | 本工位输入 | 发生的物理/工艺变化 | 典型工艺风险 | 后续确认工位与检验方法 |
|---|---|---|---|---|
| 0. 进料与预处理 | PCB裸板、IC/阻容卷带、冷藏锡膏、钢网 | 裸板与湿敏IC定温烘烤除湿;锡膏回温搅拌;钢网张力测量与条码防错上料 | IC受潮过炉分层爆米花;冷锡膏吸潮炸锡珠;上错物料料号 | IQC来料检验、温湿度与烘烤台账核查、MES上料扫码互锁、首件LCR实测 |
| 1. 锡膏印刷 | 除湿后的裸板、回温锡膏、激光钢网 | 刮刀挤压锡膏透过钢网开孔,脱模后在铜焊盘表面形成定量膏体沉积 | 少锡、多锡、偏移、拉尖、细间距焊盘连锡、钢网堵孔 | 在线 3D SPI 全检锡膏体积(常设70%至130%)、高度、面积与X/Y偏移 |
| 2. 3D SPI 检测 | 刚印完锡膏的湿板 | 光学三维扫描焊盘膏体几何数据,不改变物理状态,自动分流NG板 | 参数阈值过宽导致少锡板漏放;擦板不净残留锡珠 | SPI 实时 SPC 过程能力监控,超限板自动拦截擦洗重印并触发钢网擦拭 |
| 3. 高速/泛用贴装 | SPI合格板、Feeder与托盘元器件 | 吸嘴拾取元件,经光学相机对中与共面度识别后,按程序坐标压入湿锡膏 | 抛料、贴偏、极性反贴、吸嘴下压过度挤塌锡膏、损件 | 贴片机视觉自检、首件检验(FAI)核对BOM与丝印、炉前/炉后 AOI 检查 |
| 4. 回流焊接 | 贴装完成的湿态组件板 | 经历预热、恒温活化、峰值熔融(235℃至245℃)与冷却凝固,形成IMC冶金焊点 | 立碑、虚焊冷焊、BGA枕头效应(HIP)、焊球空洞率超标、板弯板翘 | 开班实板测温仪(KIC)核验炉温曲线;炉后 AOI 查外观;X-Ray 查隐蔽焊点 |
| 5. 炉后 AOI 检测 | 回流冷却后的PCBA板卡 | 多角度光学成像比对焊点爬锡、器件位置与本体标识,标记可疑缺陷点 | BGA/QFN底部焊点光学不可见;阴影遮挡或程序阈值不当造成误报/漏报 | 复判工位人工目检复核;配合 X-Ray 透视及后段 ICT/FCT 电气测试交叉验证 |
| 6. DIP插件与波峰焊(按需分支) | 完成SMT面的PCBA、通孔插件物料、过炉托盘 | 通孔元件插装后,底部引脚接触高温液态锡波完成通孔透锡焊接 | 通孔透锡高度不足、引脚连锡、托盘遮蔽不严导致底部SMT元件二次受热脱落 | 波峰炉后外观或DIP AOI检查(核对IPC-A-610通孔填充率要求)及ICT/FCT测试 |
七、采购与工程常见问题(FAQ)
Q1:有了炉后 AOI 自动光学检测,为什么产线前端还要配置 3D SPI 锡膏检测?
两者的检查对象与拦截时机不同。3D SPI 在贴片和回流焊之前测量湿态锡膏的体积与偏移,发现印刷不良只需擦除锡膏重新印刷,不会损伤昂贵的芯片和PCB裸板;而炉后 AOI 是在高温焊接完成后检查凝固焊点,此时一旦发现因少锡或塌陷造成的批量虚焊、连锡,只能依靠人工烙铁或热风台返修,既增加工时又给板卡带来二次热应力。
Q2:双面都有大型 BGA 或较重元件的电路板,二次过回流焊时底面元件会掉下来吗?
工艺工程会在排产前核算底面元件重量与焊盘表面积之比。普通阻容、SOP和小尺寸QFN依靠液态焊锡的表面张力足以托住自身重量;若B面确有超重电感、大尺寸连接器或大型BGA,产线会将更重的一面安排在第二次过炉(作为A面朝上),或者定制局部镂空的耐高温合成石过炉托盘(Carrier)对底面大器件进行机械托举与隔热保护。
Q3:为什么同一块板卡换了一家 SMT 工厂,原先没问题的设计会出现连锡或立碑?
不同工厂的钢网开口缩放策略、刮刀压力、锡膏品牌(助焊剂活性与金属粉粒径型号)以及回流炉温区热风循环效率存在差异。当PCB焊盘设计本身处于工艺窗口边缘(例如阻焊桥缺失或两端铜皮面积悬殊)时,产线参数微小的波动就会触发缺陷,因此在转厂或首轮试产时需要通过 DFM 与首件测温重新校准钢网开口和炉温曲线。
需要了解您的电路板适合单面贴装、双面回流还是 SMT+DIP 选择焊工艺路线?欢迎将 PCB 文件与 BOM 清单发送至山西英特丽业务邮箱,由工艺工程团队协助评估产线配置与制程控制要点。
咨询SMT贴片工艺与排产方案