
一、先给判断结论:什么情况选锡膏,什么情况选红胶
| 板面情况 | 工艺路线 | 原因 |
|---|---|---|
| 单面纯贴片,无插件 | 锡膏 + 回流焊 | 一次回流完成全部焊接,最简单也最主流 |
| 双面纯贴片,无插件 | 两次锡膏 + 两次回流焊 | 先轻后重、先小后大,第二面注意元件重量与掉件风险 |
| A 面贴片,B 面只有插件 | A 面锡膏回流 + B 面波峰焊 | B 面没有贴片元件,不需要红胶 |
| A 面贴片,B 面既有插件又有贴片 | A 面锡膏回流 + B 面红胶固化 + 波峰焊 | B 面贴片元件无法用回流焊焊接,需先用红胶固定后随插件一起过波峰焊 |
| 板上有大型或重型器件、连接器较多 | 视布局定,常用混装 | 需综合考虑过炉次数、热应力与治具 |
| 需要改用选择性焊替代波峰焊 | 可能不再需要红胶 | 选择性焊只焊指定焊点,B 面贴片可另行安排 |
换句话说,红胶工艺不是锡膏工艺的替代方案,而是为一种特定板型准备的补充手段。绝大多数板子用锡膏就够了;只有当"贴片元件必须走波峰焊"这个条件成立时,红胶才登场。
二、材料层面:锡膏与红胶到底是两种什么东西
| 对比项 | 红胶(贴片胶 / SMT Adhesive) | 锡膏(Solder Paste) |
|---|---|---|
| 本质 | 热固性胶粘剂,常见为环氧树脂体系,加入颜料呈红色便于识别 | 合金焊料粉末与助焊剂调成的膏体 |
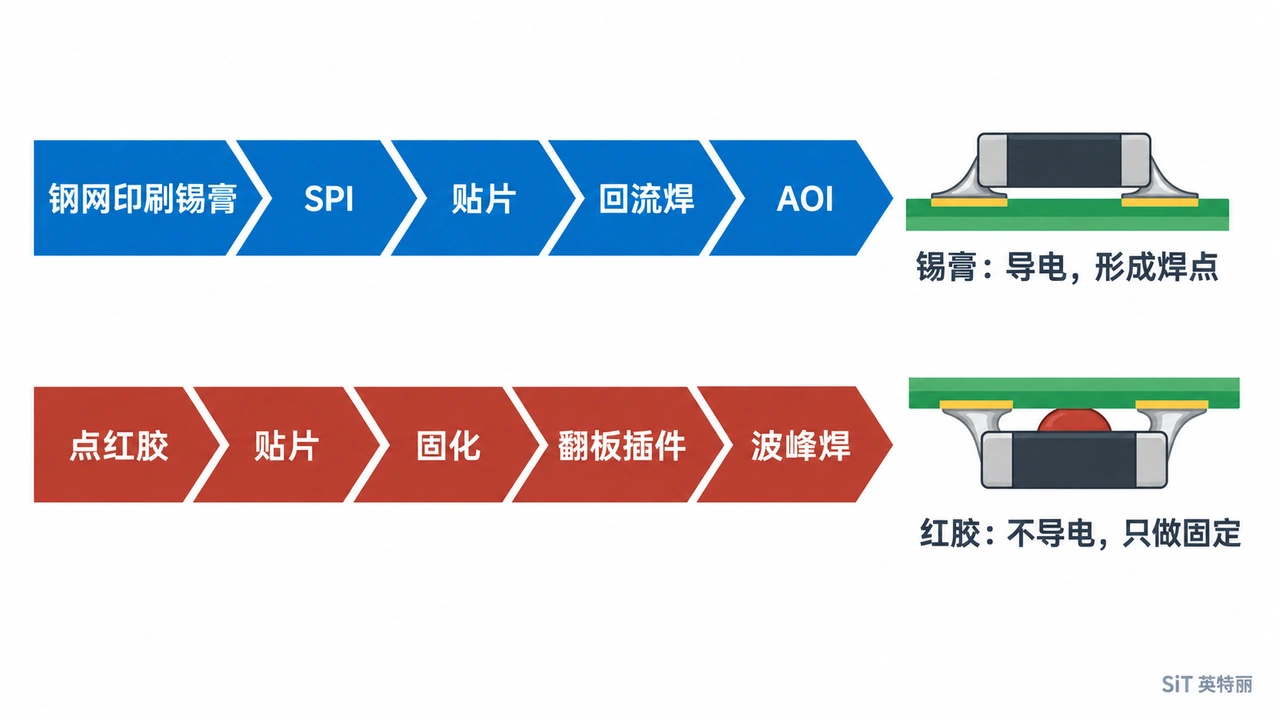
| 作用 | 固定元件,不参与电气连接 | 形成焊点,同时实现机械固定与电气互连 |
| 导电性 | 不导电,属绝缘材料 | 导电,焊后形成金属间连接 |
| 相变性质 | 热固性,固化后不可逆,再加热不会熔化 | 受热熔融、冷却凝固,可返修再熔 |
| 施加方式 | 点胶机(针筒 / 螺杆 / 喷射)或钢网印刷 | 钢网印刷为主,少量用点涂或喷印 |
| 热处理 | 固化,常见在 130~150℃ 区间保温数分钟,具体以所用胶水规格书为准 | 回流焊,无铅 SAC305 液相线约 217℃,有铅共晶 Sn63Pb37 约 183℃ |
| 后续工序 | 固化后仍需过波峰焊才完成焊接 | 回流后焊接已完成 |
| 存储 | 低温冷藏,使用前回温,注意开封有效期 | 低温冷藏,使用前回温并搅拌,有开封使用时限 |
| 在成品上的痕迹 | 元件底部残留固化胶点 | 焊盘上的焊点 |
三、两条工艺路线的完整流程
3.1 锡膏工艺(回流焊路线)
上板 → 钢网印刷锡膏 → SPI 锡膏检测 → 高速贴片 → 回流焊 → AOI 检测 → 必要时 X-Ray 抽检
这条路线的控制点集中在印刷与炉温两处:钢网开口面积比与厚度决定锡量,炉温曲线决定焊点成形与元件受热。相关做法见 SMT钢网验收怎么做、3D SPI检测参数怎么定 与 回流焊炉温曲线验证怎么做。锡膏本身的冷藏、回温、搅拌与换批管理见 SMT锡膏批次管理怎么做。
3.2 红胶工艺(波峰焊路线)
上板 → 点红胶(或钢网印刷胶)→ 贴片 → 红胶固化 → 翻板 → 插件 → 过波峰焊 → 清洗(视工艺)→ 检验
要点在于"胶点必须落在元件本体下方而不是焊盘上":胶落到焊盘会造成假焊,胶量不足则会在波峰冲击下掉件。固化不是简单加热,而是要按胶水规格书的温度与时间执行并留记录。
3.3 双面混装的实际组合
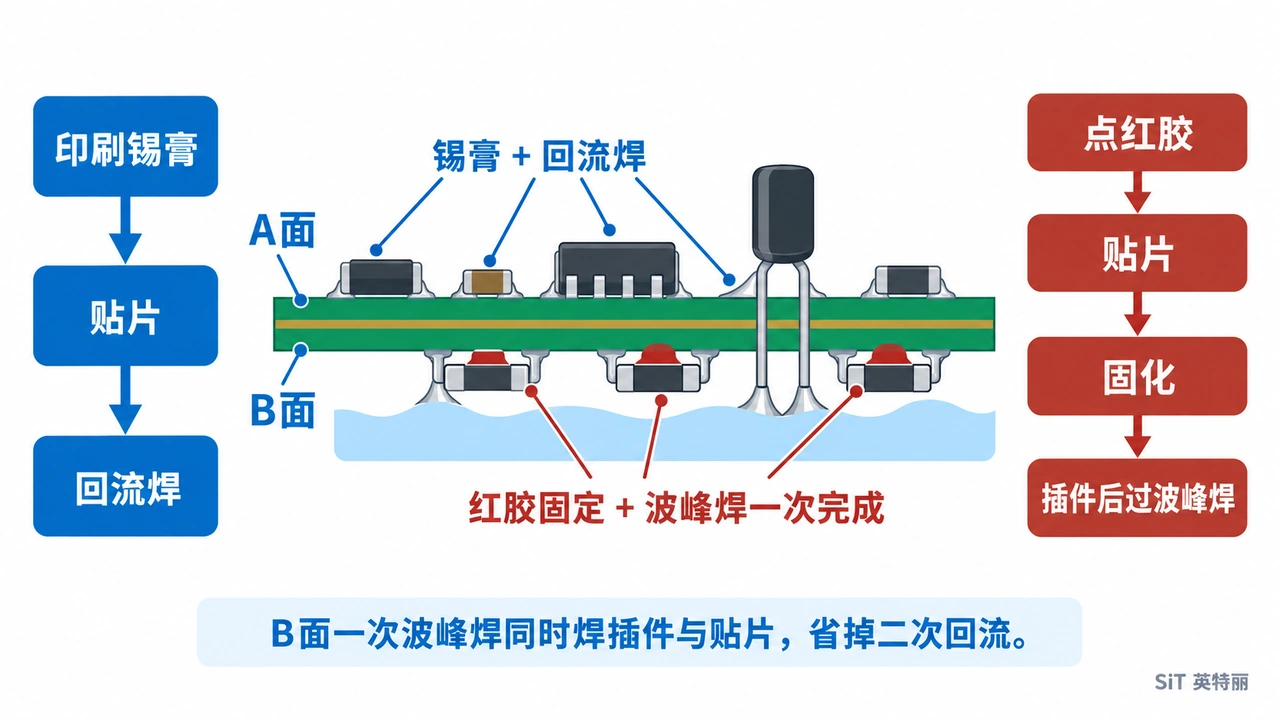
真正的量产板常常是两条路线的组合。以最常见的"A 面贴片 + B 面插件与贴片"为例:
- A 面:印刷锡膏 → 贴片 → 回流焊。
- 翻板到 B 面:点红胶 → 贴装 B 面贴片元件 → 固化。
- 插件:插入 B 面的插装元件。
- 波峰焊:一次同时完成 B 面插件焊点与 B 面贴片元件焊点。
这样安排的价值在于:省掉了 B 面单独印刷锡膏与二次回流的工序,B 面的贴片与插件用一次波峰焊解决,过炉次数减少、节拍更短。代价是引入了点胶与固化两道工序,并且 B 面贴片元件的焊点质量受波峰焊工艺限制。
四、红胶工艺的关键参数与常见缺陷
| 缺陷 | 典型原因 | 控制方向 |
|---|---|---|
| 过波峰焊后掉件 | 胶量不足、固化不充分、胶点位置偏、元件本体与板面间隙过大 | 按元件规格核定胶量与点数,固化按规格书执行并留曲线记录 |
| 假焊 / 焊盘沾胶 | 胶点偏移或塌落到焊盘,阻隔焊料润湿 | 控制点胶精度与胶体触变性,检查针头磨损与出胶量漂移 |
| 红胶变色 | 受热过度、储存或使用超期、环境氧化 | 核对固化温度上限、开封效期与储存条件 |
| 拉丝、拖尾 | 胶体黏度与点胶速度不匹配,回温不足 | 回温到位后再上机,按胶水推荐参数调点胶节奏 |
| 固化后元件偏移 | 贴装压力不足、胶点未托住元件、传输振动 | 核对贴装 Z 轴参数与传输平稳性 |
| 波峰焊连锡 | 元件间距过小、走板方向不利、助焊剂量不当 | DFM 阶段优化元件方向与间距,必要时加偷锡焊盘 |
五、成本与效率:不是谁更便宜,而是哪种板型下总成本更低
| 维度 | 锡膏路线 | 红胶路线(作为混装的一部分) |
|---|---|---|
| 设备与工序 | 印刷 + 贴片 + 回流 | 额外增加点胶与固化,后段依赖波峰焊 |
| 过炉次数 | 每面一次回流 | B 面用一次波峰焊解决插件与贴片 |
| 材料成本 | 锡膏用量随焊盘面积变化 | 胶本身用量小,但增加了一道工序成本 |
| 焊点质量上限 | 回流焊焊点一致性通常更好 | 受波峰焊工艺限制,对细间距器件不友好 |
| 适配的元件 | 几乎全部贴片封装,含 BGA、QFN | 以片式电阻电容、小型晶体管等为主 |
| 返修 | 可加热熔化焊点返修 | 胶固化不可逆,拆件更费力 |
结论很直接:能用纯锡膏路线解决的板子,就不要为了"省一道回流"去引入红胶;反过来,当板型本来就要求 B 面贴片过波峰焊时,红胶是让这块板成立的必要条件,而不是可选项。如果插件数量不多,还可以评估用选择性焊替代波峰焊,两者的成本边界见 选择性焊与波峰焊区别。
六、设计阶段就能避免的五个坑
- 尽量把贴片元件集中在同一面。能避免 B 面贴片,就不需要红胶工艺,整条产线都变简单。
- B 面必须放贴片元件时,优先选片式小封装。细间距、多引脚、底部端子器件不适合走波峰焊。
- 给红胶留位置。元件本体下方要有可点胶的空间,胶点不能压到焊盘或阻焊开窗。
- 注意走板方向与元件排布。波峰焊有"阴影效应",元件排列方向影响连锡与漏焊。
- 在 DFM 阶段就把工艺路线确定下来。板型定了工艺就定了,量产阶段再改要连带改钢网、治具与程序。
完整的可制造性检查项见 中大批量PCBA代工厂怎么选,插件段的验收标准见 DIP插件加工怎么验收。
关键结论速览
- 锡膏是焊接材料,导电、形成焊点;红胶是粘接材料,不导电、不参与电气连接。
- 红胶是热固性材料,固化不可逆、再加热不熔化;锡膏受热熔融、冷却凝固、可返修再熔。
- 工艺选择的唯一判据是板面布局:贴片元件是否与插件元件同处在需要过波峰焊的那一面。
- 红胶工艺不是锡膏工艺的替代方案,而是为特定板型准备的补充手段。
- 最典型的混装组合是A面锡膏回流、B面点红胶固化后与插件一起过波峰焊。
- 红胶路线省掉了B面单独印刷锡膏与二次回流,代价是增加点胶与固化两道工序。
- 红胶固化常见在130~150℃区间保温数分钟,具体温度与时间必须以该牌号胶水规格书为准。
- 无铅SAC305锡膏液相线约217℃,有铅共晶Sn63Pb37约183℃。
- 过波峰焊掉件的主因是胶量不足、固化不充分、胶点位置偏或元件与板面间隙过大。
- 设计阶段尽量把贴片元件集中在同一面,能避免B面贴片就不需要红胶工艺。
常见问题
Q:锡膏工艺和红胶工艺最根本的区别是什么?
A:锡膏是焊接材料,通过回流焊熔融在焊盘上形成金属连接,既固定元件又导电;红胶是热固性胶粘剂,只把贴片元件粘在板上,真正的焊接由随后的波峰焊完成,胶本身不导电、也不参与焊点。
Q:什么情况下必须用红胶工艺?
A:当贴片元件与插装元件位于同一面,且这一面需要过波峰焊时。此时该面的贴片元件无法用回流焊焊接,必须先用红胶固定,再随插件一起通过波峰焊完成焊接。
Q:单面或双面纯贴片的板子需要红胶吗?
A:不需要。没有插件、不过波峰焊的板子,用锡膏加回流焊即可完成全部焊接,这也是目前最主流的SMT制程。
Q:红胶导电吗?
A:不导电。红胶属绝缘的热固性胶粘剂,只起固定作用。需要导电的场合用的是导电胶或焊料,不是贴片红胶。
Q:红胶固化温度是多少?
A:常见在130至150摄氏度区间保温数分钟,但具体温度与时间由所用胶水牌号决定,必须以该胶水的技术规格书为准,不能用一款胶的参数套用另一款。
Q:红胶耐温最高多少度?
A:红胶是热固性材料,固化后不会像焊锡那样熔化,耐温能力由具体牌号决定,应以该胶水技术规格书为准。工艺上要保证的是固化温度与时间达到规格书要求,且过波峰焊的热冲击在材料允许范围内。
Q:过波峰焊时贴片元件掉件是什么原因?
A:常见原因是胶量不足、固化不充分、胶点位置偏移、元件本体与板面间隙过大。应按元件规格核定胶量与胶点数量,并按规格书执行固化并留存曲线记录。
Q:双面混装板的工艺流程是怎样的?
A:典型流程是:A面印刷锡膏、贴片、回流焊;翻板后B面点红胶、贴装B面贴片元件、固化;插入B面插装元件;最后过一次波峰焊,同时完成B面插件与贴片元件的焊接。
Q:红胶工艺能省钱吗?
A:在B面同时有插件与贴片的板型上,它省掉了B面单独印刷锡膏与二次回流的工序,过炉次数更少;但它同时增加了点胶与固化两道工序。能用纯锡膏路线解决的板子,不建议为省一道回流而引入红胶。
Q:红胶变色是怎么回事?
A:常见于受热过度、储存或使用超过有效期、以及环境氧化。应核对固化温度上限、开封后的使用效期与冷藏储存条件。
Q:有没有办法不用红胶?
A:有两个方向:一是在设计阶段把贴片元件集中到同一面,避免B面贴片;二是当插件数量不多时,评估用选择性焊替代波峰焊,此时B面贴片元件可另行安排工艺。
相关阅读
- 选择性焊与波峰焊区别_中大批量插件板工艺与成本边界
- SMT锡膏批次管理怎么做_冷藏回温搅拌与换批验证记录
- 回流焊炉温曲线验证怎么做_产品族配方冻结与换线复核
- SMT钢网验收怎么做_开口面积比张力与使用寿命记录
- DIP插件加工怎么验收_极性剪脚焊点与首件记录清单
- 中大批量PCBA代工厂怎么选_从试产转量产的工艺治具与追溯方案
有双面混装或需要红胶工艺的板子要做量产?把 Gerber、BOM 与坐标文件发过来,我们回复工艺路线建议、DFM 反馈与产能初评。
获取评估与报价